Bir teklif isteği
Language : Türkçe

Türkçe

  • Kalıp Kullanımı ve Bakım Kılavuzu
    2021-02-02

    Kalıp Kullanımı ve Bakım Kılavuzu

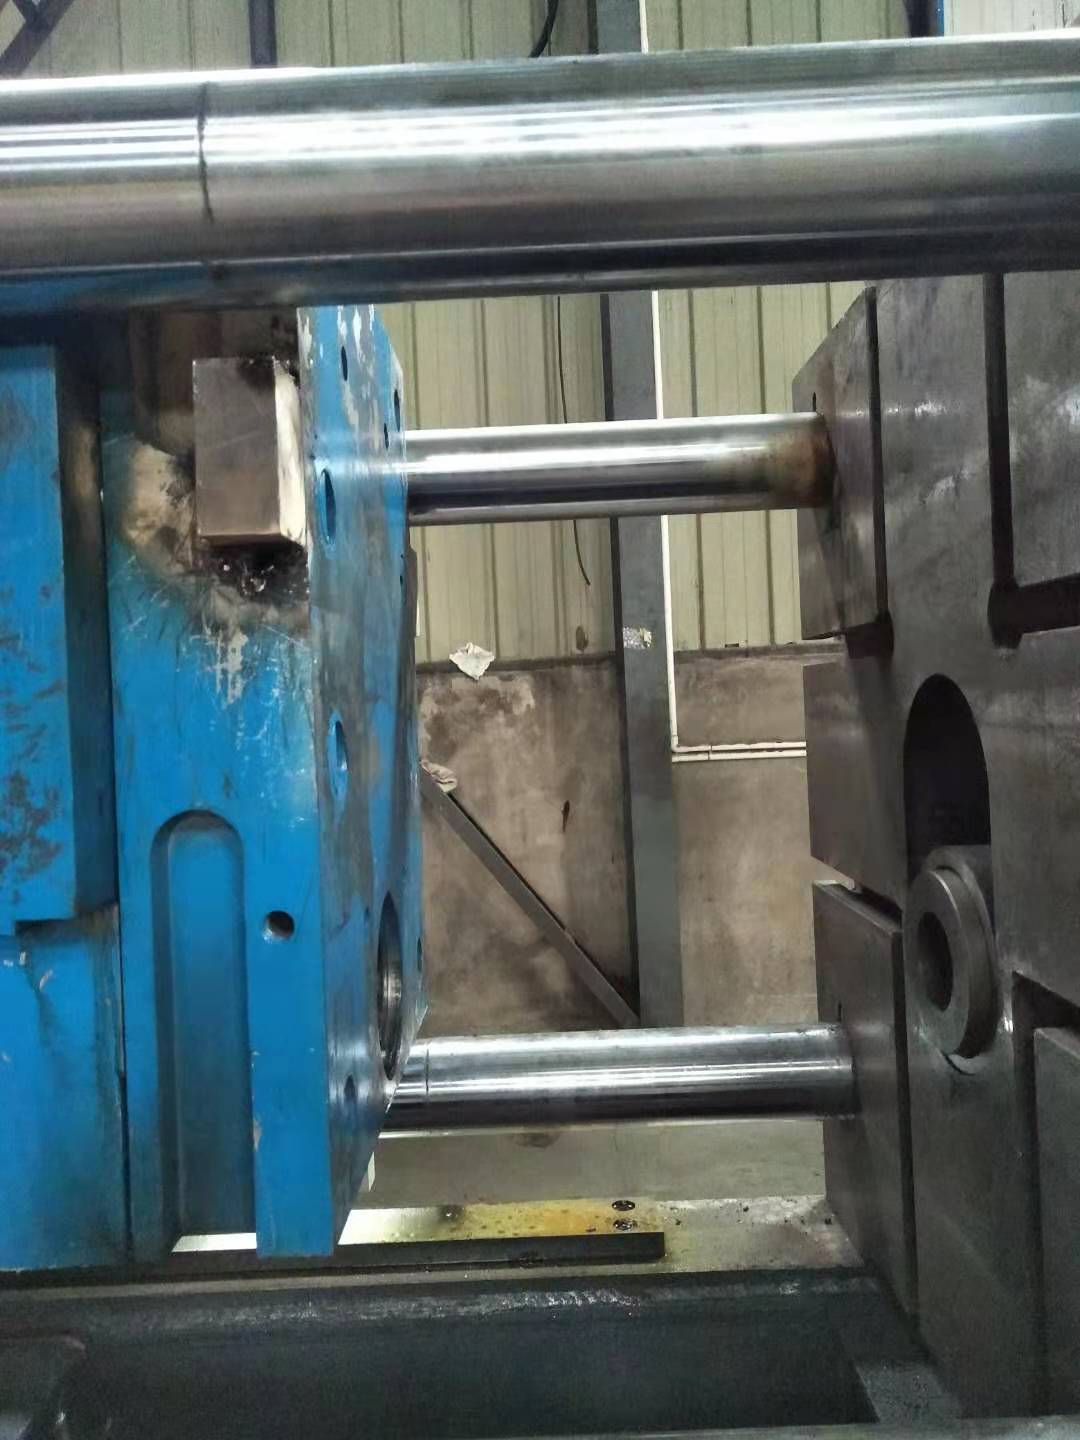
    Kalıp Kullanımı ve Bakım Kılavuzu kabulünden sonra kalıp, kalıbı en iyi performans durumunu korumak ve servis ömrünü uzatmak için, normal üretim ve ürün kalitesini sağlamak, mümkün olduğunca üretim maliyetini azaltmak için Kalıp kullanılır, lütfen gerekli bakım ve bakım için aşağıdaki öğeleri takip edin. Kalıp Üretim Özellikleri Kalıp Üretiminden Önce Muayene ve Kurulum GereksinimleriÇalışmaya başlamadan önce, sert şapka, iş kıyafetleri ve işçilik koruması gibi koruyucu ekipman giymelisiniz. Ayakkabı Giyen Kısa kollu Gömlek, şort ve terlikler kesinlikle yasak. Kalıp kurulumundan önce, her şeyden önce kalıp döküm makinesinin özelliklerini ve kalıp tasarım gereksinimlerini onaylamak için. Die Caster, kalıp yapısı hakkında kapsamlı bir bilgi sahibi olmalıdır. Kontrol Et Kalıp çekirdek çekme (dinamik kalıp çekirdeği çekme, statik kalıp çekirdek çekme, eğik çubuk çekirdek çekme ve hidrolik çekirdek Çekme). İster Sıfırlama öncesi Çubuğu çekin veya ejektörün güçlü bir yayını çubuk Kontrol Et Sprue manşonunun, flanş ve eritme kabının kombinasyon boyutu. Tutarlı. Merkezi olup olmadığını onaylayın Sprue. Girişim ve ejeksiyon yok için üst bar konumunu kontrol edin. Denge. Erimiş Kupa yumruğunu kalıp durumuna göre değiştirin ve enjeksiyon kaldırma mekanizmasını ayarlayın Ne zaman Gerekli. Kalıbın dış bağlantı cıvatasını tekrar kontrol edin ve gevşeme bir fenomen olmadığını onaylayın, kalıbın güvenilir kurulumunu sağlamak için makineye kalıp takılabilir. Kalıp döküm makinesini ve kalıp hareketli şablon ve statik şablon montajını kontrol edin Yüzey: Yabancı bir cisim yok, yüksek nokta yok Kalıp döküm makinesinde kalıp, sağa doğru Sıkma Plaka ve kurulum firma ve ardından kalıbın boş modunda, kontrol edin Pürüzsüz bir şekilde açma ve kapatma ve her parça hareketinin esnek olduğunu gözlemleyin ve gözlemleyin. Anormal fenomen vardır, ejeksiyon vuruşunda, açık programda bulunur, kapanış süresince profile uyar, bağlama parçası vidalar sıkı, su yolu, yağlar açık. kalıp üzerindeki sürgülü parçaların çalışmasını kontrol edin. kılavuz yazı, kılavuz manşon, yüksük, itme çubuğu ejeksiyon ve diğer hareketli parçalar gibi (bit) gerekir Normal ve esnek operasyonunu sağlamak için herhangi bir zamanda, düzenli muayene, zamanında fırçalama ve yağlama gresi eklenmesi Bunlar sürgülü parçalar, sıkı ısırmayı önlemek için ölüler. Kalıp kapanışını, ejeksiyon basıncını ve mesafeyi ayarlayın ve çeşitli yardımcı parçalar yükleyin (örneğin, su borusu, yağ borusu, hava çıkarma Cihaz). Sırasında Hata ayıklama işlemi, kontrol Su borusu ve yağ bağlantısında herhangi bir hasar, sızıntı veya tıkanma vardır. Boru. Ne zaman Kalıp kurulumunun basınç plakası cıvataları sağlamdır ve gevşememektedir, kalıp kalıp döküm makinesini açıp kapatmaya devam edecektir. Hata ayıklama için üç veya dört kez. Ne zaman Açma ve kapama düzgün ve anormal bir durum yoktur, kalıbın test üretimi sadece iş parçası stabil, güvenilir ve esnek. Üretim sürecinde, kılavuz kısmı ve kalıbın kayar kısmı olmalıdır Sıkışmış ve iç...
    daha fazla oku
  • Kirlilik Tehlikeleri Die-Döküm parçalar kalıp dökümü Tarafından Döküm makine
    2021-01-26

    Kirlilik Tehlikeleri Die-Döküm parçalar kalıp dökümü Tarafından Döküm makine

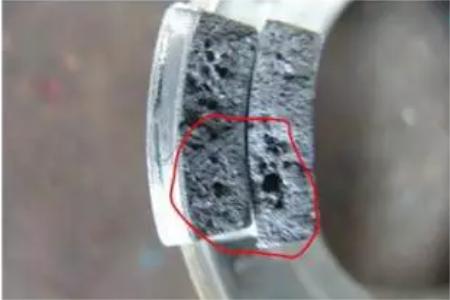
    1. Alaşım yapısını Süreksiz döküm kalıp ; 2. iş parçasının hava sızdırmazlığını azaltın; 3. Kalıp dökümleri kolayca aşınmış; 4. gücünü ve plastisitesini azaltmak döküm ; 5. Kalıp dökümleri eğilimlidir çatlaklar; 6. Daha sonraki işlemlerin zorluğu Artışlar; 7. Kalıp dökümlerinin hurda oranı var arttı; 8. zararlı safsızlıklar olamaz Çevreden geçmek Koruma.
    daha fazla oku
  • Döküm makinesi ile üretilen döküm parçalardaki safsızlıklar için iyileştirme önlemleri
    2021-01-19

    Döküm makinesi ile üretilen döküm parçalardaki safsızlıklar için iyileştirme önlemleri

    Kalıntılar ve yabancı parçacıklar gibi safsızlıklar, basınçlı döküm parçalarda yaygın görülen kusurlardır. Bunlar sadece yüzey görünümünü bozmakla kalmaz, aynı zamanda dökümlerin mekanik özelliklerini, hava sızdırmazlığını ve korozyon direncini zayıflatır, hatta büyük ölçekli ürün reddine neden olabilir. Safsızlık kusurları; ergitme, metal transferi, döküm ve şekillendirme dahil olmak üzere tüm üretim zincirinden kaynaklanır. Hammadde kontrolü, ergitme süreci, kalıp bakımı ve çevresel yönetimi kapsayan sistematik iyileştirmeler gereklidir. Aşağıda, ayrıntılı açıklamalarıyla birlikte dokuz temel iyileştirme önlemi yer almaktadır. 1. Hammaddelerin kalitesini kontrol edin Hammaddeler, safsızlıkların birincil kaynağını oluşturur. Külçeler malzeme sertifikalarıyla teslim edilmeli ve alaşım spesifikasyonlarını karşılamak için spektral bileşim testleri parti parti gerçekleştirilmelidir. Hammaddeler, farklı kalitelerin karışmasını önlemek için kategorilere göre depolanmalı ve işaretlenmelidir. Nemli, paslı veya yağlı şarj malzemeleri, erimiş metalde gözenek ve kalıntı oluşumunu önlemek için şarj edilmeden önce kurutulmalı ve temizlenmelidir. 2. İkincil malzemeleri makul bir oranda kullanın Yolluklar, taşmalar ve hatalı dökümler gibi geri dönüş malzemeleri, yeniden ergitme sonrasında alaşım elementi kaybı ve safsızlık birikimi ile oksit kalıntıları oluşturma eğilimindedir. İkincil malzemelerin oranı kesinlikle kontrol edilmelidir. Yeniden kullanımdan önce ikincil malzemelerdeki yağı, kaplamayı ve kiri temizleyin. Düzenli erimiş metal bileşim denetimi gereklidir ve alaşım bileşenlerini stabilize etmek için saf külçe oranı buna göre ayarlanmalıdır. 3. Metal ergitme için yüksek kaliteli rafinasyon ajanları kullanın Rafinasyon, hidrojen ve oksit cürufunun uzaklaştırılması için kritiktir. Hedef alaşımlarla eşleşen rafinasyon ajanlarını seçin ve rafinasyon sıcaklığı, süresi ve dozajı için süreç gerekliliklerine kesinlikle uyun. Rafinasyondan sonra, erimiş metali cürufun yüzeye çıkması için yeterince uzun süre bekletin, ardından cürufun enjeksiyon kovanına girmesini durdurmak için cürufu tamamen temizleyin. Sürekli saflaştırma için çevrimiçi gaz giderme ekipmanı önerilir. 4. Seramik filtreler uygulayın Oksit ve metalik olmayan kalıntıları tutmak için bekletme fırını ile enjeksiyon kovanı arasına seramik filtreler takın. Döküm duvar kalınlığına, alaşım kalitesine ve akış hızına göre uygun gözenek boyutunu seçin. Çok kaba filtreler zayıf filtrasyon sağlar; çok ince olanlar ise tıkanmaya yol açar. Filtrelenmemiş baypas akışını önlemek için sağlam bir kurulum sağlayın ve hasarlı veya tıkanmış filtreleri zamanında değiştirin. 5. Vakumlu ergitme ve taşıma Erimiş metal, atmosferik koşullar altında kolayca oksitlenir ve hidrojen emer. Vakumlu ergitme veya koruyucu atmosfer altında ergitme, oksidasyonu ve gaz emilimini büyük ölçüde azaltır. İkincil oksidasyonu önlemek için metal teslimatı sırasında kapalı transfer veya vakumlu döküm ekipmanı kullanın. Vakumlu ergitme ve ...
    daha fazla oku
  •  Nasıl Yaz aylarında kalıp döküm makinesini korumak
    2021-01-05

    Nasıl Yaz aylarında kalıp döküm makinesini korumak

    Ne zaman Yaz gelir, bakım ve bakımı Döküm makineçok kritik. Sıcaklık arttıkça, kalıp dökümünün çeşitli sorunları olacak. Makine. SO NASIL Die-Döküm Makine In Yaz? Longhua Döküm makineAyrıntılıdır Açıklama: Kalıp döküm için ana nedeni Makine yazının nispeten sıcak olmasıdır, bu yüzden yağ sıcaklığıHakkında olacak % 20 daha yüksek daha Past.in Bu durumda, mühürlerin gerekli değiştirilmesini ve bakımını yapmamız gerekiyor bakım işlemi. Kullanımının güvenilirliği olabilir Garantili. Döküm makinelerYaz aylarında soğutma suyu için büyük bir talebi var, bu nedenle kalıp döküm cihazındaki ölçek Makine çok büyük olmalı, bu yüzden su yolunun temizlenmesi gerekiyor ve bir ölçek temizleyici Temizlemek ve Kaldırmak için kullanılmalıdır. Kontrol kullanımı kalıp döküm Makine azotu çok yeterlidir ve yeterli azotun kalıp dökümünün kullanımının anahtarıdır. Makine. İşçiler her gün çalışmadan önce, indirimdeki petrol lekelerini dikkatlice kontrol edin Makine, metal, vb. Makinede yağ lekelerini temizlemek gerekirse, vb. Gerekenler, en önemli şey. Makine terbiye ajanı Çekim odasının temizliği, vb., Makinenin tüm bölümlerinde çöp ve yabancı cisimleri temizleyin, böylece Döküm Makinesi Parçaları Ne zaman Açık tekrar Kontrol edin Die-Döküm Makine yağ tankı, hidrolik pompa, hidrolik silindir, hidrolik motor, hidrolik valf, boru eklemleri ve basınç göstergeleri ve petrol devresi levhası için yağ sızıntısı bağlantıları her günde çalışmaya başlamadan önce. Eğer kalıp dökümü Makinenin yağ sızıntısı var mı? güncellenebilir hemen. anlaşma ile birlikte.
    daha fazla oku
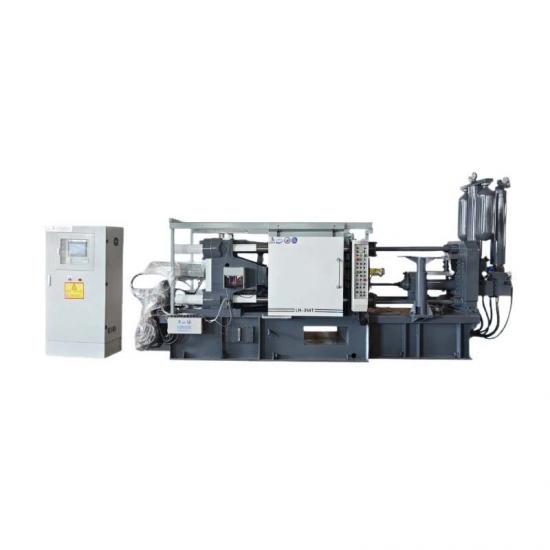
  • Özellikleri Longhua Kepçe Makinesi [Kullanım Döküm için Makine]
    2020-12-29

    Özellikleri Longhua Kepçe Makinesi [Kullanım Döküm için Makine]

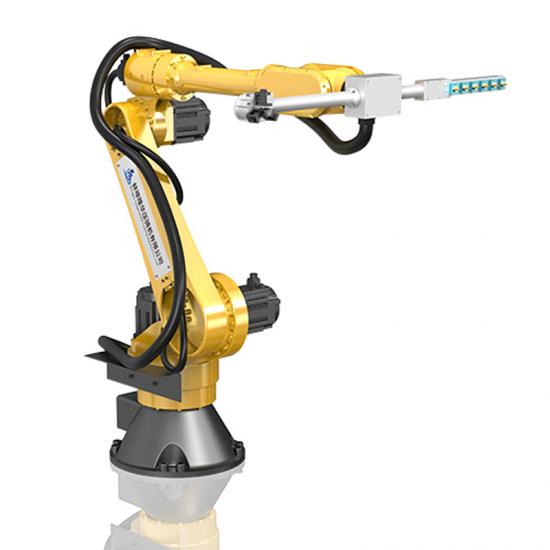
    Özellikleri Longhua kepçe makinesi [Kullanım için Döküm Makinesi ] : 1. Çeşitlendirilmiş fonksiyonel seçenekler ve Çok yönlü Operasyon Yöntemleri Bu Modelin performansını ve çok yönlülüğünü arttırır. Model. 2. Genel yapı bir servo motor ve A Turbo tarafından yönlendirilir Entegre kutu ve bir bağlantı kolu kullanılır. Düzgün, doğru ve doğru çalışır. Verimli. Hareket etmeleri söylenmemiş olsa bile pürüzsüz bir şekilde fren yapabilir ve filtratın taşması yapmaz. 3. Çorba makinesi bir mutlak değer servo motorve koordinatlar asla kaybolmaz, bu da ojektifi kontrol etmek için geçmişte çorba makinesinin yakınlık anahtarlarının kullanımını önler. Koordinatlar. Koordinatlar yapılamıyor Elektrik kesintisinden sonra bulunur ve [Sıfırla
    daha fazla oku
  •  Nasıl Döküm makine basıncı bir sorumluluk döndürmek için basınç kesildi mi?
    2020-12-15

    Nasıl Döküm makine basıncı bir sorumluluk döndürmek için basınç kesildi mi?

    kontrol ve analiz Döküm Makinesi Hata enjeksiyonu Basınç: Eğer Punch'ın basıncı keskin bir şekilde düşer Enjeksiyon, Çek: 1) İster Enjeksiyon Hidrolik Silindir, Basınç düşürücü valf ve kartuş vanası dahili olarak boşaltıldı. 2) İster Küre vanası sıkılmış. 3) İster Azot, yetersiz azot basıncı veya çok yüksek azot basınç var. 4) Akümülatör Sipariş.
    daha fazla oku
  • Döküm makinesinin ana performansı
    2020-12-15

    Döküm makinesinin ana performansı

    Şirketimizin yenilik ve Ar-Ge geliştirmeleriyle, orijinal temele dayalı olarak becerilerin iyileştirilmesi sonucunda, destekleyici motorların sayısı büyük ölçüde azaltılmış, ürün performansı iyileştirilmiş ve enerji tasarrufu ile emisyon azaltımı etkisi elde edilerek ulusal döküm makinesi ürün kalite standartları karşılanmıştır. Geliştirilmiş hidrolik devre, yavaş enjeksiyon hızını artırarak, hızlı enjeksiyon açıklık mesafesini azaltır, böylece metal çözeltisinin iyi bir egzoz etkisi elde etmesini sağlar ve çözeltideki hava miktarını azaltarak ürünün kendi yoğunluğunu artırır ve döküm kalitesini iyileştirir. Yenilikçi seri döküm makinesi, hassas döküm makinesi (yüksek hassasiyet, yüksek hız, iyi verimlilik, iyi enerji tasarrufu) Sıkıştırma parçası: 1. Statik şablon, hareketli şablon, kapatma silindiri yuvası, portal, dirsek vb. parçalar yüksek kaliteli hassas çelik dökümden üretilmiştir, temperlenmiş ve ön gerilme uygulanmıştır; bu sayede daha yüksek mukavemete, iyi rijitliğe sahiptir, kolay deforme olmaz ve kolay kırılmaz. 2. Yüksek hassasiyetli tam dişli kalıp ayarlama tasarımı, kalıp ayarlaması sırasında dört bağlantı çubuğunun senkronizasyon doğruluğunun 1:1000 (kılavuz direği aralığı) oranında korunmasını ve kalıp ayarlamasının istikrarlı ve doğru olmasını sağlar. 3. Mafsal (beş delik, üç delik, iki oyuk, çapraz başlık), hidrolik tahrikli mekanik mafsal kuvveti genişletme ve sıkıştırma mekanizmasını benimser; sıkıştırma genişletme kuvveti 16-26 kat artırılabilir ve açma ve kilitleme çok seviyeli basınç ve hız ayarı yapabilir ve düşük basınçlı kalıp koruma fonksiyonuna sahiptir. Döküm üretim özelliklerine göre, doğru mekanik, kinematik hesaplamalar ve bilimsel simülasyon testleri, mafsalın kalıbı yüksek hızda açıp kapatmasını sağlar. Enjeksiyon parçası: 1. Enjeksiyon sistemi, hidrolik sistemin enjeksiyon anında yeterli hız ve güçlü itme kuvveti üretmesini sağlamak ve aynı zamanda PLC'nin kontrol sinyaline doğru şekilde yanıt verebilmek için piston tipi hızlı ve basınçlı nitrojen enerji depolama tasarımını benimser. Bu sayede enjeksiyon sürecinin hassas ayarı gerçekleştirilebilir. 2. Dört aşamalı enjeksiyon sistemi: a) yavaş enjeksiyon, b) tek hızlı enjeksiyon, c) iki hızlı enjeksiyon, d) basınçlandırma; sistem basınç hızı keyfi olarak ayarlanabilir. 3. Hidrolik sistem, çift devreli (enjeksiyon ve basınçlandırma nispeten bağımsız), çift oranlı (sistem basıncı ve sistem akışı ayrı ayrı düzenlenir) olup, hızlı ivmelenme ve kısa basınç oluşturma süresine sahiptir ve döküm ürünlerinin nitelik oranı %96,3'e ulaşabilir. Hidrolik parça: 1. Hidrolik pompa, yüksek verimlilik, düşük gürültü seviyesi, enerji tasarrufu ve uzun ömür özelliklerine sahip Japon Yuken çift pompa sistemini kullanmaktadır. 2. Hidrolik valf Alman Union hidrolik valfini, PQ valfi ise daha hassas ve daha uzun ömürlü olan Japon Yuken hidrolik valfini kullanmaktadır. 3. Conta, iyi sızdırmazlık performansı ve üstün aşınma direncine sahip Japon Casta serisi contayı kullanmaktadır. 4. H...
    daha fazla oku
  •  Biz canlı yayındayız, canlı gösterimize gelin, fabrikamızı ve makinelerimizi ziyaret edin!
ilk sayfa 21 22 23 24 25 26 27 28 29 30 son Sayfa

toplamda 37 sayfalar

mesaj bırakın mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla ayrıntı bilmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.

ev

ürünler

haber

temas