Bir teklif isteği
Language : Türkçe

Türkçe

  • Uygulama örneği | basınçlı döküm makinesinin enerji tasarruflu yeniden yapılandırılmasında kullanılan invertör
    February 16,2022.

    Uygulama örneği | basınçlı döküm makinesinin enerji tasarruflu yeniden yapılandırılmasında kullanılan invertör

    01. Döküm endüstrisine kısa giriş Günümüzde döküm makinelerinin büyük çoğunluğu hidrolik tahrikli döküm makineleridir ve hidrolik tahrik sisteminin gücü motor tahrikli yağ pompası tarafından sağlanmaktadır. Döküm döngüsü değişimleri sürecinde, farklı işlemlerdeki döküm makineleri farklı akış ve basınca ihtiyaç duyar; bu nedenle, farklı işlemlerin gerektirdiği farklı akış ve basıncı ayarlamak için akış vanası ve basınç vanasına güvenilmelidir. Yük değişimi nispeten büyük olduğunda, kantitatif pompanın çıkış gücü ayarlanamadığı için, fazla enerji sadece bölmede tüketilir, yağ sızıntısına, yağ sıcaklığının yükselmesine neden olur; bu da çeşitli valflerin aşınmasını artırır ve yüksek yağ sıcaklığına, motorun aşırı gürültüsüne ve mekanik ömrün kısalmasına yol açar. Genellikle motorun kapasitesi gerçek ihtiyaçtan çok daha yüksek tasarlanır ve bu da "büyük beygir gücü" fenomenine yol açarak büyük miktarda elektrik enerjisinin israfına neden olur. Bu nedenle, enerji israfını azaltmak için döküm makinelerinde frekans dönüştürücü kullanımının yaygınlaştırılması büyük önem taşımaktadır. 02.Döküm makinesi hidrolik sisteminin çalışma prensibine genel bakış (1) Kalıp döküm makinesinin çalışma prensibine genel bakış Hidrolik enjeksiyon makinesi, tipik bir periyodik çalışma ekipmanıdır ve tam bir çalışma döngüsü (işlemleri) kabaca sıkıştırma, sıvı doldurma, püskürtme, çekirdek çekme, açma modu, şişirme, soğutma, akümülatör vb. birkaç aşamaya ayrılabilir; her aşama, yağ pompası motoru tarafından hidrolik yağın her bir silindire pompalanması ve tahrik mekanizması aracılığıyla bir dizi işlemden geçmesiyle gerçekleşir. Her aşama farklı basınç ve akış gerektirir. Hidrolik sistemlerde, her kademenin basınç ve akış hızı gereksinimleri farklıdır ve yağ pompası motorunun gücü, çalışma sürecindeki maksimum yük dağılımına göre belirlenir. Döküm makinesinde ise, bir çalışma döngüsünde sadece yüksek basınçlı sıkıştırma ve ardından atış kademesinin iş yükü daha büyüktür, diğer iş kademelerinde genellikle yük azdır ve soğutma işlemi sırasında yük neredeyse sıfırdır. Yağ pompası motoru için, döküm makinesinin çalışma süreci yük durumundaki değişikliklerle tahrik edilir; hidrolik sistemdeki kantitatif pompa, yağ pompası motorunun sabit bir hızda sabit bir akış sağlaması için çalışır ve gerekli çalışma basıncı ve akış büyüklüğü, basınç oransal valfi ve akış oransal valfi ile düzenlenir; basınç veya akış oransal valfinin açıklığını ayarlayarak basınç veya akış hızı kontrol edilir. Fazla hidrolik yağ, emniyet valfinden geri akar. Bu işleme yüksek basınçla kapanma denir ve bunun neden olduğu enerji kaybı genellikle %50 civarındadır. (2)Döküm makinesinin enerji tasarrufu reform prensibine genel bakış Döküm makinesinin çalışma prensibine göre, yüksek basınç kesintisi, yağ pompası motorunun enerji tüketiminin israfına yol açar. Şirketimizin döküm makinesi üretiminde bu özellik özel olarak kullanılmaktadır; döküm makinesi üretim sürecinin talebine göre akım vektör dönüştürücü, invertör ...
    daha fazla oku
  • Yüksek basınçlı döküm teknolojisinin uygulanması ve basınçlı döküm makinesinin yeni teknolojisi
    February 6,2022.

    Yüksek basınçlı döküm teknolojisinin uygulanması ve basınçlı döküm makinesinin yeni teknolojisi

    Yüksek basınçlı dökümün (kısaca döküm) özü, sıvı veya yarı sıvı metalin yüksek basınç altında yüksek hızda döküm kalıbının boşluğunu doldurması ve basınç altında şekil alıp katılaşarak döküm parçasını elde etmesidir. 1. Yüksek basınçlı döküm işlemi 1.1 Yüksek basınçlı döküm düzlemi düzeni Şu anda, genel dökümhane aşağıdaki konfigürasyonu dikkate alacaktır; Vakumlu döküm makinesi, ısı koruma fırını, nicel döküm sistemi ile donatılmış olup, püskürtme sistemi tipi ile ürün üretilmekte, püskürtme süresi kısaltılmaktadır; robot, parçaları almak, cüruf torbalamak, kod kesmek ve diğer işleri yapmakta, son kesim ise kalıp giriş sistemine yapılmaktadır; Dökümhane ayrıca yüksek hacimli koşullar altında otomatik temizleme için de yükseltilebilir. 1.2UygulamaCAE simülasyon yazılımı CAE analizi, PROCAST, MAGMA, flow-3D vb. ile temsil edilen döküm endüstrisinde giderek daha yaygın olarak kullanılmaktadır. Dolum akışı ve hız dağılımının hesaplama sonuçlarına göre, simülasyon, yuvarlanma, inklüzyon ve kötü dolum gibi kusurları doğru bir şekilde tahmin edebilir; bu da verimi büyük ölçüde artırır ve çok objektif bir maliyet tasarrufu sağlar. Döküm için tüm döküm sistemini (giriş, yolluk ve taşma tankı vb.) hızlı ve bilimsel olarak tasarlamak için çok kullanışlı bir araçtır. Döküm proses parametrelerini optimize eder, kalıp test sayısını azaltır, döküm maliyetini düşürür ve ürün kalitesini iyileştirir. CAE yazılımı, dolum, katılaşma, gözeneklilik dağılımı ve hız dağılımı raporlarının genel analizi için kullanılmıştır (Şekil 2'de gösterildiği gibi). 1.3Uygulamavakumlu kalıp döküm Sürekli artan ürün kalitesi gereksinimleriyle birlikte, dökümlerin dolum ve hava geçirmezlik sorununu çözmek için vakum kullanımı oldukça gelişmiştir ve genellikle vakum vanası kullanılmaktadır. En yaygın kullanılan vakum vanalarının iki yapısı vardır. Şekil 3, vakum vanasının şematik diyagramıdır. Sıradan döküm işleminde olduğu gibi, alüminyum su hazneye girdikten sonra vakumlama başlar. Daha sonra, döküm makinesi yüksek hızda çalışmaya başladığında, alüminyum suyun kinetik enerjisi vakum vanasının yay plakasına temas etmek için kullanılır. Mekanik vakum vanası kullanıldığında, genellikle kalıp ön ısıtması sırasında kapatılır. Ön ısıtma tamamlandığında, vakum vanası yalnızca yüksek hız ve basınçlama başladığında kullanılabilir. Mekanik vakum vanasının kullanım kolaylığı avantajı vardır, ancak vakum vanasının işleme hassasiyeti yüksektir ve maliyeti nispeten yüksektir. Şekil 4, hidrolik vakum vanasının şematik diyagramıdır. Mekanik vakum vanasının prensibi aynıdır. Zımba çalışmaya başladığında vakum başlar, ancak vakum vanasının kapatılma prensibi farklıdır. Hidrolik vakum valfi genellikle yüksek hızda çalıştırıldığında, aynı anda vakum valfinin hidrolik sistemine de gönderilir ve vakum valfi kapanır. Hidrolik vakum valfinin maliyeti nispeten düşüktür, ancak döküm proses parametrelerinin ve kalıp tasarımının uyumlu olması gerekir, aksi takdirde alüminyum su dökümünde vakum valfine temas etm...
    daha fazla oku
  • Basınçlı dökümün hizmet ömrünü artırmanın yolları
    2022-01-18

    Basınçlı dökümün hizmet ömrünü artırmanın yolları

    Döküm kalıbıKalıp döküm üretiminin temel ekipmanıdır ve kullanım ömrü, ürün kalitesini, üretim verimliliğini ve işletme maliyetini doğrudan etkiler. Dayanıklılığıdöküm kalıbıEsas olarak dört temel faktöre bağlıdır: yüksek kaliteli kalıp çeliği seçimi, bilimsel kalıp tasarımı, optimize edilmiş işleme teknolojisi ve standartlaştırılmış işletme ve bakım. Yüksek kaliteli kalıp çeliği malzemesi, uzun kalıp kullanım ömrünün temelidir. Kalıp çeliğinin saflığı, homojenliği ve düşük safsızlık oranı, plastiklik, tokluk, ısı iletkenliği, yüksek sıcaklık akma dayanımı ve geri tepme direnci gibi kritik performansları belirler. Mükemmel yüksek sıcaklık dayanımı ve sürünme dayanımına sahip malzemeler, çatlak oluşumunu etkili bir şekilde önlerken, yüksek tokluk çatlak yayılımını yavaşlatır. Düşük termal genleşme katsayısı ve yüksek ısı iletkenliği, termal gerilimi ve termal deformasyonu azaltarak, kalıp stabilitesini önemli ölçüde artırır.döküm kalıbı. Mantıklıkalıp tasarımıKalıp ömrünü uzatmada hayati bir rol oynar. Kalıp yapısı, döküm teknolojisi, işleme ve ısıl işlem gereksinimlerini karşılamalıdır. Optimize edilmiş giriş sistemi düzeni, genel kalıp tasarımı için güvenilir bir temel sağlar. Yeterli kalıp duvar kalınlığı, yüksek basınç altında deformasyonu ve gerilim yoğunlaşması çatlaklarını önlemek için yapısal mukavemet ve rijitlik sağlar. Uygun şekilde tasarlanmış soğutma kanalları, kalıbın sabit bir sıcaklıkta çalışmasını sağlar ve termal hasarı önler. Optimize edilmiş işleme teknolojisi ve standartlaştırılmış günlük işletme ve bakım, kalıp aşınmasını daha da azaltır. Sıkı tam süreç kontrolü, kullanım ömrünü etkili bir şekilde uzatır.kalıp hizmet ömrüDöküm işletmelerinin istikrarlı, verimli ve düşük maliyetli üretim elde etmelerine yardımcı olmak.
    daha fazla oku
  • Döküm işlemi spesifikasyonu
    January 6,2022.

    Döküm işlemi spesifikasyonu

    döküm makinesi operasyon özellikleri 1. Vardiya öncesi hazırlık 1.1 Döküm işçileri, iş elbiseleri, iş ayakkabıları ve iş şapkaları dahil olmak üzere işte gerektiği gibi işçi koruma malzemeleri giymelidir. Yelek, şort ve gömleksiz giymek kesinlikle yasaktır. 1.2 Pres döküm işçisi, aşağıdakiler dahil olmak üzere, iş öncesi hazırlık için 20 dakika önceden postaya gelmelidir: Vardiya değişikliği kayıtlarını görüntüleyin Üretim için gerekli olan sınıf II araçları ve denetim araçlarını hazırlayın Son vardiya, bu vardiya ve diğer vardiyaların ürün kalitesini kontrol edin 1.3 Vardiya devrinden 15 dakika önce takım lideri, aşağıdakileri içeren bir vardiya öncesi toplantı yapmak için takım üyelerini toplayacaktır: Vardiya lideri, görevdeki işi ayarlayacak ve ayarlayacaktır. Monitör, şirketin kararını iletecektir. Monitör, çalışma süresinde var olan çeşitli sorunları tanıtır, çalışanlara hatırlatır ve gereksinimleri ortaya koyar. 2. Üretim hazırlığı doğrulaması 2.1 üretimden önce, süreç doğrulaması dahil olmak üzere üretim hazırlığı doğrulamasına göre doğrulanmalıdır: Sahadaki fiili işlemin işlem kartıyla tutarlı olup olmadığını kontrol edin Madde madde giriş yapmadan süreci girin ve kontrol edin 3. Makine başlangıcı 3.1 Takım tezgahına başlamadan önce, alüminyum döküm makinesi olduğundan emin olmak için kapsamlı bir şekilde kontrol edilmelidir. döküm makinesi alet normal durumda. 3.2 Takım tezgahını çalıştırmadan önce, çalıştırmadan önce 3 kez manuel olarak yağlayın. 3.3 takım tezgahını başlatmak ve takım tezgahının çalışmasını gözlemlemek için el hareketi yapın. Herhangi bir anormallik varsa, makineyi derhal durdurun. 3.4 Takım tezgahı çalıştırıldıktan sonra, yağ sıcaklığının yükselmesini önlemek için soğutma suyu açılmalıdır. 3.5 Takım tezgahı arızası veya alarm sinyali durumunda, derhal nedenini kontrol edin ve onarım için bildirin. Takım tezgahı arızası ile çalışmak kesinlikle yasaktır. 4. Kalıp montajı basınçlı döküm makinesi
    daha fazla oku
  • Döküm üretim sahasında kolayca göz ardı edilen sorunlar
    January 6,2022.

    Döküm üretim sahasında kolayca göz ardı edilen sorunlar

    Bengbu Longhua Die‑Casting Machine Co., Ltd., üretim sırasında sıklıkla gözden kaçan hatalar hakkında önemli teknik rehberlik yayınladı; bu rehber yatay soğuk kameralı döküm makinesi ile ilgili olup, dökümhane operatörlerinin maliyetli duruş sürelerinden ve temel döküm ekipmanlarının erken hasar görmesinden kaçınmalarına yardımcı olmaktadır. Hatalı bağlantı, hizasızlık ve yetersiz günlük bakım, büyük tonajlı döküm makinesi bileşenlerinin hizmet ömrünü kısaltan başlıca gizli risklerdir. Birçok atölye arızası, enjeksiyonla ilgili tertibatların zayıf uyumundan kaynaklanmaktadır; durum şu şekildedir: 1.Enjeksiyon piston kolu, enjeksiyon kolu ve eriyik haznesi deliği, sıfır boşluklu bağlantılarla kesinlikle eş eksenli kalmalıdır. 2.Operatörlerin yastık bloklarını düzenli olarak değiştirmeleri, itici çubuk bağlantısını sıkı tutmaları, soğutma suyunun engellenmediğinden emin olmaları ve enjeksiyon kafasını tamamen yağlamaları gerekir. 3.Çalışma sırasında bükülmüş itici çubuklar veya hizasız enjeksiyon kafaları ve eriyik hazneleri yasaktır. Binlerce tekrarlanan enjeksiyon şoku, yastık bloğu uzunluğunu kademeli olarak sıkıştırarak ayrık sargı kelepçesi bağlantısında boşluklar yaratır. Eksen dışı çalışma, bir dizi tipik kusuru tetikleyecektir: 1.itici çubukların sık sık bükülmesi ve kırılması; 2.kısa hizmet ömrüne sahip sıkışmış enjeksiyon kafaları; 3.enjeksiyon kafasında tek taraflı aşınma; 4.eriyik haznesi ve yolluk kovanı; 5.alüminyum sıçraması; 6.malzeme saplarında büyük çapaklanma; 7.istikrarsız döküm kalitesi; Çoğu teknisyen bu belirtileri düşük enjeksiyon kafası kalitesi olarak yanlış değerlendirmektedir. Longhua, döküm makineleri için iki basit yerinde inceleme yöntemi sunmaktadır. Operatörler, manuel enjeksiyondan sonra enjeksiyon kolu ile eriyik haznesi arasındaki çevresel boşluğu ölçebilir; burada 0,2 mm merkez sapması tolerans sınırı olarak belirlenmiştir. Enjeksiyon ve orta konum arasında tekrarlanan geçişler, çubuk deformasyonuna işaret eden yukarı-aşağı salgıyı tespit edebilir. Hizasızlık meydana geldiğinde, fabrikalar hasarlı parçaları değiştirmeli, yastık bloğu boşluklarını 0,1 mm dahilinde eşleştirmeli ve kelepçe vidaları ile bağlantılar üzerinde 24 saatlik rutin nokta kontrolleri gerçekleştirmelidir. Yerli döküm makinelerinde yaygın olarak kullanılan at nalı yüzer konektörler dahil olmak üzere farklı bağlantı yapıları, istikrarlı bir uzun vadeli üretim elde etmek için geliştirilmiş günlük bakım gerektirir.
    daha fazla oku
  • Endüstriyel robotlar otomotiv sektörüne canlılık getiriyor
    December 30,2021.

    Endüstriyel robotlar otomotiv sektörüne canlılık getiriyor

    Giriş: Endüstriyel robotlar otomobil endüstrisine canlılık getirmeden önce, endüstriyel robot teknolojisinin dünyadaki imalat sanayindeki uygulama kapsamı giderek genişlemiştir. Geleneksel imalat endüstrisinden diğer imalat endüstrilerine ve daha sonra çeşitli imalat dışı endüstrilere genişletildi, ancak otomobil endüstrisi hala endüstriyel robotların ana uygulama alanıdır. Amerika Birleşik Devletleri'ndeki endüstriyel robotların yüzdesinin otomobil üretiminde kullanıldığı anlaşılmaktadır; Dünya çapında otomotiv endüstrisinde kullanılır. Endüstriyel robotlar, otomotiv sektörüne canlılık getirmeden önce, endüstriyel robot teknolojisinin dünya genelinde imalat sanayindeki uygulama alanları giderek genişlemiştir. Geleneksel imalat sanayinden diğer imalat sanayilerine ve daha sonra çeşitli imalat dışı sanayilere yayılmıştır. Ancak, otomotiv endüstrisi hala endüstriyel robotların ana uygulama alanıdır. Amerika Birleşik Devletleri'ndeki endüstriyel robotların yüzdesinin otomobil üretiminde kullanıldığı anlaşılmaktadır; Dünyada otomotiv endüstrisinde kullanılan endüstriyel robotlar toplam tüketimin %37'sine ulaşmış, otomotiv parçalarında kullanılan endüstriyel robotlar ise yaklaşık %24'ünü oluşturmaktadır. Çin'de, endüstriyel robotun ilk uygulaması otomobil ve inşaat makineleri endüstrisindedir ve esas olarak otomobil ve inşaat makinelerinin püskürtülmesi ve kaynaklanması için kullanılır. Şu anda, robot teknolojisinin ve R & D'nin geriliği nedeniyle, endüstriyel robotlar ağırlıklı olarak imalatta ve imalat dışı alanlarda daha az kullanılmaktadır. İstatistiklere göre son yıllarda yerli üreticiler tarafından üretilen endüstriyel robotların yarısından fazlası otomotiv endüstrisine sağlanıyor. Otomobil endüstrisinin gelişiminin, son yıllarda Çin'de endüstriyel robotların büyümesinin itici güçlerinden biri olduğu görülebilir. Aynı zamanda, Ulusal Kalkınma ve Reform Komisyonu, Maliye Bakanlığı, Sanayi ve Bilgi Teknolojileri Bakanlığı ve diğer bakanlıklar ve komisyonlar tarafından yayınlanan "akıllı üretim ekipmanlarının geliştirilmesinin düzenlenmesi ve uygulanmasına ilişkin bildirimde", Çin'de akıllı üretim ekipmanlarının geliştirilmesinin mevcut durumu, "özel", akıllı komple ekipman setlerinin ve otomobil üretimi ve diğer alanlarda gerekli olan anahtar akıllı bileşenlerin araştırılması ve geliştirilmesini desteklemeye odaklanacak, Yakın gelecekte, odaklanacak otomobil, dijital atölye ve akıllı lojistik sistemi ile ilgili robot otomobil kaynak otomasyon üretim hattı gibi endüstriyel robotların ve temel akıllı bileşenlerin uygulanmasını teşvik etme konusunda. Çekici olarak talep, kılavuz olarak süreç, kullanıcı katılımına önem veren ve nihayetinde sanayileşme ve dönüşüm sonuçlarını hedefleyen yeni ulusal büyük teknik ekipman projeleri arasında, otomobil ekipmanı ile ilgili birden fazla hesaba sahip bir tane kadar proje var. toplam projelerin beşte biri. Günümüzde, Çin'in otomobil endüstrisinin gelişmesi ve otomasyon seviyesi gereksinimlerinin sürekli iyileşti...
    daha fazla oku
  • Comparative advantages of industrial robot and traditional die casting manipulator
    December 30,2021.

    Comparative advantages of industrial robot and traditional die casting manipulator

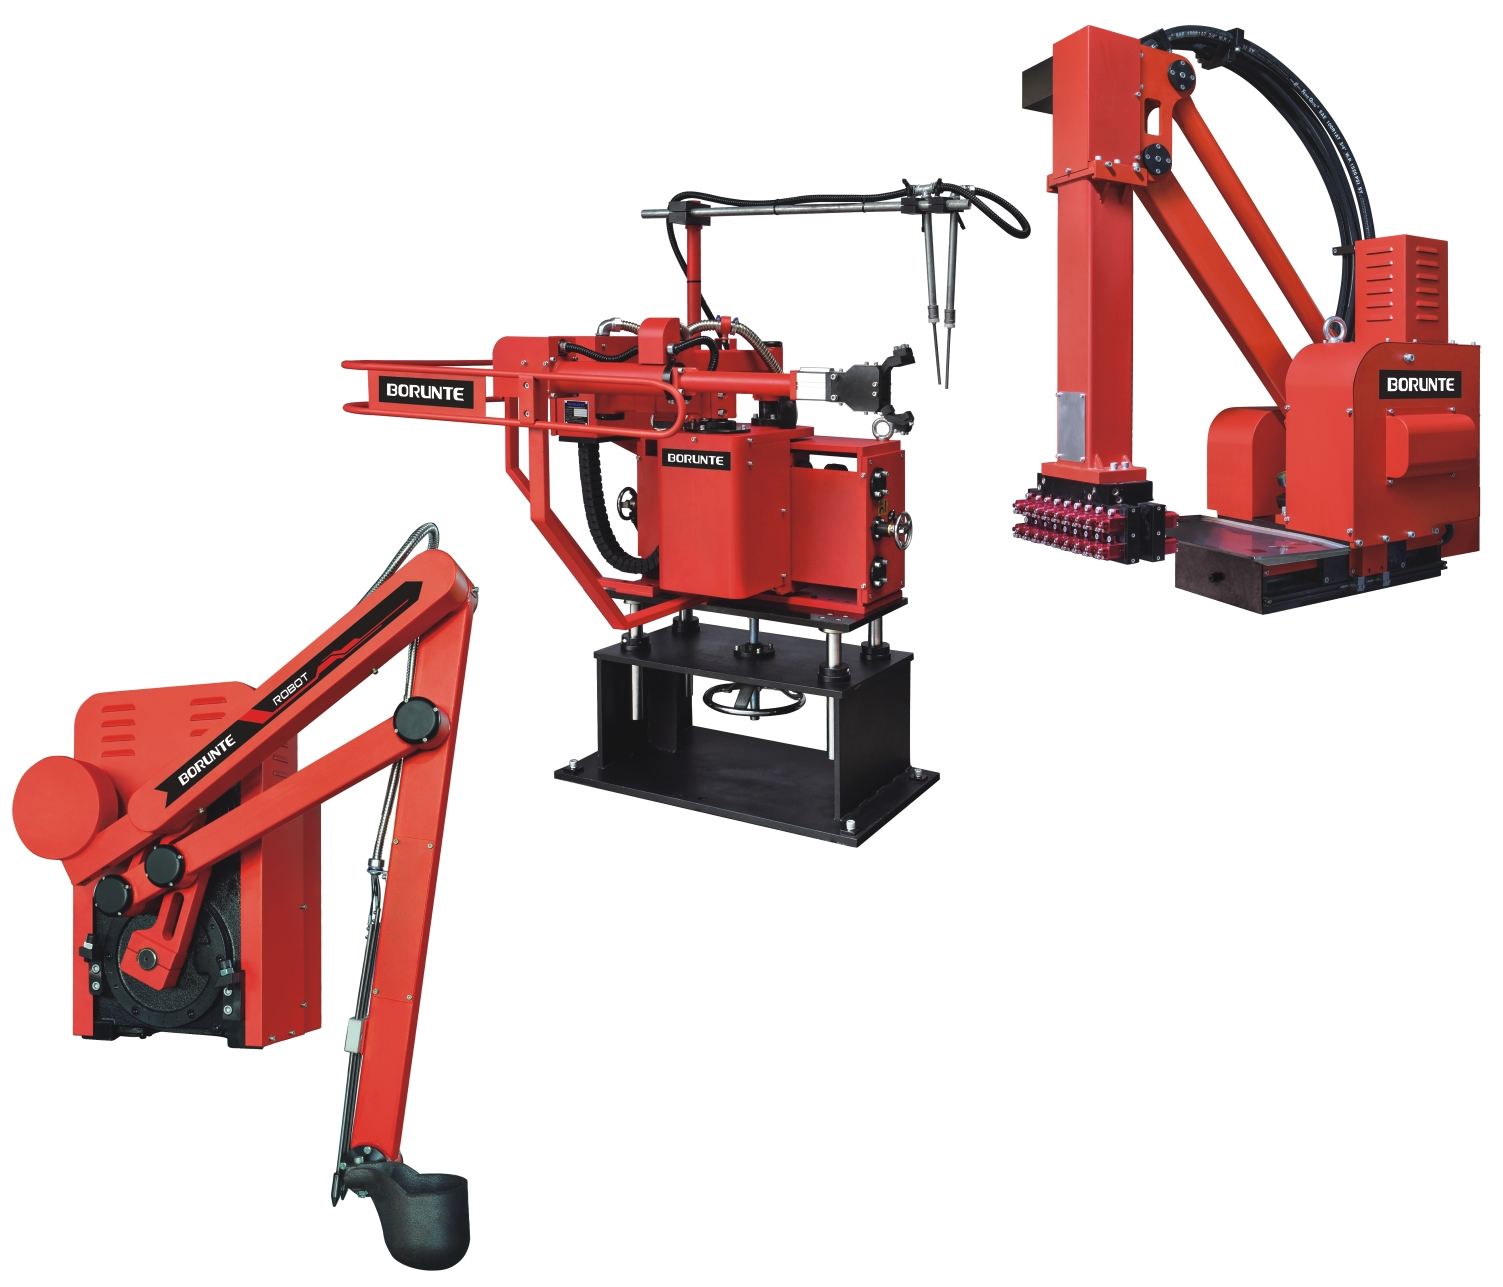
    Giriş: ayırıcı maddeyi kaydedin: robot spreyi ve yapay sprey ayırıcı madde miktarı aynıdır. Ayırıcı ajan dozajının yarısından fazlasını korur ve püskürtme konumu, geleneksel püskürtücününkinden daha doğrudur. Ürünün kalitesini artırabilir. Bakır boru spreyleri, hava basıncı nedeniyle, bakır boru birkaç saat sonra değiştirilecek ve robot spreyi sabitlerken manuel olarak ayarlanması gerekiyor. Yüksek doğruluk ve birçok kayıtlı program: robot doğru olabilir mi? Ayırıcı ajandan tasarruf edin: Robot spreyi ve yapay sprey ayırıcı ajanın dozajı aynıdır, bu da geleneksel püskürtücüye göre ayırıcı ajan dozajının yarısından fazlasını kurtarır Püskürtme konumu doğrudur: ürünlerin kalitesini artırabilir. Bakır boru püskürtüyor, hava basıncı nedeni ile bakır boru birkaç saat sonra değiştirilecek ve manuel olarak ayarlanması gerekiyor. Depolama programı: robot, farklı kalıplar için 99'dan fazla püskürtme programını saklayabilir, programlar yazabilir ve ardından bunları kullanım için ayarlayabilir. Ömür beklentisi: 4 yıllık geleneksel püskürtücülerden sonra, kızak ve kızak aşınması gibi birçok sorun vardır ve robot uygun çalışma altında 8 yıldan daha uzun yaşayacaktır. Robot esnekliği yüksektir: geleneksel püskürtücü yalnızca püskürtebilir ve robot fikstürü değiştirdiğinde, toplama veya başka amaçlar için de kullanılabilir. Program değişiklikleri basittir: Robot, kolay kullanım için elde tutulan bir programlayıcıya sahiptir. Arıza oranı düşüktür: geleneksel püskürtücü ortalama olarak birkaç kez onarılacaktır, ancak robot doğru çalışmada neredeyse hiç başarısız olmayacaktır.
    daha fazla oku
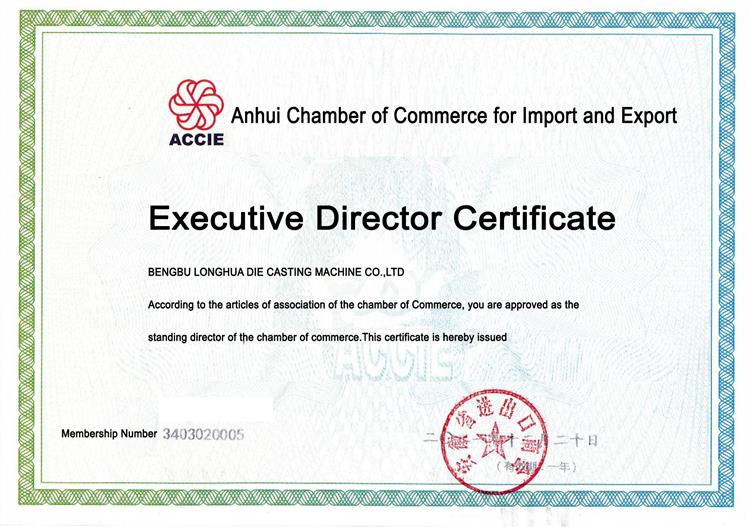
  • Şirketimizin Anhui İthalat ve İhracat Ticaret Odası daimi direktör birimi sertifikasını kazanmasından dolayı tebrik ederiz
    2021-12-29

    Şirketimizin Anhui İthalat ve İhracat Ticaret Odası daimi direktör birimi sertifikasını kazanmasından dolayı tebrik ederiz

    Anhui Ticaret Odası İthalat ve İhracat Daimi Direktör Birimi sertifikasını kazanmamızdan dolayı firmamızı tebrik ederiz.
    daha fazla oku
ilk sayfa 21 22 23 24 25 26 27 28 29 30 son Sayfa

toplamda 37 sayfalar

mesaj bırakın mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla ayrıntı bilmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.

ev

ürünler

haber

temas