Bir teklif isteği
Language : Türkçe

Türkçe

  • doğal gaz kompresörünün çalışma prensibi, doğal gaz kompresörünün bakım ve onarımı
    2021-12-17

    doğal gaz kompresörünün çalışma prensibi, doğal gaz kompresörünün bakım ve onarımı

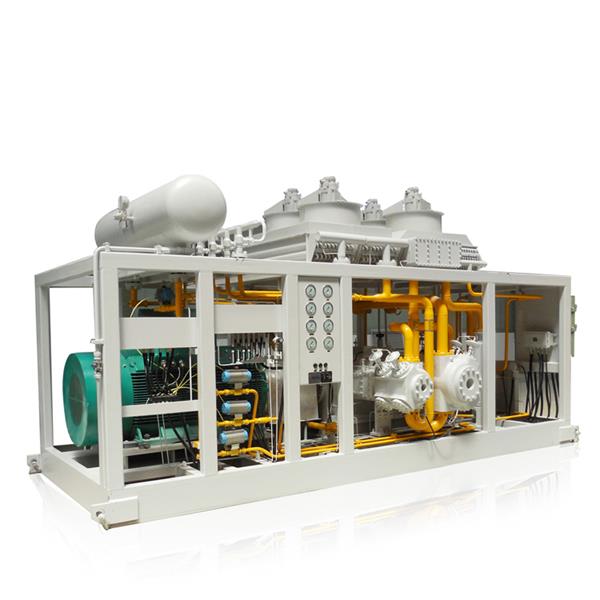
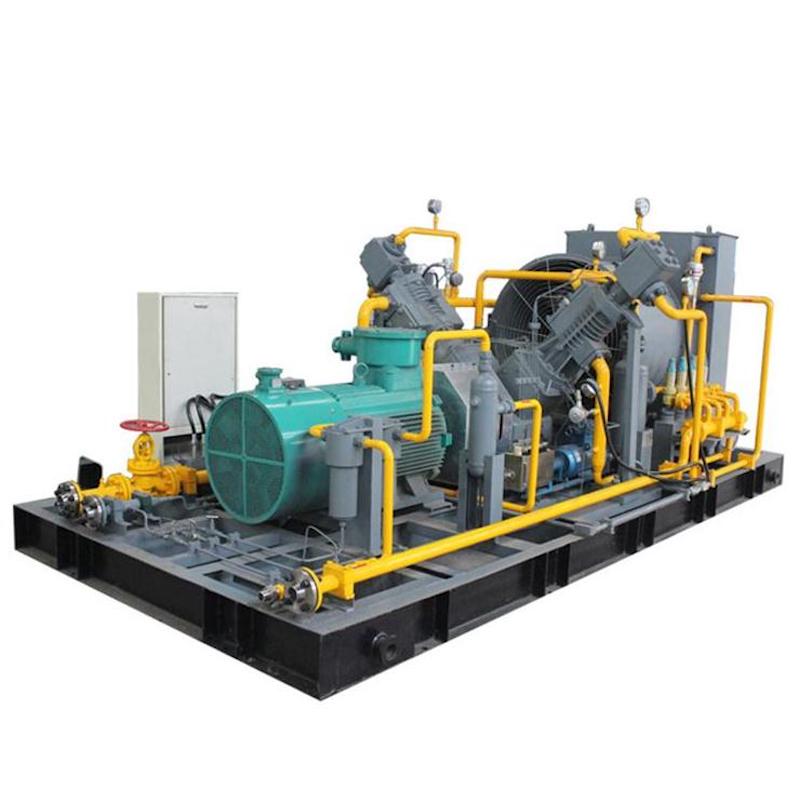
    Odoğal gaz kompresörüCNG yakıt istasyonları ve gaz taşıma projeleri için hayati öneme sahip endüstriyel bir ekipmandır. Yüksek basınç ve yanıcı risk koşulları altında çalıştığı için güvenli üretim için doğru kullanım bilgisi ve periyodik bakım gerektirir. Piston tipi doğal gaz kompresörüÜç aşamalı bir çalışma döngüsünden geçer: emme, sıkıştırma ve egzoz. Motor tarafından tahrik edilen krank mili, pistonu silindir içinde ileri geri hareket ettirir. Emme sırasında, gaz genişleyen silindir odasına akar. Piston sağa doğru hareket ederken, içerideki doğal gaz sıkıştırılır ve basınç yükselir. İç gaz basıncı egzoz borusu basıncını aştığında, yüksek basınçlı gazı dışarı atmak için egzoz valfi açılır ve ardından döngü tekrarlanır. Sıradan hava kompresörlerinden farklı olarak, bu makine metan ve propan gibi yüksek riskli yanıcı gazları ağır hizmet tipi yüksek basınç koşullarında sıkıştırırken, normal kompresörler çoğunlukla düşük ila orta basınçlı havayı işler. Sıkıştırılmış doğal gaz (CNG), doğal gazlı araçlar (NGV) için temiz bir yakıt olarak kullanılabilir. Rutin bakım, üç aylık, altı aylık ve yıllık periyotlar halinde yapılır. Üç aylık bakımda havalandırma sistemlerinin, solenoid filtrelerin, hava vanalarındaki karbon birikintilerinin temizlenmesi ve separatörlerin boşaltılması yer alır. Altı aylık bakımda basınç göstergesi kalibrasyonu, emniyet valfi muayenesi, boru hattı sızıntı tespiti ve elektrik sistemi testleri yapılır. Yıllık serviste ise resmi emniyet valfi muayenesi, soğutma sıvısı değişimi ve hidrolik ve limit bileşenlerinin kapsamlı kontrolleri gereklidir. Operatörler, öncelikle önleyici bakım kuralına uymalıdır. Zamanında ve kapsamlı bir inceleme, ekipmanın kullanım ömrünü uzatmaya ve tehlikeli arızaları önlemeye yardımcı olur.doğal gaz kompresörü.
    daha fazla oku
  • Doğal gaz kompresörü endüstrisinin mevcut durumu
    December 17,2021.

    Doğal gaz kompresörü endüstrisinin mevcut durumu

    Doğalgaz kompresör endüstrisinin mevcut durumu yerlidoğal gaz kompresörüDoğalgaz kompresörleri sektörü nispeten geç başladı ve geçen yüzyılın sonlarında yeni doğalgaz kompresörü pazarını keşfetmeye başladı. Doğalgaz kompresörleri, yüksek basınç oranlı büyük endüstriyel santrifüj kompresörler grubuna aittir ve Shengu grubu bu alanda yerli pazar payının büyük bir kısmını elinde bulundurmaktadır.santrifüj kompresör Temelde yüksek teknoloji alanında tekel konumunda olan yerli kompresör pazarının yıllık toplam değeri 10 milyar yuan'dan azdır ve küçük bir sektöre aittir. Santrifüj kompresör, yüksek kaliteli, endüstriyel amaçlı özel bir üründür.Shangu Bu grup, Shengu grubunun inşaatı desteklemek amacıyla gönderdiği ilk üç hatlı fabrika oldu. İki taraf da ana yönü netleştirdi.Shangu Grup ağırlıklı olarak eksenel kompresörlere odaklanmaktadır ve iç pazar payının büyük bir kısmını elinde bulundurmaktadır. 2015 civarında, iç piyasadaki arz ve talep yapısındaki düzenlemeler nedeniyle, eksenel akışlı makine pazarı ciddi şekilde daralmıştır.Shangu Grup, santrifüj alanını güçlü bir şekilde geliştirmiş ve uzun mesafeli boru hattı kompresörleri pazarındaki rekabete katılmaya başlamıştır. Doğalgaz kompresör endüstrisinde, uzun mesafeli boru hattı kompresörü olarak adlandırılır. Nispeten standart tasarım özelliklerine sahip bir santrifüjdür ve modeli sabit olmalıdır. İlk olarak PetroChina'nın batıdan doğuya gaz iletim projesinde kullanılmıştır. O zamanlar Çin'de üretim yapabilecek bir şirket yoktu. Batı birinci hattının ve batı ikinci hattının bir bölümünün inşasında Amerikan GE, Alman Siemens vb. ithal kompresörler kullanıldı. Çok yüksek fiyatlı ekipmanlar yerinde kurulum için sağlandı. Devlet Konseyi'nin yerelleştirme yönlendirmesiyle, Shengu uzun mesafeli boru hattı kompresörü resmi olarak gündeme geldi. 2011 civarında, Shengu grubunun 20 MW'lık uzun mesafeli boru hattı kompresörü başarıyla devreye alındı ve ardından batıdan doğuya gaz iletim projesine başarıyla dahil edilerek ülkenin can damarının kendi ellerinde olmasını sağladı. Shengu grubunun devreye girmesinden sonra, yabancı ünitelerin fiyatı önemli ölçüde düştü ve fiyat yarıdan fazla azaldı. Şimdiye kadar, yabancı birimler iç pazar rekabetinde avantajlarını büyük ölçüde kaybettiler ve Çin pazarından kademeli olarak çekildiler. Daha sonra Sinopec de uzun mesafeli doğal gaz taşımacılığını güçlü bir şekilde geliştirmeye başladı. Sinopec'in yeni Guangdong-Zhejiang boru hattı ve Çin-Rusya doğal gaz boru hattı projesi, Shengu grubunun uzun mesafeli taşımacılığın temel tedarikçisi konumunu esasen sağlamlaştırdı.doğal gazboru hattı kompresörüKalp ekipmanları için. Şu ana kadar, Çin'in yüksek kaliteli santrifüj kompresörlerini yurtdışından tamamen alma durumu sona erdi. Shangu Grup, uzun mesafeli bir boru hattı kompresörünün tedarikinde yer aldı.Shangu Grup. Tedarik döngüsünün uzun olduğu, orijinal teslimat tarihini aştığı ve teknolojinin olgunlaşmadığı söyleniyor. Ayrıca, bu teknolojiye sahip yabancı bir işletme...
    daha fazla oku
  • Basınçlı döküm makinesinin hidrolik sisteminde kullanılan yağ için önlemler
    November 30,2021.

    Basınçlı döküm makinesinin hidrolik sisteminde kullanılan yağ için önlemler

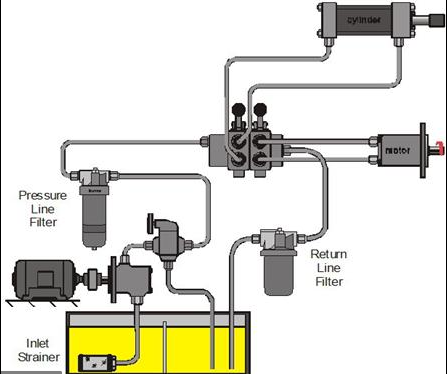
    Basınçlı döküm makinesinin hidrolik sisteminde kullanılan yağ için önlemler Hidrolik sistem, sistemin kalbidir. soğuk oda döküm makinesi ve hidrolik yağ, döküm makinesinin kanıdır. Basınçlı döküm makinesinin hidrolik sisteminde hidrolik yağı kullanılırken nelere dikkat edilmelidir? İki yönden: birincisi hidrolik yağı seçimi, ikincisi ise hidrolik yağı kullanımına yönelik önlemler. 1、 Hidrolik yağ seçimi: Kalıp döküm makinesi için, hidrolik yağın kalitesi, kalıp döküm yağ valfinin hizmet ömrünü doğrudan etkiler. Herhangi bir yağ valfinin hasar görmesi, makinenin normal çalışmasını etkileyecektir. Başlangıçta seçilen yağ uygun değilse, makineye zaten zarar gelmiştir ama bulunması kolay değildir. Bu şekilde ileride tamiri zor olacaktır. Bu nedenle, uygun çeşitlilik ve viskoziteye sahip hidrolik yağının seçimi, sistemin normal çalışmasını sağlamak için birincil koşuldur. otomatik yüksek hassasiyet döküm makinesi. 1. Hidrolik yağ çeşitlerinin seçimi Hidrolik yağının çeşit seçimi, hidrolik ekipmanın çalışma ortamı ve çalışma koşullarına göre belirlenir. Aşınma önleyici hidrolik yağ, yanma önleyici hidrolik yağ, düşük akma noktalı hidrolik yağ vb. dahil olmak üzere birçok hidrolik yağ türü vardır. Genel olarak konuşursak, alüminyum alaşımlı döküm makinesinin hidrolik sistemi için aşınma önleyici hidrolik yağ seçilmelidir. Anti pas ve anti oksijen hidrolik yağından geliştirilmiştir. Sadece paslanmaya ve oksidasyona karşı iyi değil, aynı zamanda daha üstün aşınma önleyici performansa ve daha uzun hizmet ömrüne sahiptir. 2. Hidrolik yağ viskozitesinin seçimi Hidrolik yağı seçerken uygun viskozite derecesinin seçilmesi önemlidir. Hidrolik yağın viskozitesini etkileyen ana sebep sıcaklıktır. Viskozite çok düşükse, sızıntıya neden olur ve aşınmayı arttırır, bu da hidrolik sistemin basıncının standarda uymamasına ve ürün kalitesinin gereksinimleri karşılamamasına neden olur. Viskozitenin çok yüksek olması pompanın emme direncini artıracak, kolayca kavitasyon üretecek, titreşim ve gürültüye neden olacak, hidrolik sistemin tepki performansını düşürecek ve hareket hassasiyetini azaltacaktır. Genellikle kışın 46 numaralı hidrolik yağ, yazın 68 numaralı hidrolik yağ seçilecektir. 3. Yağ ayırmanın kapsamlı teknik ve ekonomik analizi Hidrolik yağ kullanımında ekonomi vazgeçilmez ve önemli bir unsurdur. İnsanlar genellikle seçilen yağın çeşitliliğini ve kalitesini göz ardı ederek sadece petrol ürünlerinin fiyatına dikkat ederler. Hidrolik sistemin çalışma arızasında yağ ürünlerinin yanlış seçilmesinin önemli bir husus olduğu anlaşılmaktadır. Bu nedenle, petrol ürünlerinin hizmet ömrünü uzatmak, ekipman bakım maliyetlerinden tasarruf etmek, hidrolik bileşenlerin hizmet ömrünü uzatmak ve çalışma verimliliğini artırmak için yüksek kaliteli uygun hidrolik yağı kullanılabilir. Yüksek kaliteli hidrolik yağı çok iyi hava tahliyesine sahip olduğundan, ekipmanın çalışması sırasında kabarcıklar üretmek kolaydır ve yağda çözünen küçük kabarcıkları hızla serbest bırakabilir, Üret...
    daha fazla oku
  • Soğuk kamara döküm makinesi nasıl satın alınır?
    November 30,2021.

    Soğuk kamara döküm makinesi nasıl satın alınır?

    Seçimdöküm makinesiGenellikle sıkıştırma kuvvetine, enjeksiyon miktarına ve döküm alanına bağlıdır. 1. Sıkıştırma kuvvetini belirleyin.alaşımdöküm makinesi Döküm makinesi seçilirken belirlenecek ilk parametre sıkıştırma kuvvetidir. Kalıp kilitleme kuvvetinin işlevi esas olarak kalıp boşluğundaki kalıp genleşme kuvvetini aşmak, kalıbın ayırma yüzeyini kilitlemek, sıvı metal sıçramasını önlemek ve dökümün boyutsal doğruluğunu sağlamaktır. Kalıp kilitleme kuvveti... otomatik yüksek hassasiyetdöküm makinesiHesaplama şu şekilde yapılır: F=k × p × s F --- sıkıştırma kuvvetini hesapla K --- güvenlik faktörü P --- enjeksiyon özgül basıncı S -- izdüşüm alanı Güvenlik faktörü K, dökümün karmaşıklığı ve kalıp döküm işlemiyle ilgilidir. Genellikle 1-1,3 arasında alınır. İnce cidarlı karmaşık dökümler için, yüksek enjeksiyon hızı, enjeksiyon özgül basıncı ve kalıp sıcaklığı nedeniyle kalıbın ayırma yüzeyi büyük ölçüde etkilenir. Bu nedenle, K daha büyük değer olarak alınmalı ve tersi durumda daha küçük değer olarak alınmalıdır. 2. Makinenin enjeksiyon miktarını belirleyin. Enjeksiyon miktarı önemli bir parametredir.BenAkıllı döküm makinesi.Döküm makinesi seçiminde en kalıcı parametre olup kilogram cinsinden ifade edilir. Yeterli enjeksiyon hacmine sahip bir döküm makinesi seçin; döküm parçalarının ham ağırlığına tam olarak eşit enjeksiyon hacmine sahip bir döküm makinesi seçilmemelidir. Genellikle döküm ham maddesinin ağırlığının enjeksiyon hacminin %25 - %85'ini oluşturması tercih edilir. 3. Parçaların izdüşüm alanını belirleyin. Projeksiyon alanı, kalıp döküm modeli seçiminde önemli bir parametredir. Burada bahsedilen projeksiyon alanı sadece parçaların alanını değil, aynı zamanda çöp haznesi ve nozulun alanını da içerir. Alan tahmini genellikle kalıp döküm sırasında sıkıştırma kuvvetinin enjeksiyon özgül basıncına bölünmesiyle elde edilir. Mevcut bira şişeleri için döküm alanının hesaplanması, küçük ve düzenli parçalara bölünerek yapılmalıdır. (1) Çapı D olan dairenin alanının s'nin hesaplanması: S= Л d2/4 (2) Kenar uzunluğu a olan kare alanın hesaplanması: S = A2 (3) Uzunluğu a ve genişliği B olan dikdörtgen alanın hesaplanması: S = ab (4) Üst tabanı a, alt tabanı B ve yüksekliği H olan yamuk alanının s hesaplanması: S = (a + b) H / 2
    daha fazla oku
  • Basınçlandırma = nihai döküm basıncı
    November 23,2021.

    Basınçlandırma = nihai döküm basıncı

    soğuk oda döküm makinesi basınçlı döküm makinesi Enjeksiyondan sonra çok kısa bir sürede {MS ayar koşulları} belge hızı enjeksiyonunun son basıncına yaklaşık 2 kat yüksek basınç [500-1500 kg/cm] uygulanmasını ifade eder. Bu nedenle, yukarıdaki basınç değerine atıfta bulunmaz, ancak basınçlandırmanın etkisini elde etmek için hangi cihazın basıncı yüksek hızlı nihai basınçtan daha yükseğe etkili bir şekilde artırabileceğine atıfta bulunur. Nihai döküm basıncı, basınçlı olsun ya da olmasın, enjeksiyonun tamamlanmasından yaklaşık 0,3 saniye sonraki basıncı ifade eder. Genel olarak, nihai döküm basıncını iyileştirmek için etkili basınçlandırmanın amacı, sözde çöküntüyü önlemek için, biçimlendirme parçası doldurulduktan sonra hızla katılaşan katılaşma büzülme bölümünden sıvı metali zorla sıkıştırmaktır. Aynı zamanda, şekillendirme parçasından çıkarılmayan kalan gözenekler ve pim delikleri, daha küçük olmaları için yüksek basınçla sıkıştırılır. Bu iki amaca ulaşmak için, son basınç ne kadar yüksek olursa, etki o kadar iyi olur, ancak son basınç ne kadar yüksek olursa, döküm projeksiyon alanı o kadar küçük olur. Bu nedenle daha büyük döküm makinelerine ve daha güçlü kalıplara ihtiyaç duyulmakta, bu da ekonomik sorunları beraberinde getirmektedir, bu nedenle 500-800 kg/cm aralığı yeterlidir. Basınçlandırma etkisinden tam olarak yararlanabilmek için yüksek hızlı dolumdan sonra nihai basınca yükselme süresi yani basınç yükselme süresi çok önemlidir. Teorik olarak basınçlandırma, katılaşmanın başlangıcından katılaşmanın sonuna kadar sürdürülmelidir. Flaş sıçraması çok erken gerçekleşirse ve kapı çok geç katılaşırsa, sıvı metali şekillendirme parçasına doldurmak ve basınçlandırmak imkansızdır. Pratik üretimde, orta basınçlı döküm makinesinin basınç yükselme süresi genellikle 10-30 ms'ye ayarlanır. Basınçlandırma cihazı, döküm makinesi üreticisine göre değişir. Toshiba ve Toyo makinelerinin, basınçlandırma etkin ve geçersiz olduğunda basınç arasındaki farkı görmek için yalnızca enjeksiyon silindirinin basınç göstergesini okuması gerekir. Ancak, Yubu makinesinin basınçlandırması geçersiz olduğunda, hidrolik yağ besleme tarafındaki basınç, boşaltma tarafındaki basınçla aynıdır. Boşaltma tarafındaki basınca karşı basınç denir. Karşı basınç 0 olduğunda %100 basınçlıdır ve basma tarafındaki basınç 0'ın üzerindedir, Besleme tarafı basıncın altında olduğunda, etkin basınçlandırma yüzdesidir. Son basınç, makinenin kullanım kılavuzundan görülebilir. alaşımlı döküm makinesi Döküm alanı çok geniş olduğu için bazen döküm sahasında her seferinde flaşın çıktığı görülmektedir. Flaş fırlatıldığında, döküm alanı hemen teyit edilecek ve izin verilen basınç değeri aşağıdaki formülle hesaplanacaktır. İzin verilen basınç değeri kg / C ㎡ = kenetleme kuvveti kg × 0 9/döküm alanı C ㎡ Hesaplanan değer, makine kullanım kılavuzunda hesaplanan son basınçtan düşük olduğunda, makine, hesaplanan değerin altındaki son basınca ayarlanmalıdır. Tersine, hesaplanan değer makine kullanım kılavuzu...
    daha fazla oku
  • Kalıp dökümün avantajları
    November 23,2021.

    Kalıp dökümün avantajları

    alüminyum alaşımı soğuk oda döküm makinesi Kalıp dökümde, kalıp 15 ~ 120MPa basınç altında doldurulur. Basınç her zaman katılaşma sırasında çalışır. Döküm makinesinde basınç üretilir ve piston vasıtasıyla ergiyiğe uygulanır ve piston bulamacı erimiş metal kalıba enjekte edilir. Bu yöntemle et kalınlığı 1 mm'den az ve keskin kenarlı dökümler üretilebilir. Daha yüksek döküm basıncı, daha yüksek metal akış viskozitesine (10 ~ 150m / a) ve daha kısa doldurma süresine (150 ~ 20ms) yol açar. Bu aynı zamanda, kalıp yüzeyi ile kademeli olarak temas ettiğinde, soğutma hızı çok hızlı olmasına rağmen, kalıp tamamen dolana kadar katılaşmayacağı anlamına gelir. Bu nedenle en iyi kalıp dolumu çok önemlidir. Kalıp yüzeyine etki eden yüksek basınç, aynı zamanda, karşılık gelen "kilitleme kuvvetinin" tersi olan iki yarım kalıbı ayırmak için basınç üretecektir. Bu kuvvetler kalıba büyük bir yük bindirir. Yeniden soğuk dökümden farklı olarak, sıcak işleme çeliği, küçük kutu ve sabit kenetleme çerçeveli katı kalıp kullanılması gerekir. Makineyle bağlantılı hidrolik ünite, yüksek basınç deposu ile donatılmıştır ve makinenin kontrolü kapsamlı otomasyon gerektirir. Bütün bunlar makine ve aletlerin maliyetini ikiye katlıyor. Üretimin yüksek boyutsal doğruluğu ve yüzey özellikleri, yüksek çıktı ile birlikte, özellikle uzun vadeli işlemler için bu işlemi daha ekonomik hale getirir. Bunlar ayrıca alüminyum alaşımlarında diğer döküm proseslerinden daha yaygın olarak kullanılmasının nedenleridir. Tüm kalıp parçalarının yükü, dökümün basıncını arttırır, bu nedenle kum maça belirli bir sıcaklığı aşamaz (düşük basınçlı dökümdekinden daha yüksek). Dökümün kalıptan çıkarılmasını sağlamak için metal çekirdek dışarı çekilmelidir. Pratikte oluk olarak kullanılamaz, bu da dökümlerin tasarımını da sınırlar. Bununla birlikte, birçok durumda, bu kusuru telafi etmek için uygun yöntemler bulunabilir. Döküm aşağıdaki avantajlara sahiptir: Küçük toleranslı döküm parçalarında çok yüksek boyutsal doğruluk mümkündür; Daha düşük mekanik toleranslar ve daha az işleme gereklidir; Rulman gövdeleri, dar delinmiş hassas dökümler ve dökümler üzerine kazınmış dökümler gibi içi boş silindirik hassas dökümler üretebilir; Yavaş yavaş ince duvar; Yüzeyi temizleyin ve cilalayın; alüminyum alaşımlı döküm makinesi: Yüksek verimlilik ve kısa üretim süresi; döküm makinesi: Otomatik üretim.
    daha fazla oku
  • Kompresörlerin sınıflandırılmasına giriş
    2021-11-10

    Kompresörlerin sınıflandırılmasına giriş

    Kompresörler, farklı yapısal biçimlerine göre aşağıdaki gibi sınıflandırılır; çalışma prensiplerine göre ise şu şekilde ayrılabilirler: Karşılıklı hareket eden pistonbasınç,döner kompresör (türbin, su halkası, türbin) kompresör, eksenel kompresör, jet kompresör vevidalı kompresörBunlar arasındapistonlu kompresörEn yaygın kullanılanıdır. Pistonlu kompresörler nasıl sınıflandırılır? Pistonlu kompresörler için birçok sınıflandırma yöntemi ve farklı isim bulunmaktadır. Genellikle aşağıdaki sınıflandırma yöntemleri kullanılır: 1. Kompresörün silindir konumuna (silindir merkez çizgisine) göre aşağıdaki şekilde sınıflandırılabilir: (1) Yatay kompresör, tüm silindirler yataydır (silindirin merkez çizgisi yataydır). (2) Dikey kompresör silindirleri dikey olarak düzenlenmiştir (dikey kompresör). (3) Açısal kompresör için silindir, L tipi, V tipi, W tipi ve yıldız tipi gibi farklı açılarda düzenlenir. 2. Kompresör silindir bölümlerinin (kademelerinin) sayısına göre şu şekilde sınıflandırılabilir: (1) Tek kademeli kompresör (tek kademeli): gaz silindirde bir kez sıkıştırılır. (2) Çift kademeli kompresör (iki kademeli): gaz silindirde iki kez sıkıştırılır. (3) Çok kademeli kompresör (çok kademeli): gaz silindirde birçok kez sıkıştırılır. 3. Silindirlerin düzenlenme yöntemine göre aşağıdaki şekilde sınıflandırılabilirler: (1) Tandem kompresör: aynı şaft üzerinde sırayla düzenlenmiş birkaç silindire sahip çok kademeli kompresör, aynı zamanda tek sıralı kompresör olarak da bilinir. (2) Paralel kompresör: Birkaç şaft üzerinde paralel olarak düzenlenmiş birkaç silindire sahip çok kademeli kompresör, çift sıralı kompresör veya çok sıralı kompresör olarak da bilinir. (3) Bileşik kompresör: seri ve paralel bağlantılardan oluşan çok kademeli bir kompresör. (4) Simetrik dengeli kompresör: silindirler, yatakları birbirine 180 derece açıyla yerleştirilmiş krank milinin her iki tarafında yatay olarak H şeklinde düzenlenmiştir ve atalet kuvvetleri temel olarak dengelenebilir. (Büyük kompresörler bu yönde geliştirilmektedir). 4. Pistonun sıkıştırma etkisine göre şu şekilde sınıflandırılabilir: (1) Tek etkili kompresör: Gaz, pistonun sadece bir tarafında sıkıştırılır, bu nedenle tek etkili kompresör olarak da bilinir. (2) Çift etkili kompresör: Gaz, pistonun her iki tarafında da sıkıştırılabilir; bileşik veya çok etkili kompresör olarak da bilinir. (3) Çok silindirli tek etkili kompresör: Sıkıştırma için pistonun bir tarafını kullanır, oysa çok silindirli kompresör. (4) Çok silindirli çift etkili kompresör: Pistonun iki tarafı sıkıştırma için kullanılırken, kompresörde birden fazla silindir bulunur. 5. Kompresörün nihai çıkış basıncına göre aşağıdaki şekilde sınıflandırılabilir: (1) Düşük basınçlı kompresör: son çıkış basıncı 3 ~ 10 gösterge basıncıdır. (2) Orta basınçlı kompresör: son çıkış basıncı 10 ~ 100 gösterge basıncıdır. (3) Yüksek basınçlı kompresör: son deşarj basıncı 100 ~ 1000 gösterge basıncıdır. (4) Ultra yüksek basınçlı kompresör: son çıkış basıncı 1000 göster...
    daha fazla oku
  • Döküm makinesini bilin (yatay soğuk kamara döküm makinesi)
    2021-10-27

    Döküm makinesini bilin (yatay soğuk kamara döküm makinesi)

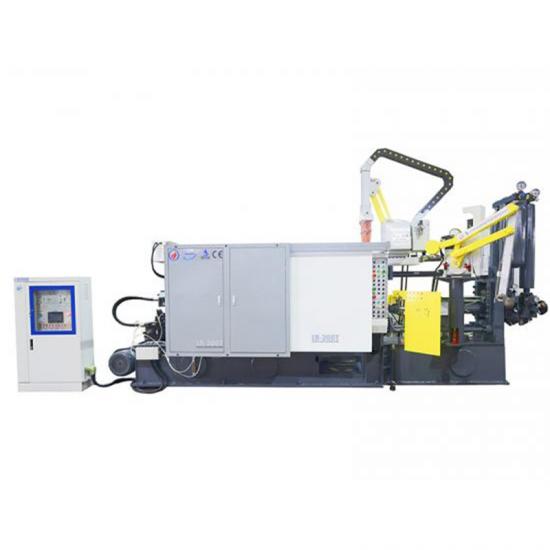
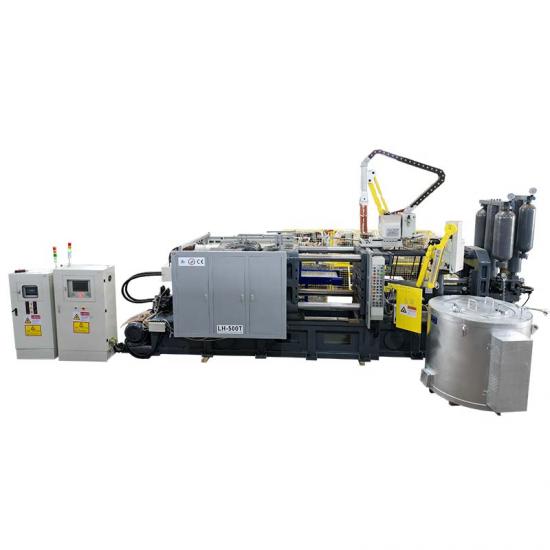
    1. Programın ana bölümleri nelerdir? döküm makinesi? Cevap: döküm makinesi esas olarak kapatma mekanizması, enjeksiyon mekanizması, fırlatma mekanizması, güç (hidrolik) sistemi, kontrol sisteminden oluşur. Yağlama sistemi, soğutma sistemi vb. 2.Tonajı nedir? döküm makinesi adını aldı? A: basınçlı döküm makinesinin tonajı, maksimum sıkıştırma kuvvetinin (sıkma kuvveti) adını almıştır. Örneğin, 180t döküm makinesi, maksimum sıkma kuvveti 180 tondur. 3. Kapama mekanizmasının işlevi nedir? döküm makinesi? Cevap: Kapatma mekanizmasının işlevi, kalıbı kurmak ve sabitlemek ve kalıbı açmak veya kapatmak için kalıp döküm kalıbının hareketli kalıbını sürmektir. 4. Hidrolik sistemin nominal basıncı nedir? yatay döküm makinesi? A: 12 MPa'dır (veya 120 kg/cm2). 5. Enjeksiyon mekanizmasının işlevi nedir? C: Enjeksiyon mekanizması, metal sıvının enjeksiyon odasından belirli bir hız ve basınçla kalıp boşluğuna dolmasını sağlayan kalıp döküm işleminin önemli bir parçasıdır. 6. Normal üretim sırasında enjeksiyon zımbasının döngüsel eylem adımları nelerdir? Cevap: adımlar şunlardır: yavaş hız (enjeksiyon kafasının başlangıcından enjeksiyon odasının dökme portunu geçmeye kadar) soğuk oda döküm makinesi Hızlı (enjeksiyon başlığı, sıvı metalin yolluk ve yolluk içine girmesine izin verir) II. Hızlı (kalıp boşluğunu doldurmak için sıvı metalin en baştan doğrudan iç kapıya gitmesini sağlayın) Basınçlandırma (sıvı metal kalıp boşluğunu doldurduğunda, enjeksiyon silindirinin basıncı hızla belirli bir değere yükselir ve dolgu metali sıkıştırılır ve bir süre korunur) yatay döküm makinesi İzleme (kalıp açılmasıyla aynı anda, enjeksiyon kafası, kapı manşonunun fazla malzemesi ile bir miktar ilerlemeye devam eder) Dönüş (ejektör kafası orijinal durumuna döner ve bir döngüyü tamamlar) 7. Çin'de üretilen yatay soğuk kamara döküm makinesinin temel teknik parametreleri nelerdir? Cevap: (1) kenetleme kuvveti (KN), (2) enjeksiyon kuvveti (KN), (3) itme kuvveti (KN), (4) itme stroku (mm), (5) hareketli kalıp stroku (mm), (6) kalıp kalınlığı (mm), (7) enjeksiyon odası çapı (mm), (8) enjeksiyona özgü basınç (MPA), (9) maksimum öngörülen döküm alanı (cm2), (10) maksimum metal dökme hacmi (alüminyum) alaşım) (kg) (11) Sistemin çalışma basıncı (MPA), (12) kolon içi boşluk (mm), (13) ana motor gücü (kw). 8. İşlem sırasında hangi işlem parametreleri ayarlanabilir? döküm üretme? Cevap: (1) kalıp kalınlığı, (2) kalıp kapanma hızı, (3) kalıp açma hızı, (4) kalıp kapanma süresi, (5) yavaş enjeksiyon, (6) hızlı enjeksiyon, (3) yavaş enjeksiyon vuruşu, (8 ) hızlı enjeksiyon stroku, (9) enjeksiyon basıncı (özgül basınç), (10) izleme stroku, (11) izleme gecikmesi, (12) fırlatma stroku, (13) fırlatma hızı, (14) fırlatma gecikmesi, (15) Döngü süresi , (16) alüminyum sıcaklığı, (17) kalıp sıcaklığı vb. 9. Nitrojen şişesinin rolü nedir? döküm makinesi Oyna? Cevap: Enerji birikimi rolünü oynar. Hızlı enjeksiyon gerektiğinde, akümülatör, enjeksiyon kafasını hızlandırmak için büyük miktarda hidrolik yağı h...
    daha fazla oku
ilk sayfa 21 22 23 24 25 26 27 28 29 30 son Sayfa

toplamda 37 sayfalar

mesaj bırakın mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla ayrıntı bilmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.

ev

ürünler

haber

temas