Bir teklif isteği
Language : Türkçe

Türkçe

  • Döküm kalıbı (soğuk hazneli döküm kalıbı)
    2021-10-18

    Döküm kalıbı (soğuk hazneli döküm kalıbı)

    1. Hangi parçalar döküm makine ölmek oluşur? A: döküm kalıbının yapısı, işlevine göre aşağıdaki parçalara ayrılabilir: (aşağıda gösterildiği gibi) alüminyum döküm makineleri (1) Kalıplama parçası (dinamik ve sabit döküm kalıba dökmek maça, kalıplama eki, maça çekme vb.) (2) Kalıp taban parçası (hareketli ve sabit kalıp sıkıştırma plakası, AB plakası, destek plakası ve kalıp ayağı) (3) Baypas sistemi (kapı kovanı, ayırıcı koni, yolluk, giriş baypası) (4) Taşma sistemi (taşma tankı, buhar egzoz tankı) (5) Ejektör mekanizması (ejektör pimi, ejektör pimi sabitleme plakası, ejektör plakası, sıfırlama kolu) (6) Kılavuz parçalar (kılavuz direk, kılavuz manşon, orta kılavuz direk, orta kılavuz manşon) (7) Çekirdek çekme mekanizması (çekirdek çekme kaydırıcısı, eğimli kılavuz direk, sıkıştırma bloğu, yay, vb.) (8) Diğerleri (soğutma sistemi, ısıtma sistemi, takviye kolonu vb.) 2. Kalıp döküm kalıbı hangi malzemeden yapılmıştır? Cevap: Firmamızın basınçlı döküm kalıbı esas olarak aşağıdaki Çeliklerden yapılmıştır: (1) H13 (ısıya dayanıklı çelik) ön ve arka kalıp göbeği, maça çekme göbeği, kapı manşonu, manevra konisi vb. olarak) (2) 45 çelik (a ve B plakaları, kayar bloklar, eğimli kılavuz direkler vb.) (3) T8, T10 (kılavuz direk, kılavuz manşon, yüksük, sıfırlama çubuğu vb.) (4) A3 çelik (ön ve arka kalıp sıkıştırma plakaları, destek plakaları, yüksük plakaları, kalıp ayakları vb.) 3. Isıl işlem sertliği nedir? döküm makinesi çekirdek ölür mü? Çok yumuşak ve çok sert olmanın sonuçları nelerdir? Cevap: Kalıp maça ısıl işleminin maksimum sertliği hrc45 ~ 48'dir. İşlem çok yumuşaksa (hrc43'ten düşükse), kalıp maçasının kalıp üretimi sırasında çökmesi, deforme olması ve yapışması kolaydır; İşlem çok sertse (HRC50'den yüksek), kalıp çekirdeğinin çatlaması kolaydır. Nitrürlemeden sonra bazı parçaların sertliği hrc58-60'a ulaşacaktır (geçit kovanı, kesici uç vb. gibi). 4. Seçerken göz önünde bulundurulan faktörler nelerdir? döküm makinesi döküm kalıbı için? Cevap: (1) kalıp montajı (yani, basınçlı döküm makinesinin kalıba sığıp sığmayacağı, Golin kolonunun iç çubuğu ile basınç odasının konumu arasındaki mesafe ile ilgilidir); (2) Dökülen erimiş metal miktarı (basınçlı döküm makinesinin enjeksiyon odası kapasitesinin yeterli olup olmadığı); (3) sıkma kuvveti (makul bir özgül basınç ayarlarken, sıkıştırma kuvveti kalıbı kilitlemek için yeterlidir); (4) Enjeksiyona özgü basınç (döküm kalitesini sağlamak için); (5) Kalıp açma vuruşu (ürünü çıkartabilir).
    daha fazla oku
  • Kalıp dökümün temel anlayışı
    2021-10-06

    Kalıp dökümün temel anlayışı

    1. Nedir döküm? C: Basınçlı döküm, kısaca döküm olarak adlandırılır. Kalıp döküm, gerekli ürünleri oluşturmak için sıvıdan katıya geçerek, basınç altında sıvı metal ile kalıp boşluğunu hızla doldurma işlemidir. 2. Türleri nelerdir? döküm? A: enjeksiyon odası, sıcak odalı döküm (genellikle çinko alaşımı için kullanılır) ve soğuk odalı kalıp dökümü (genellikle alüminyum alaşımı için kullanılır) olarak ayrılabilir. Basınç, düşük basınçlı döküm (otomobil tekerlek kabuğu gibi) ve basınçlı döküm (şirketimizde basınçlı döküm gibi) olarak ayrılabilir. Egzoz modu, sıradan döküm ve vakumlu döküm olarak ikiye ayrılabilir. 3. Neler var? döküm alaşımlı malzemeler ? Özellikleri nelerdir? A: döküm için uygun yaygın olarak kullanılan malzemeler çinko alaşımı, alüminyum alaşımı, magnezyum alaşımı ve bakır alaşımıdır. Aşağıdaki özelliklere sahiptirler: 1). sıvı halde iyi akışkanlık; 2). Nispeten sabit erime noktası ve donma noktası; 3). küçük büzülme; 4). belirli bir yüksek sıcaklık mukavemetine sahiptir; 5). iyi işlenebilirlik ve korozyon direncine sahiptir. 4. Döküm alüminyum alaşımının ana bileşenleri nelerdir? safsızlıklar nelerdir? A: ana maddeler şunlardır: alüminyum, silikon, bakır, magnezyum, manganez, çinko vb. Safsızlıklar şunları içerir: demir, çinko, bakır, kalay, alüminyum, kükürt, fosfor vb. Farklı alaşım kaliteleri, ana bileşenleri ve safsızlık bileşenleri için farklı gereksinimlere sahiptir. 5. Ana kusurlar nelerdir? dökümler? A: alt döküm (yetersiz malzeme), çatlaklar, deformasyon, soğuk ayırma, soğuk çizgiler, büzülme, gözenekler (kum delikleri), mekanik gerilme, kalıp yapışma gerilmesi, delaminasyon, yanlış kalıp, cüruf içerme, yüzey kavitasyonu, kabarma, etli , et eksikliği vb. 6. Uygun alüminyum alaşımlı sıvının sıcaklığı nedir? döküm üretimi? Cevap: 650 ℃ ~ 720 ℃ 7. özellikleri nelerdir döküm üretimi? Cevap: (1) mekanize veya otomatik üretimi gerçekleştirebilen yüksek üretim verimliliği; (2) İyi ürün kalitesi: A. yüksek boyutsal doğruluk ve yüksek yüzey kalitesi; B. İyi mekanik özellikler; C. İyi değiştirilebilirlik; D. Kontur açıktır, döküm duvar ince ve karmaşıktır ve desen, desen ve metin yüksek tanım elde edebilir; (3) İyi ekonomik etki: A. mükemmel ekonomik göstergeler; B. Kalıp dökümlerinin düşük maliyeti; C. Parça kombinasyonu olarak kullanılabilir; (4) Kalıp döküm ekipmanı ve kalıbının yatırım maliyeti yüksektir, bu da küçük seri üretim için uygun değildir.
    daha fazla oku
  • 2021 Şirket Ulusal Günü tatil bildirimi
    2021-10-01

    2021 Şirket Ulusal Günü tatil bildirimi

    Bengbu Longhua Die Casting Machine Co., Ltd.'nin fiili durumu ile birlikte, Devlet Konseyi Genel Ofisi'nin Ulusal Gün tatil bildiriminin ruhuna uygun olarak, araştırma ve karardan sonra, Ulusal Gün tatili için tatil düzenlemeleri 2021 yılında aşağıdaki gibidir: 1-7 Ekim tarihleri ​​arasında toplam 7 gün kapalı olacaktır. Resmi olarak 8 Ekim'de işe gitti. 1. Ulusal Gün tatili uzun bir süre için düzenlenmiştir. Akrabalarınızı ve arkadaşlarınızı ziyaret etmek ve seyahat etmek için düzenlemeler yapabilirsiniz. Umarım tüm meslektaşlarım uzun tatil boyunca kendilerini tamamen dinlendirebilir, böylece uzun bir tatilden sonra kendilerini çalışmaya adayabilirler. 2. Şirketin güvenlik personeli, tatil sezonunda şirketin güvenlik işlerini yapmalı, zaman zaman devriye gezmeli ve şüpheli olayları zamanında bildirmelidir. 3. Tüm departmanlar tatilden önce güvenlik öz denetimini iyi yapmalı, tüm yangın kaynaklarına son vermeli, elektrik beslemesini kapatmalı, kapı ve pencereleri kilitlemeli ve tatilden çıktıktan sonra güvenliği sağlamalıdır. 4. Tatil günlerinde tüm birimler görevli personeli uygun şekilde düzenler ve görevli personel listesi zamanında Personel Daire Başkanlığına bildirilir. 5. Bayram süresince iş arkadaşlarımın trafik, can ve mal güvenliğine dikkat etmelerini dilerim. Son olarak, hepinize güvenli ve mutlu bir Ulusal Bayram tatili diliyorum. Bengbu Longhua Döküm Makinesi Co, Ltd
    daha fazla oku
  • Küresel Döküm Makinesi Endüstrisi Analizi
    September 10,2021.

    Küresel Döküm Makinesi Endüstrisi Analizi

    Küresel döküm makinesi pazarı, otomotiv sektöründeki hafifletme eğilimi ve genel imalattan gelen artan talep sayesinde istikrarlı bir büyüme göstermeye devam ediyor. Sektör araştırmalarına göre, pazar büyüklüğü 2018'de 3.633,6 milyon dolara ulaşmış olup, 2019-2026 döneminde %3,9'luk yıllık bileşik büyüme oranıyla 2026 yılına kadar 4.978,7 milyon dolara ulaşması bekleniyor. Döküm teknolojisi, erimiş metali yüksek basınç altında hassas metal kalıplara zorlar. Bu teknoloji, ulaşım, donanım, akıllı kilitler ve endüstriyel ekipmanlarda yaygın olarak kullanılan, boyut olarak doğru alaşım parçaları üretir. İşlenen başlıca malzemeler arasında alüminyum, çinko ve magnezyum bulunur. Piyasa Büyümesinin Temel Etkenleri Hafif araçlara olan talebin artmasıyla birlikte otomobil üreticileri, hafif alüminyum parçalar üretmek için yüksek basınçlı döküm (HPDC) yöntemini benimsiyor. Artan araç satışları, döküm atölyeleri için ekipman tedarikini daha da artırıyor. Yüksek basınçlı döküm teknolojisinin yaygınlaşması: Teknik gelişmeler, döküm makinelerinin uygulama alanlarını genişletiyor. Daha fazla bileşen üreticisi, daha yüksek hassasiyet ve üretim verimliliği için geleneksel döküm süreçlerini yüksek basınçlı dökümle değiştiriyor. Asya-Pasifik'te Üretim Kapasitesinin Genişlemesi Asya-Pasifik, pazar payının büyük bölümünü elinde tutuyor. Otomotiv sektöründeki genişleme, inşaat yatırımları ve gelişmekte olan pazarlardaki makine fabrikalarının sayısındaki artış, bölgesel pazarın genişlemesini destekliyor. Ana Pazar Zorlukları Ham madde fiyatlarındaki dalgalanmalar: Alüminyum, çinko ve magnezyum fiyatlarındaki dalgalanmalar, nihai ürün üreticileri için maliyet baskısı yaratmakta ve ekipman yatırım planlarını geciktirebilmektedir. Gelişmiş modeller için yüksek teknik eşik. Üst düzey döküm ekipmanları uzun vadeli teknoloji birikimi gerektirir. Makine performansının eksiksiz olması, enerji tasarruflu kontrol ve çevre birimlerinin uyumlu sistemleri, yeni giriş yapanlar için belirgin engeller oluşturmaktadır. Başlıca Teknik Trendler Enerji tasarruflu akıllı döküm üniteleri. Önde gelen markalar, özel enerji tasarrufu modları sunuyor. Örneğin, ECO-FIT Plus çözümü, makinenin enerji tüketimini %60'a kadar azaltabiliyor. Entegre hücre kontrolü ve teşhis sistemi: Modern döküm makineleri, çevre birimlerini yönetmek için merkezi kontrol sistemleriyle donatılmıştır. Dahili teşhis fonksiyonları, arıza sürelerini azaltır ve üretim istikrarını artırır. Farklı malzemeler için çeşitlendirilmiş ekipman türleri: Çoğu üretim senaryosunu kapsayan üç ana ekipman türü: Soğuk hazneli döküm makinesi: esas olarak alüminyum ve magnezyum alaşımları için kullanılır. Sıcak hazneli döküm makinesi: çinko alaşımı seri üretimi için uygundur. Yerçekimiyle döküm yapan makine: Tahmin döneminde önemli bir büyüme kaydetmesi bekleniyor. Pazar Segmentasyonu Malzeme İşleme Yöntemiyle Alüminyum: En büyük paya sahip ve otomotiv hafif parçalarında yaygın olarak kullanılıyor. Çinko: donanım, kilit ve dekoratif bileşen...
    daha fazla oku
  • 2021 yılında döküm endüstrisinin pazar geçmişi
    2021-09-10

    2021 yılında döküm endüstrisinin pazar geçmişi

    küreseldöküm makineleriPazar istikrarlı bir şekilde genişlemeye devam ediyor; yetkili tahminler, pazar değerinin 2020'de 2 milyar ABD dolarından 2026'ya kadar 4 milyar ABD dolarına ulaşacağını ve 2021-2026 yılları arasında %6'nın üzerinde bir bileşik yıllık büyüme oranı (CAGR) göstereceğini ortaya koyuyor. Sektör, COVID-19 dönemi boyunca küresel tedarik zinciri aksamaları ve ticaret kısıtlamaları nedeniyle geçici yavaşlamalar yaşasa da, hammadde üretimindeki toparlanma ve imalat faaliyetlerindeki canlanma, pazarın sürekli olarak toparlanmasını destekledi. Büyümenin temel itici güçleri, hızla gelişen hafif araç endüstrisi ve yaygın olarak benimsenmesinde yatmaktadır.yüksek basınçlı kalıp dökümTeknoloji. Otomotiv üreticileri giderek daha fazla teknolojiye güveniyor.alüminyum döküm makineleriHafif alaşımlı bileşenler üretmek, araç ağırlığını ve enerji tüketimini etkin bir şekilde azaltmak için gereklidir. Artan otomobil satışları ve genişleyen otomotiv üretim kapasitesi, profesyonel ürünlere yönelik pazar talebini daha da artırmaktadır.döküm ekipmanı. Coğrafi olarak, Asya Pasifik bölgesi küresel pazara hakim konumdadır.döküm makinesiÇin, Hindistan ve diğer gelişmekte olan ekonomilerdeki güçlü üretim gelişimiyle desteklenen pazar. Bu arada, endüstriyel hassas aletlere yönelik artan talep, Kuzey Amerika'daki pazar büyümesini istikrarlı bir şekilde hızlandırıyor. Pazar, makine türüne göre segmentlere ayrılmıştır.soğuk hazneli kalıp döküm makineleriVesıcak hazneli kalıp döküm makineleriOtomotiv, 3C elektronik ve alüminyum ile magnezyumu ana hammadde olarak kullanan diğer endüstriyel sektörleri kapsamaktadır. Küresel ölçekteki sıkı karbon emisyonu düzenlemeleri ve elektrikli araçların hızla yaygınlaşması, sektörün modernizasyonunu daha da hızlandırıyor. AB'nin yeni araçlar için belirlediği CO₂ azaltma hedefleri, hafif alüminyum alaşımlarının kullanımını güçlü bir şekilde teşvik ederek alüminyumu modern araçlarda en çok tercih edilen malzeme haline getiriyor.döküm makineleriHafiflik trendleri ve çevre politikalarının etkisiyle, küresel döküm endüstrisi önümüzdeki birkaç yıl içinde istikrarlı ve yüksek kaliteli bir büyüme sürdürecektir.
    daha fazla oku
  • Döküm makinesinin ana performansı
    2021-08-24

    Döküm makinesinin ana performansı

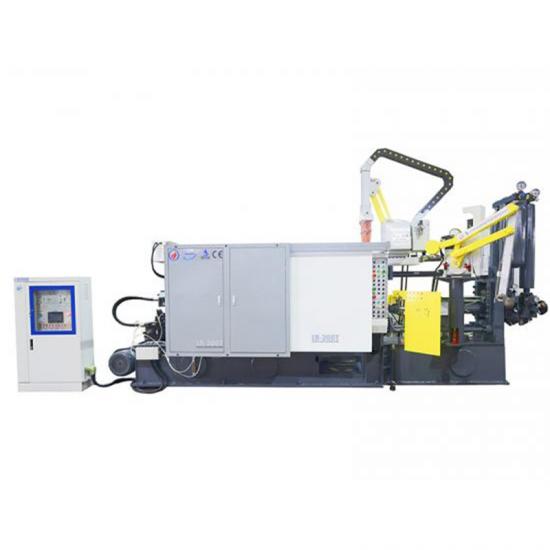
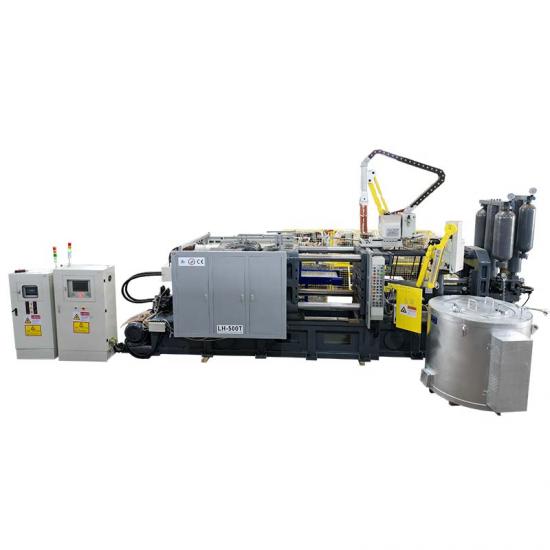
    Yüksek hassasiyetli akıllı enerji tasarruflu döküm makinesinin ana performansı: Sonrasında Bengbu Longhua Döküm Makinesi Co, Ltd yenilik ve araştırma ve geliştirme iyileştirmeleri temelinde becerilerini geliştirdi, destekleyici motorlar büyük ölçüde azaltıldı, ürün performansı iyileştirildi ve ulusal ile uyumlu olan enerji tasarrufu ve emisyon azaltma etkisi elde edildi. döküm makinesi ürün kalite standartları. İkinci hidrolik devre, yavaş enjeksiyon hızını hızlandırır, hızlı enjeksiyon açma mesafesini azaltır, böylece metal solüsyon iyi bir egzoz etkisi elde eder, böylece solüsyonda bulunan havayı azaltır, ürünün kompaktlığını arttırır ve kalıbı iyileştirir. döküm kalitesi. Yenilikçi seri döküm makinesi, hassas döküm makinesi, (yüksek hassasiyet, hızlı hız, iyi verimlilik, iyi enerji tasarrufu) Sıkma parçası: 1. Statik şablon, hareketli şablon, kapanış silindir yuvası, portal, dirsek, vb., yüksek mukavemetli, iyi sertlikte, deforme edilmesi kolay olmayan, temperli ve öngerilmeli yüksek kaliteli hassas çelik dökümlerden yapılmıştır ve kırmak kolay değil. 2. Yüksek hassasiyetli tam dişli kalıp ayar tasarımı, kalıp ayarı sırasında dört bağlantı çubuğunun senkronizasyon doğruluğunun 1:1000'in (kılavuz sütun aralığı) üzerinde tutulmasını ve kalıp ayarının kararlı ve doğru olmasını sağlar. 3. Geçiş (beş delik, üç delik, iki oyuk, çapraz kafa) hidrolik olarak tahrik edilen mekanik geçiş kuvveti genişletme ve sıkıştırma mekanizmasını benimser, sıkıştırma genişletme kuvveti 16-26 kat büyütülebilir ve açma ve kilitleme çok seviyeli olabilir basınç ve hız Ayarlayın ve düşük basınçlı kalıp koruma işlevine sahip olun. Kalıp dökümün üretim özelliklerine göre doğru mekanik, kinematik hesaplamalar ve bilimsel simülasyon testleri, mafsalın kalıbı yüksek hızda açıp kilitlemesini sağlar. Enjeksiyon kısmı: 1. Enjeksiyon sistemi, hidrolik sistemin enjeksiyon anında yeterli hız ve güçlü itme üretmesini sağlamak için piston tipi hızlı ve basınçlı nitrojen enerji depolama tasarımı benimser ve aynı zamanda kontrol sinyaline doğru bir şekilde yanıt verebilir. PLC'yi seçin. , Enjeksiyon işleminin ince ayarını gerçekleştirmek için. 2. Dört aşamalı enjeksiyon sistemi: a, yavaş enjeksiyon, b, bir hızlı enjeksiyon, c, iki hızlı enjeksiyon, d, basınçlandırma, sistem basınç hızı isteğe bağlı olarak ayarlanabilir. 3. Hidrolik sistem, hızlı hızlanma ve kısa basınç oluşturma süresi ve nitelikli döküm ürünleri oranı ile çift devreli (enjeksiyon, basınçlandırma nispeten bağımsızdır), çift oranlı (sistem basıncı, sistem akışı ayrı olarak düzenlenir) benimser. %96,3'e ulaşabilir.
    daha fazla oku
  • Robot kola özel fırsat!
  • Döküm makinelerinin yaygın arızaları ve çözüm yöntemleri
    2021-07-27

    Döküm makinelerinin yaygın arızaları ve çözüm yöntemleri

    1. Besleme yok Manuel işlem çekiç kafası normal hareket ettiğinde, ancak otomatik modda enjeksiyon eylemi gerçekleşmediğinde aşağıdaki öğeleri kontrol edin: Manuel veya otomatik seçim düğmesinin normal olup olmadığı. Kalıp kilitleme sinyali girişi yok: Kalıp kilitleme sonlandırma sensör anahtarı, kalıp kilitleme doğrulama limit anahtarı ile uyumlu çalışmıyor ve kalıp kilitleme sonlandırma sensör anahtarı algılama yapıyor ancak kalıp kilitleme sonlandırma doğrulama limit anahtarına basılmıyor veya limit anahtarı hasarlı. Malzeme enjekte edilirken yakınlık anahtarı hasar görüyor. İlk enjeksiyon hızı, geri dönüş çekiç yağ valfi için elektrik sinyali olup olmadığını ve makaranın hareket edip etmediğini kontrol edin. Enjeksiyon süresi çok kısa. Enjeksiyon hidrolik silindiri hasarlı. Hidrolik sistemde basınç yok 2. İtici yok Ejektör hidrolik silindiri ejektör pimi eylemini gerçekleştiremiyorsa, öncelikle elektrik kutusu panelindeki ejektör pimi çalışma göstergesinin açık olup olmadığını veya bilgisayarda sinyal çıkışı olup olmadığını gözlemlemelisiniz. 2.1 Gösterge ışığı kapalıysa veya bilgisayarda sinyal çıkışı yoksa şunları kontrol edin: ①Kalıbın yerinde açılıp açılmadığı. ②Çekirdek çekme takılıysa, çekirdek çekmenin yerinde olup olmadığını kontrol edin. ③İtici limit anahtarının hasarlı olup olmadığı. 2.2 Bilgisayarda sinyal çıkışı varsa şunları kontrol edin: ①İtici basıncının normal olup olmadığı (basınç göstergesini gözlemleyin). ②On dört yollu amplifikatör kartının normal olup olmadığı (on dört yollu amplifikatör kartındaki itici çıkış göstergesinin açık olup olmadığını gözlemleyin). ③On dört yollu amplifikatör kartından hidrolik valfe giden devrenin açık olup olmadığı ve yağ valfi bobininin normal olup olmadığı. ⑤İtici yağ valfinin normal olup olmadığını ve itici hidrolik silindirinde iç sızıntı olup olmadığını kontrol edin. ⑥Kalıbın ejektör pimi sıkışmış ve ejektör pimi dışarı itilemiyor. 3. Çekiç kafası geri dönmüyor veya geri dönüş çekici yerinde değil Çekiç kafasını ve çekiç kafası bağlantı bileşenlerini çıkarın; enjeksiyon piston kolu konuma dönebiliyorsa, bu zımbanın sıkıştığını gösterir. Zımba çıkarıldıktan sonra enjeksiyon piston kolu hala dönemiyorsa veya geri dönüş çekici yerinde değilse kontrol edin. Geri dönüş çekici konum indüksiyon anahtarının hasarlı olup olmadığı. Geri dönüş çekiç valfinin hasarlı olup olmadığı. Enjeksiyon hidrolik silindirinin hasarlı olup olmadığı. 4. Hidrolik silindir sızıntısı Hidrolik silindir sızıntısı, dış sızıntı ve iç sızıntıyı içerir. Dış sızıntı; silindir ve silindir kapağı, silindir tabanı, yağ portu, egzoz valfi, tampon ayar valfi, silindir kapağı ve piston kolu vb. kısımlardaki dışarıya doğru olan sızıntıyı ifade eder ve dışarıdan doğrudan gözlemlenebilir. İç sızıntı, hidrolik silindirin içindeki yüksek basınç odasından düşük basınç odasına basınçlı yağ sızmasıdır; bu durum piston ile silindirin iç duvarı, pistonun iç deliği ve piston kolu arasındaki bağlantıda meydana gelir. İç sızıntı doğrudan gözl...
    daha fazla oku
ilk sayfa 21 22 23 24 25 26 27 28 29 30 son Sayfa

toplamda 37 sayfalar

mesaj bırakın mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla ayrıntı bilmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.

ev

ürünler

haber

temas