Bir teklif isteği
Language : Türkçe

Türkçe

  • Soğuk kameralı döküm makinesinin aşınan parçaları nelerdir?
    2024-06-13

    Soğuk kameralı döküm makinesinin aşınan parçaları nelerdir?

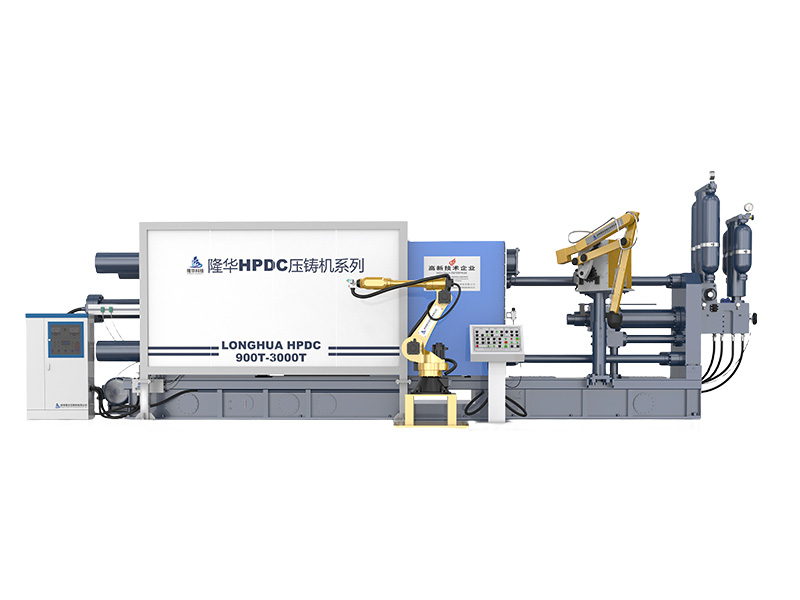
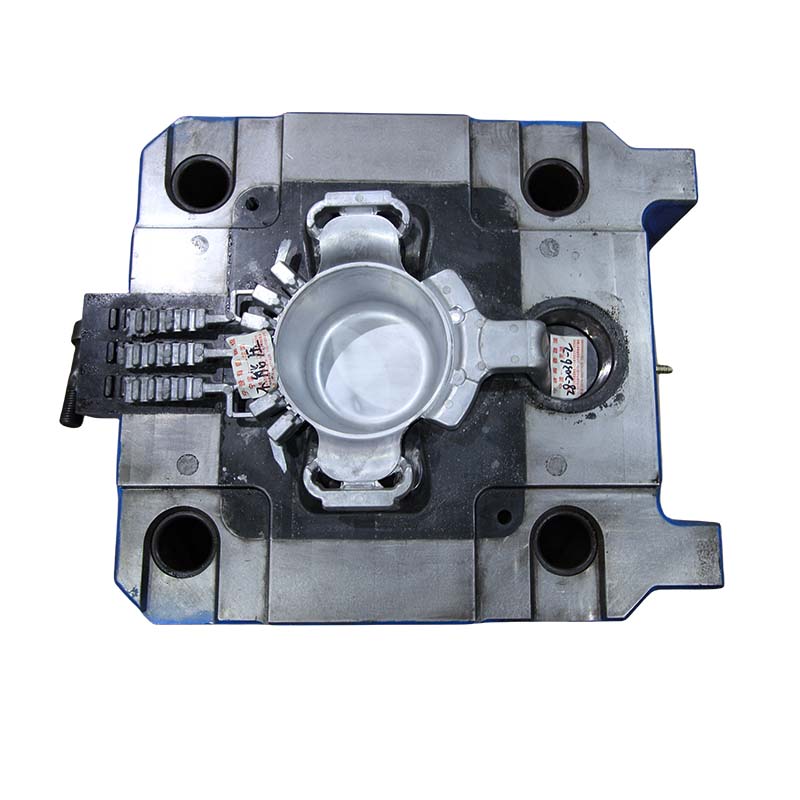
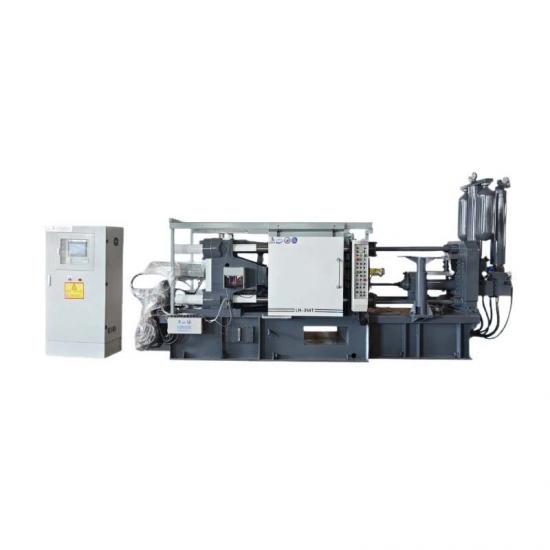
    Soğuk hazneli kalıp döküm makinesiYüksek basınç, yüksek sıcaklık ve sık mekanik hareket gibi zorlu koşullar altında çalışan bu makineler, temel bileşenlerini aşınmaya ve hasara karşı hassas hale getirir. Üretimi istikrara kavuşturmak ve hizmet ömrünü uzatmak için düzenli ve profesyonel bakım şarttır.döküm ekipmanı. Yedi yaygın olanı vardır.döküm makinesinin hassas parçalarıGünlük kullanımda, kalıp tekrarlanan yüksek sıcaklık ve yüksek basınç etkileri nedeniyle termal yorulma çatlaklarına ve aşınmaya maruz kalır. Enjeksiyon nozulu kolayca aşınır ve erimiş metalin aşındırmasıyla tıkanır. Piston çubuğu sürekli yüksek basınçlı sürtünme altında hızla aşınarak döküm doğruluğunu etkiler. Ayrıca, hidrolik sızdırmazlık halkaları uzun süreli yüksek basınç altında eskimeye ve yağ sızıntısına eğilimlidir. Kılavuz pimler ve manşonlar, kalıbın sık sık açılıp kapanmasından dolayı ciddi şekilde aşınır. Yağ pompaları ve silindirler de dahil olmak üzere hidrolik sistem bileşenleri kolayca eskimeye ve arızalanmaya yatkındır. Elektrikli bileşenler, yüksek sıcaklık ve nemli üretim ortamlarından zarar görebilir. İlmidöküm makinesi bakımıBu sayede ekipman arızaları etkili bir şekilde azaltılabilir. Operatörlerin düzenli olarak önemli parçaları incelemesi, temizlemesi ve onarması, aşınmış aksesuarları zamanında değiştirmesi ve yüksek kaliteli yağlayıcılar, ayırıcı maddeler ve sızdırmazlık malzemeleri kullanması gerekir. Ekipmanın istikrarlı çalışmasını sağlamak için hidrolik yağın düzenli olarak değiştirilmesi ve elektrikli bileşenlerin test edilmesi gereklidir. İşletmeler standartlaştırılmış denetim planları oluşturmalı, personele profesyonel işletme eğitimi vermeli ve yeterli miktarda aşınan parça stoğu bulundurmalıdır. Standartlaştırılmış günlük bakım, arıza sürelerini büyük ölçüde azaltır, üretim verimliliğini artırır ve ekipmanların kullanım ömrünü en üst düzeye çıkarır.soğuk hazneli kalıp döküm makinesi.
    daha fazla oku
  • Tencere döküm işlemi
    2024-06-07

    Tencere döküm işlemi

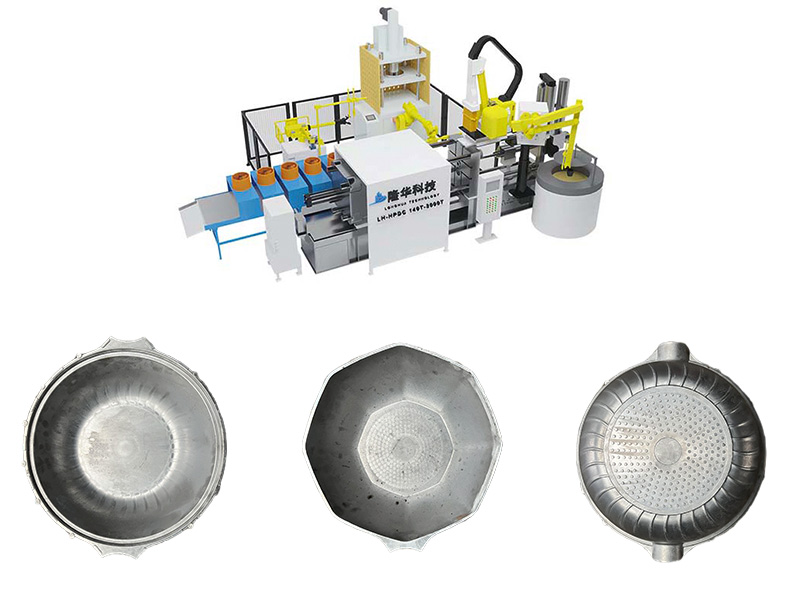
    Pişirme kaplarının basınçlı döküm işlemi, metalin (genellikle alüminyum alaşımı) bir kalıp aracılığıyla belirli bir şekle dönüştürülmesini içerir. Bu işlem pişirme kabının mükemmel ısı iletkenliğine, dayanıklılığa ve güzel bir görünüme sahip olmasını sağlar. Aşağıda tencere dökümünün ayrıntılı süreci yer almaktadır: 1. Malzeme hazırlama Metal hammaddeleri: Alüminyum alaşımı genellikle hafifliği ve iyi ısı iletkenliği nedeniyle seçilir. Alaşım eritme: Alüminyum alaşımı bir fırında eritilir ve malzemenin mekanik özelliklerini ve korozyon direncini geliştirmek için uygun alaşım elementleri eklenir. 2. Kalıp tasarımı ve üretimi Kalıp tasarımı: Kalıp, tencerenin şekline ve boyutuna göre tasarlanmıştır. Kalıbın yüksek hassasiyete ve yüksek sıcaklık dayanımına sahip olması gerekir. Kalıp üretimi: Kalıp, yüksek mukavemetli çelikten yapılmış ve kalıp yüzeyinin pürüzsüz olmasını ve tasarım gereksinimlerini karşılamasını sağlamak için ince işlenmiştir. 3. Kalıp ön ısıtması Dökümden önce kalıp önceden ısıtılır. Ön ısıtma, metalin kalıba enjekte edildiğinde daha eşit bir şekilde dağılmasına yardımcı olarak gözenekleri ve soğuk kapanma kusurlarını azaltır. 4. Döküm Metal enjeksiyon: Erimiş alüminyum alaşımı, basınçlı döküm makinesi aracılığıyla önceden ısıtılmış kalıba enjekte edilir. Yüksek basınç, metalin kalıbı hızla doldurmasına ve tencerenin temel şeklini oluşturmasına neden olur. Soğutma ve katılaşma: Yüksek basıncı koruyun ve alüminyum alaşımının soğumasını ve katılaşmasını bekleyin, genellikle birkaç saniye ila birkaç dakika. 5. Kalıptan çıkarma Metal soğuyup katılaştığında, kalıbı açın ve oluşan kap parçasını dikkatlice çıkarın. 6. İşlem sonrası Düzeltme ve çapak alma: Kenarları pürüzsüz hale getirmek için basınçlı döküm işlemi sırasında oluşan fazla malzemeyi ve çapakları giderin. İşleme: Boyutsal doğruluk ve yüzey kalitesini sağlamak için gerektiği şekilde delme, tornalama ve frezeleme gibi ileri işlemler gerçekleştirilir. 7. Yüzey işleme Parlatma ve taşlama: Parlaklığını ve güzelliğini arttırmak için tencerenin yüzeyini parlatın ve taşlayın. Püskürtme veya elektrokaplama: Görünüm etkisini arttırmak ve korozyon direncini arttırmak için ürün gereksinimlerine göre püskürtme veya elektrokaplama işlemi gerçekleştirilir. Yapışmaz kaplama: Yiyeceklerin pişirme sırasında tencereye yapışmamasını sağlamak için birçok tencerenin yapışmaz kaplama ile kaplanması gerekir. 8. Kalite denetimi Tasarım özelliklerini ve kalite standartlarını karşıladığından emin olmak için bitmiş ürünün sıkı kalite denetimi. Muayene öğeleri görünüm muayenesini, boyut ölçümünü, kaplama yapışma testini vb. içerir. 9. Paketleme ve Nakliye Nitelikli pişirme kapları nakliye sırasında hasar görmeyecek şekilde paketlenir ve müşterilere veya perakendecilere gönderilmeye hazır hale gelir. Üreticiler, yukarıdaki adımları izleyerek pazar talebini karşılamak ve tüketicilerin kullanım sırasında iyi bir deneyim yaşamasını sağlamak için yüksek kaliteli pişirme kapları üretebilir....
    daha fazla oku
  • Fren balatalarının döküm işlemi
    2024-06-03

    Fren balatalarının döküm işlemi

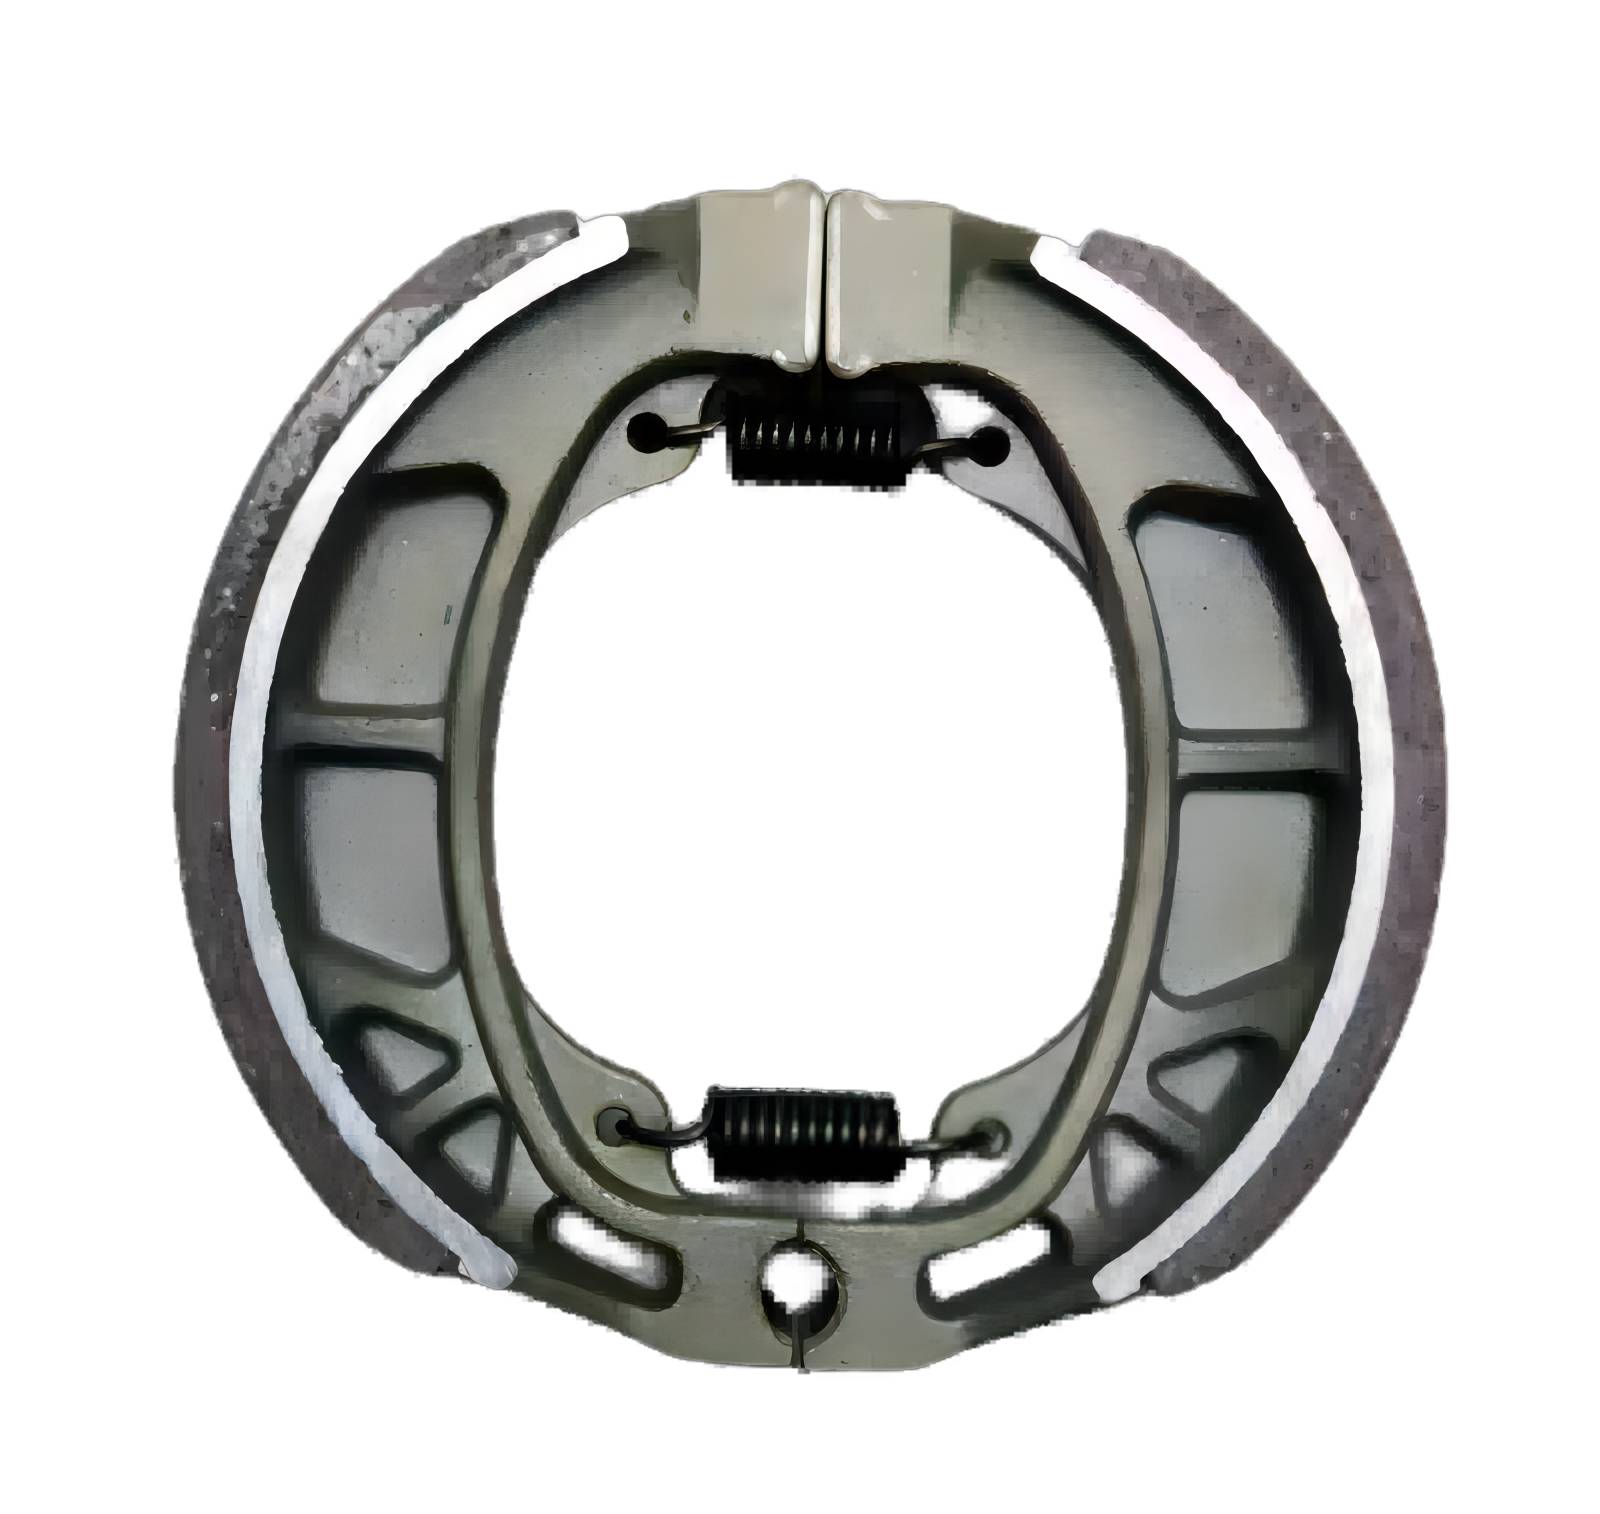
    Fren balatalarının basınçlı döküm işlemi, otomotiv güvenlik standartlarını karşılayacak yüksek kaliteli ürünlerin üretilmesini sağlamak için bir dizi adım içerir. Aşağıda tipik bir fren balatası basınçlı döküm işlemi gösterilmektedir: 1. Malzeme hazırlama Fren balatalarının malzemeleri genellikle sürtünme malzemeleri, yapıştırıcılar ve metal destek plakalarını içerir. Basınçlı döküm malzemelerinin hazırlanması, uygun sürtünme malzemesi formülünün ve metalin seçilmesini içerir. 2. Kalıp hazırlığı Fren balatasının tasarım gereksinimlerine göre özel döküm kalıbı yapılır. Kalıp , servis ömrünü ve basınçlı döküm kalitesini sağlamak için genellikle yüksek sıcaklığa dayanıklı ve yüksek mukavemetli çelikten yapılır. 3. Isıtma Malzemelerin eşit şekilde dağılabilmesini ve basınçlı döküm işlemi sırasında iyi bir bağ oluşturabilmesini sağlamak için metal destek plakasını ve kalıbı uygun sıcaklığa önceden ısıtın. 4. Döküm Metal destek plakası yerleştirme: Önceden ısıtılmış metal destek plakasını kalıba yerleştirin. Sürtünme malzemesi enjeksiyonu: Sürtünme malzemesi, kalıbı eşit şekilde dolduracak ve metal destek plakasını kaplayacak şekilde kalıba yüksek basınçla enjekte edilir. Basınçlı kalıplama: Sürtünme malzemesini metal destek plakasına sıkı bir şekilde bağlamak ve önceden belirlenmiş fren balatası şeklini oluşturmak için presle yüksek basınç uygulanır. 5. Soğutma ve kürleme Sürtünme malzemesinin katılaşması ve gerekli mekanik özelliklere ulaşması için kalıbın soğumasına izin verilir. Soğutma süresi ve koşulları malzemeye ve kalıp tasarımına bağlı olarak değişir. 6. Kalıptan çıkarma Kalıplanan fren balatası kalıptan çıkarılır ve gözenek, çatlak vb. kusurlar açısından incelenir. 7. İşlem sonrası Kalıptan çıkarılan fren balatası, dayanıklılığını ve performansını artırmak için çapak alma, temizleme, ısıl işlem ve diğer adımları içeren gerekli son işlemlere tabi tutulur. 8. Muayene ve test etme Fren balatası, ilgili standartları ve müşteri gereksinimlerini karşıladığından emin olmak için sıkı kalite kontrolüne ve performans testlerine tabi tutulur. Yaygın test öğeleri arasında sertlik testi, aşınma direnci testi, kesme mukavemeti testi vb. yer alır. 9. Paketleme ve nakliye Nitelikli fren balataları paketlenir, açıkça işaretlenir ve müşterilere veya montaj tesislerine gönderilmeye hazırdır. Yukarıdaki adımlar sayesinde üreticiler, araç frenleme performansını ve sürüş güvenliğini sağlamak için güvenlik ve performans standartlarını karşılayan fren balataları üretebilmektedir.
    daha fazla oku
  • Döküm LED lambalar için yaygın sorunlar ve çözümler
    2024-05-28

    Döküm LED lambalar için yaygın sorunlar ve çözümler

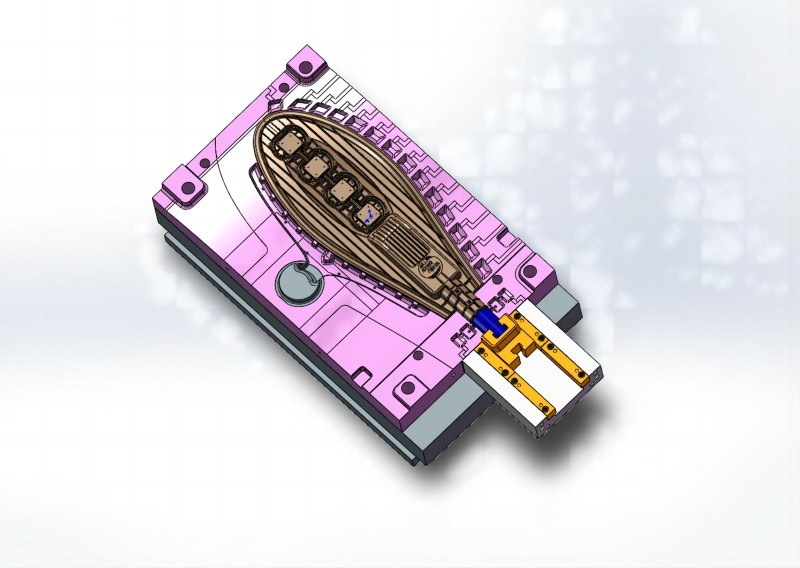
    Döküm LED lambaların üretimi ve kullanımı sırasında çeşitli sorunlarla karşılaşılabilir. İşte bazı yaygın sorunlar ve bunların olası nedenleri ve çözümleri: 1. Gözeneklilik ve büzülme Nedeni: Mantıksız kalıp tasarımı , hatalı döküm parametreleri, erimiş metalin soğurken gözenekler oluşturması veya büzülmesi. Çözüm: Kalıptaki gazın sorunsuz bir şekilde boşaltılabilmesini sağlamak için kalıp tasarımını optimize edin. Basınç ve sıcaklık gibi döküm parametrelerini ayarlayın. Gaz kalıntısını azaltmak için vakumlu döküm işlemini kullanın. 2. Soğuk kapatma ve akış işareti Nedeni: Erimiş metal, kalıp içinde akarken çok hızlı soğur ve soğuk bir kapanma oluşturur; düzensiz metal akışı akış izlerine neden olur. Çözüm: Metal akışkanlığını iyileştirmek için kalıp sıcaklığını ve erimiş metalin dökme sıcaklığını artırın. Dökme hızını ve basıncını ayarlayın. Erimiş metalin kalıp içinde eşit şekilde akmasını sağlayın. 3. Dökümlerin kalıba yapışması ve deformasyonu Sebep: Yetersiz kalıp yüzey kalitesi veya makul olmayan kalıp tasarımı, dökümlerin kalıba yapışmasına veya deforme olmasına neden olur. Çözüm: Pürüzsüz kalıp yüzeyi sağlamak için yüksek kaliteli ayırıcı madde kullanın. Dökümün sorunsuz bir şekilde kalıptan çıkarılabilmesini sağlamak için kalıp tasarımını optimize edin. Kalıbın soğutma sistemini kontrol edip ayarlayın. 4. Kararsız boyut Neden: Kalıbın dengesiz sıcaklık kontrolü veya tutarsız döküm parametreleri kararsız döküm boyutuna yol açar. Çözüm: Sabit kalıp sıcaklığı sağlayın ve bir sıcaklık kontrol sistemi kullanın. Basınç, sıcaklık ve zaman gibi döküm parametrelerini sıkı bir şekilde kontrol edin. 5. Yüzey kusurları Sebebi: Kalıp yüzeyindeki kusurlar veya kullanılan saf olmayan alüminyum alaşımlı malzemeler, döküm yüzeyinde kusurlara yol açar. Çözüm: Yüzeyinin pürüzsüz ve kusursuz olduğundan emin olmak için kalıbı düzenli olarak kontrol edin ve bakımını yapın. Kirliliği önlemek için yüksek kaliteli alüminyum alaşımlı malzemeler kullanın. Kalıbın yüzey işleme sürecini iyileştirin ve kalıbın yüzey kalitesini artırın. 6. İç kusurlar Nedeni: Dökme işlemi sırasında yabancı maddeler veya gazlar metal sıvıya karışarak dökümün içinde kusurlara neden olur. Çözüm: Metal sıvının saflaştırma seviyesini iyileştirin ve filtreler ve vakum ekipmanı kullanın. Gazların ve yabancı maddelerin karışmasını azaltmak için dökme sisteminin tasarımını optimize edin. Üretim sürecinin temizliğini ve stabilitesini sağlamak için ekipmanı düzenli olarak temizleyin ve bakımını yapın. 7. Sıcak çatlama ve soğuk çatlama Nedeni: Dökümün çok hızlı veya eşit olmayan şekilde soğutulması, sıcak çatlamaya veya soğuk çatlamaya neden olur. Çözüm: Çok hızlı soğumayı önlemek için dökümün soğuma hızını kontrol edin. Düzgün soğutma sağlamak için kalıbın soğutma sistemini optimize edin. Malzemenin çatlama direncini artırmak için alaşım bileşimini ayarlayın. 8. Mekanik özellikleri standartlara uygun değil Neden: Uygun olmayan alaşım bileşimi veya uygun olmayan ısıl işlem süreci standartların al...
    daha fazla oku
  • Döküm alüminyum tencerelerdeki yaygın sorunlara çözümler
    2024-05-24

    Döküm alüminyum tencerelerdeki yaygın sorunlara çözümler

    Dökme alüminyum tencerelerProfesyoneller tarafından üretilen, yaygın olarak tüketilen mutfak eşyası ürünleridir.döküm makinesiMükemmel ısı iletkenliğine ve dayanıklılığa sahip ekipmanlar. Bununla birlikte, seri üretim sırasında çeşitli yaygın kusurlar sıklıkla meydana gelir.kalıp döküm ekipmanıBu durum, ürünün yüzey kalitesini, yapısal stabilitesini ve kullanım ömrünü etkiler. Hedeflenen çözümlere hakim olmak, optimizasyon için çok önemlidir.döküm makineleriMutfak eşyası üretiminde üretim verimliliği ve verim. 1.Delikler ve gözenekler Neden: 1). Alüminyum sıvısındaki gaz tamamen uzaklaştırılmamıştır. 2) Kalıp tasarımının veya kullanımının hatalı olması, gazın düzgün bir şekilde boşaltılamamasına yol açar. Çözüm: 1). Yeterli gaz giderme işlemini sağlamak için alüminyum sıvısının eritme ve arıtma sürecini iyileştirin. 2). Kalıp tasarımını ayarlayın ve egzoz sistemini optimize edin. 3) Gazın tahliye edilememesine neden olabilecek aşırı hızlı veya aşırı yavaş dökümü önlemek için döküm hızını ve basıncını kontrol edin. 2.Büzülme ve deformasyon Neden: 1). Alüminyum sıvısının soğutulması sırasında hacmi küçülür. 2) Uygunsuz kalıp tasarımı ve düzensiz soğutma. Çözüm: 1). Düzgün soğutmayı sağlamak için kalıp tasarımını optimize edin. 2). Soğutma hızını kontrol etmek için alüminyum sıvısının dökülme sıcaklığını ve kalıp sıcaklığını ayarlayın. 3). Uygun bir soğutma sistemi ve soğutma süresi kullanın. 3.Yüzey kusurları (çatlaklar, çukurlar gibi) Neden: 1). Alüminyum sıvısının akışkanlığının düşük olması ve dolumun düzensiz olması. 2). Uygun olmayan kalıp sıcaklığı. Çözüm: 1). Akışkanlığı artırmak için alüminyum sıvısının dökme sıcaklığını yükseltin. 2). Kalıbın uygun sıcaklık aralığında çalışmasını sağlamak için kalıp sıcaklığını ayarlayın. 3) Pürüzsüz bir yüzey sağlamak için kalıbı düzenli olarak bakımını yapın ve temizleyin. 4.Oksidasyon ve inklüzyonlar Neden: 1). Sıvı alüminyum havaya maruz kaldığında oksitler oluşturur. 2) Alüminyum sıvısına safsızlıklar karışır veya tamamen giderilemez. Çözüm: 1). Alüminyum sıvı eritme işlemi sırasında koruma önlemlerini iyileştirin ve inert gaz koruması kullanın. 2) Alüminyum sıvı arıtma işlemini, yabancı maddelerin tamamen uzaklaştırılmasını sağlayacak şekilde iyileştirin. 3) Kirlenmeyi önlemek için fırını ve aletleri düzenli olarak temizleyin. 5.Sıcak çatlama Neden: 1). Alüminyum sıvısının soğutulması sırasında iç gerilim oluşur. 2). Uygunsuz kalıp tasarımı veya kullanımı, gerilim yoğunlaşmasına yol açar. Çözüm: 1). Gerilim yoğunlaşma alanlarından kaçınmak için kalıp tasarımını optimize edin. 2). Soğutma işlemi sırasında gerilim dağılımını kontrol etmek için soğutma hızını ayarlayın. 3) Uygun soğutma ortamları ve soğutma yöntemleri kullanın. 6.Eksik doldurma Neden: 1). Alüminyum sıvısının akışkanlığının yetersiz olması veya dökme hızının yetersiz olması. 2). Kalıp sıcaklığı çok düşük veya egzoz düzgün değil. Çözüm: 1). Alüminyum sıvısının dökme sıcaklığını ve dökme hızını artırın. 2). Kalıp sıcaklığını, uygun çalışma...
    daha fazla oku
  • Döküm alüminyum kaplar hakkında sık sorulan sorular
    2024-05-20

    Döküm alüminyum kaplar hakkında sık sorulan sorular

    Döküm alüminyum tavalarda meydana gelebilecek bazı yaygın sorunlar şunlardır: 1. Deformasyon veya renk değişikliği: Alüminyumun yüksek ısı iletkenliği nedeniyle, kullanım sırasında yüksek sıcaklık veya ani sıcaklık değişimleri nedeniyle tencere deforme olabilir veya rengi solabilir. 2. Yüzey aşınması: Uzun süreli kullanım veya yanlış kullanım, özellikle alüminyum tencereyi silmek için metal sofra takımları veya bıçaklar kullanılıyorsa tencerenin yüzeyinde aşınmaya neden olabilir. 3. Yiyeceklerin yapışması: Uygun kaplama veya düzenli bakım yapılmazsa, yiyecekler alüminyum tavalara yapışabilir ve temizliği zorlaştırabilir. 4. Tencerenin tabanı çökmüş: Uzun süreli kullanım veya çarpışma, alüminyum tencerenin tabanının çökmesine neden olabilir ve bu da ısı iletim performansını etkileyebilir. 5. Kaplamanın aşınması: Bazı alüminyum kaplar yiyeceklerin yapışmasını önlemek için kaplanmıştır, ancak uzun süreli kullanım veya yanlış kullanım kaplamanın aşınmasına ve düzenli olarak değiştirilmesi gerekmesine neden olabilir. 6. Metal migrasyonu: Düşük kaliteli veya standart altı alüminyum kaplarda metal migrasyonu sorunları yaşanabilir ve alüminyum gibi metal elementlerin gıdalara salınması sağlığı etkileyebilir. 7. Yağ ve su sızıntısı: Bazı alüminyum tencerelerin kaynak bağlantılarında kalite sorunları yaşanabilir, bu da yağ ve su sızıntısına neden olabilir. Bu sorunların yaşanmaması için kaliteli alüminyum tencere tercih edilmesi, doğru kullanım ve bakım yöntemlerinin takip edilmesi oldukça önemlidir.
    daha fazla oku
  • Döküm radyatörler hakkında sıkça sorulan sorular
    2024-05-14

    Döküm radyatörler hakkında sıkça sorulan sorular

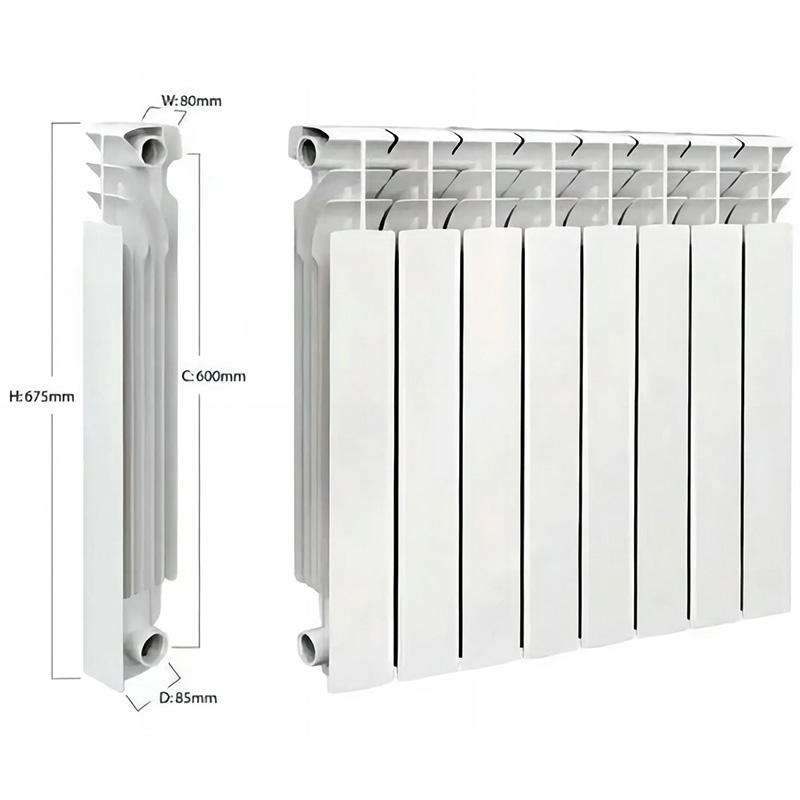
    Üretim süreci sırasındadöküm radyatörlerKarşılaşabileceğiniz bazı yaygın sorunlar şunlardır: 1. Stomalar ve kabarcıklar: Sorun açıklaması: Gözeneklilik ve kabarcıklar, döküm işleminde sık görülen kusurlardır ve radyatörün yüzeyinde veya içinde ortaya çıkabilir. Çözüm: Metal akışının düzgün olmasını sağlamak ve dökümde gaz hapsolmasını önlemek için kalıp döküm sürecini optimize edin. Kalıp tasarımını iyileştirerek, döküm sıcaklığını ve hızını kontrol ederek ve uygun bir döküm sistemi benimseyerek gözenek ve kabarcık oluşumu azaltılabilir. 2. Isıl çatlaklar: Sorun açıklaması: Radyatörün soğutma işlemi sırasında, metal sıcaklığının eşit olmaması veya hızlı soğuma nedeniyle termal çatlaklar oluşabilir. Çözüm: Döküm işlemini optimize edin, metalin soğutma hızını ve sıcaklık homojenliğini kontrol edin ve aşırı soğutmayı veya gerilim yoğunlaşma alanlarının oluşmasını önleyin. Ayrıca, sıcak çatlakların oluşumunu azaltmak için uygun alaşım bileşimi ve işlem parametreleri seçin. 3. Deformasyon ve boyut sapması: Sorun açıklaması: Radyatör, soğutma işlemi sırasında düzensiz bir şekilde büzülüp deforme olabilir, bu da boyut sapmasına veya düzensiz şekle yol açabilir. Çözüm: Kalıp tasarımını optimize edin, radyatörün büzülmesini dikkate alın ve dökümün eşit şekilde soğutulmasını ve deformasyonun önlenmesini sağlamak için uygun bir soğutma sistemi kullanın. Ayrıca, dökümlerdeki boyutsal sapmaları düzeltmek için ısıl işlem veya işleme gibi son işlem süreçleri kullanılabilir. 4. Yüzey kalitesi sorunları: Sorun Tanımı: Radyatörün yüzeyi oksitlenmiş, lekeli veya pürüzlü olabilir. Çözüm: Yüzey kalitesini iyileştirmek için parlatma, kumlama vb. gibi kalıp yüzey işlemlerini güçlendirin. Ayrıca, döküm işlemi sırasında oksidasyon reaksiyonunu kontrol etmek ve yüzey kusurlarının oluşumunu azaltmak için kaplama malzemeleri rasyonel bir şekilde seçilmeli ve kullanılmalıdır. Süreci optimize ederek, iyileştirmedöküm ekipmanıKalite yönetiminin güçlendirilmesiyle bu sorunlar etkin bir şekilde çözülebilir ve döküm radyatörlerin kalitesi ve üretim verimliliği artırılabilir.
    daha fazla oku
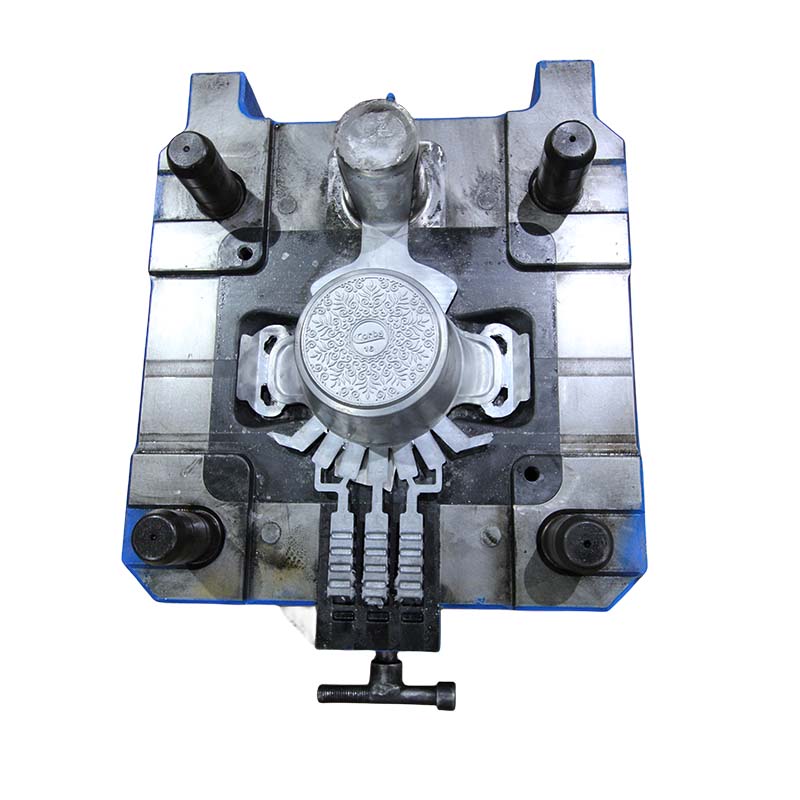
  • Rüzgar-soğuk vidalı soğuk su makinesi ile hava soğutmalı soğuk su makinesi arasındaki fark
    2024-05-11

    Rüzgar-soğuk vidalı soğuk su makinesi ile hava soğutmalı soğuk su makinesi arasındaki fark

    Hava soğutmalı vidalı soğuk su makineleri ile hava soğutmalı soğuk su makinelerinin soğutma prensibi ve çalışma yöntemlerinde bazı farklılıklar bulunmaktadır . Esas olarak kompresör tipine ve soğutma yöntemine yansır: 1. Kompresör tipi: Rüzgar-soğuk vidalı tip soğuk su makinesi : Soğutma sisteminin temel bileşeni olarak vidalı kompresör kullanın. Vidalı tip kompresör, verimli ve istikrarlı bir soğutma performansına sahip olan ve büyük bir soğutma sistemi için uygun olan, soğutucuyu vidanın dönüşü yoluyla sıkıştırır. Soğuk-soğuk soğuk su makinesi : Genellikle pistonlu kompresör veya vidalı kompresördür. Vidalı soğuk su makinesi ile karşılaştırıldığında hava soğutmalı soğuk su makinesinin kompresör tipi daha çeşitli olabilir ancak bazı durumlarda pistonlu kompresör vidalı kompresöre göre daha düşük olabilir ancak verimliliği genellikle daha düşüktür. 2. Soğutma yöntemi: Rüzgar-soğuk vidalı soğuk su makinesi : Soğutucu akışkanı soğutmak ve ısıyı çevreye dağıtmak amacıyla havayı kondenser üzerinden akıtmak için bir fan kullanın. Bu yöntem su kaynaklarından tasarruf edebilir ve susuz soğutma sistemi ortamına uygundur. Soğuk-soğuk soğuk su makinesi : Kondanser üzerinden havayı geçirmek için fan da kullanır ancak kompresör tipi vidalı tiple sınırlı olmayabilir, çift yönlü olabilir. Bu yöntem aynı zamanda ısıyı ortama dağıtabilir ancak bazı durumlarda soğutma etkisini sürdürmek için daha fazla su kaynağına ihtiyaç duyulabilir. Özetle hava soğutmalı vidalı soğuk su makinesinin kompresör tipi ve soğutma yöntemi ile soğutma yöntemi arasında bazı farklılıklar bulunmaktadır. Vidalı soğuk su makineleri genellikle daha yüksek enerji verimliliğine ve kararlılığa sahip olup, büyük soğutma sistemlerinin gereksinimlerine uygundur; hava soğutmalı soğuk su makineleri ise, küçük ve orta ölçekli işletmelerin ihtiyaçlarına uygun, soğutma yöntemi ve maliyeti açısından bazı avantajlara sahip olabilir. büyüklükteki soğutma sistemleri.
    daha fazla oku
ilk sayfa 11 12 13 14 15 16 17 18 19 20 son Sayfa

toplamda 37 sayfalar

mesaj bırakın mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla ayrıntı bilmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.

ev

ürünler

haber

temas