Bir teklif isteği
Language : Türkçe

Türkçe

  • Endüstriyel Ziyaret-Tayland-Çin Rayong Sanayi Bölgesi
    September 3,2024.

    Endüstriyel Ziyaret-Tayland-Çin Rayong Sanayi Bölgesi

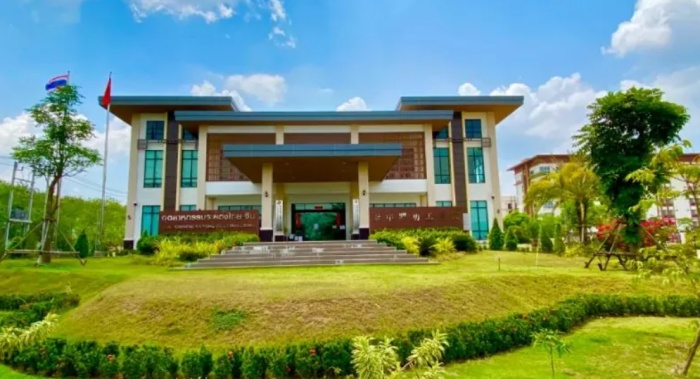
    Güneydoğu Asya (Tayland) Basınçlı Döküm Konferansı Sanayi Ziyareti-Tayland-Çin Rayong Sanayi Bölgesi 17 Mayıs'ta, Güneydoğu Asya (Tayland) Basınçlı Döküm Konferansı ve Tayland Yeni Enerji Taşıt Endüstrisi Ziyaret Etkinliği Ziyaret Grubu, Tayland-Çin Rayong Sanayi Bölgesi'ne girdi. 49 kişilik bir grup Rayong Endüstri Parkı Operasyon Merkezinde etkileşimde bulundu ve parkı denetledi. Tayland-Çin Rayong Sanayi Bölgesi, Tayland'ın Doğu Ekonomik Koridoru'nun çekirdek bölgesinde yer almaktadır. Parkın endüstrileri arasında otomobil parçaları, yeni enerji, yeni malzemeler, makineler, elektronik aletler, akıllı evler vb. yer alıyor. Çin ve Tayland hükümetlerinin güçlü desteğiyle, Tayland-Çin Rayong Sanayi Bölgesi ulusal düzeyde " denizaşırı ekonomik ve ticari işbirliği bölgesi". Çin'in geleneksel avantajlı endüstrileri ve Tayland'da gelişen modern endüstriler için bir üretim ve ihracat üssü ve endüstriyel kümelenme merkezidir. Gelecekte endüstriyel üretimi, depolama lojistiğini ve ticari yaşamı entegre eden akıllı bir ekolojik endüstri parkına dönüştürülecek. Üç gün süren etkinlik boyunca basınçlı döküm alanından toplam 18 uzman, akademisyen ve iş temsilcisi konuşmalara ve tema atölyelerine katıldı, 15 şirket öne çıkan markaların sergilenmesine katıldı ve Toyota Motor'un Banpo'sunu ziyaret etmek üzere iki inceleme ekibi oluşturdu. Yerinde ziyaretler ve öğrenim için Fabrika ve Tayland-Çin Rayong Endüstri Parkı. Bu pragmatik ve ileriye dönük uluslararası basınçlı döküm endüstrisi etkinliği, yeni enerji araçlarının ve basınçlı döküm endüstrisinin entegre gelişimi için önemli bir uluslararası değişim platformu sağlıyor ve küresel basınçlı döküm endüstrisinin işbirliğini ve gelişimini teşvik ediyor. (Çin Makine Mühendisleri Derneği Dökümhane Şubesi'nin katkısıyla)
    daha fazla oku
  • 2024 Türkiye Uluslararası Çelik Döküm ve Makine Ürünleri Fuarı'na Hoş Geldiniz
    2024-08-21

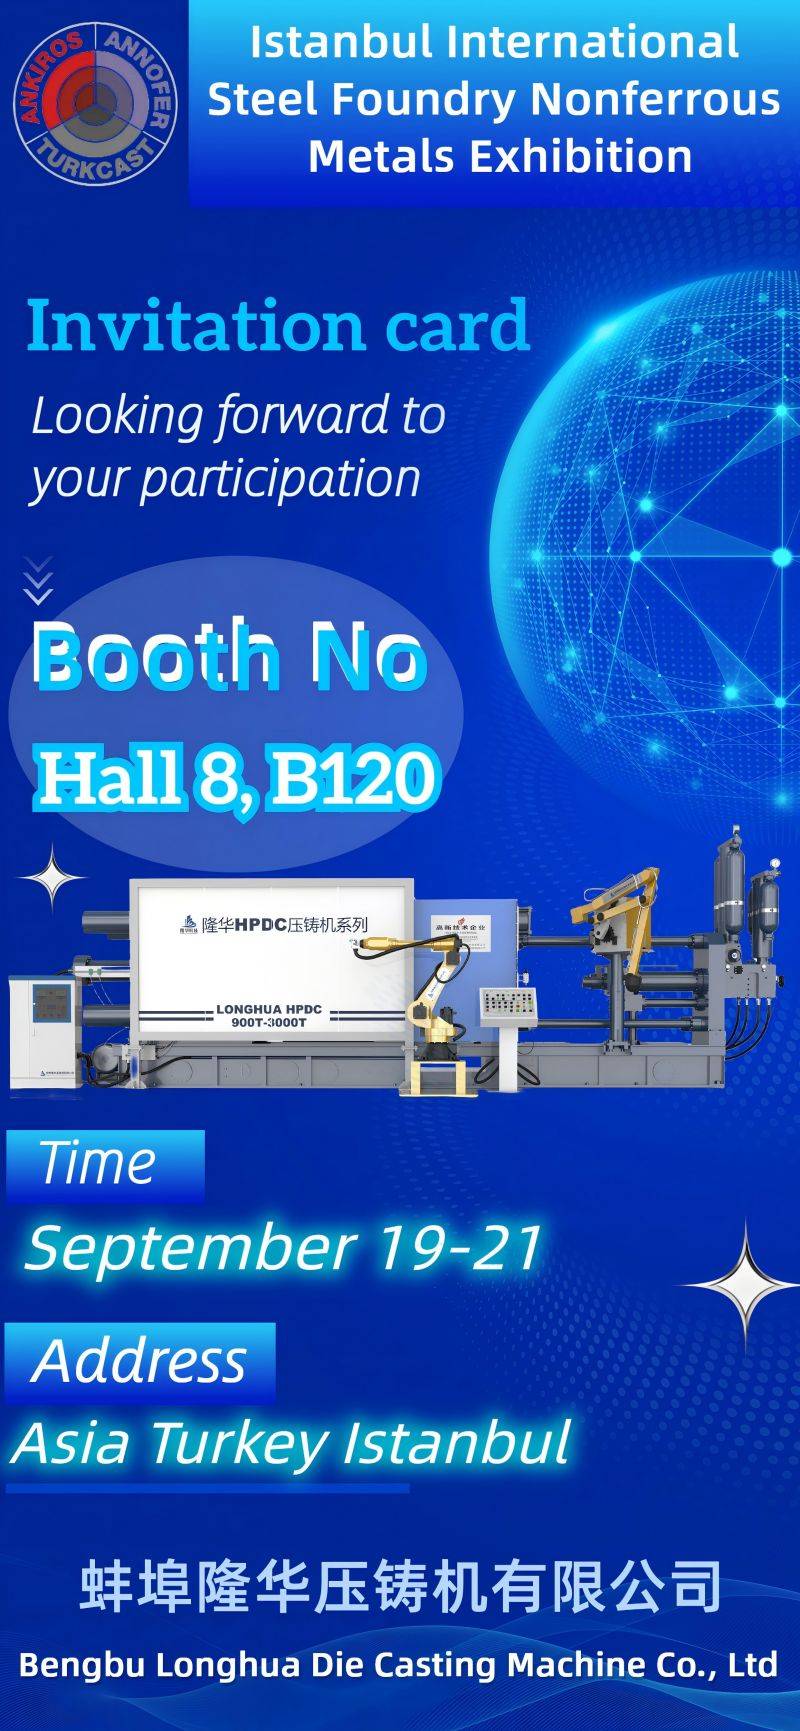
    2024 Türkiye Uluslararası Çelik Döküm ve Makine Ürünleri Fuarı'na Hoş Geldiniz

    2024 Türkiye Uluslararası Çelik Döküm ve Makine Ürünleri Fuarı Katılımcısı / Bengbu Longhua Die Casting Machine Co., Ltd. ! (Ulusal Yüksek Teknoloji Şirketi) Sergi Yeri: İstanbul Fuar Merkezi, Türkiye Sergi Salonu: Salon 8 Stand: Stand B120 Dünyayla arkadaş olun, kazan-kazan sonuçları için işbirliği yapın ve birlikte mükemmellik yaratın Yaratıcılık ve bilgelik, dünya basınçlı döküm endüstrisinin yeni ışığına öncülük ediyor Yeni ve eski dostları iş görüşmesi için fuar alanına hoş geldiniz, sizi İstanbul Fuar Merkezi'ne bekliyoruz.
    daha fazla oku
  • Sıcak tebrikler: Bengbu Longhua Die Casting Machine Co., Ltd. eyalet düzeyinde iki ödül ve teknoloji sertifikası kazandı
    2024-08-19

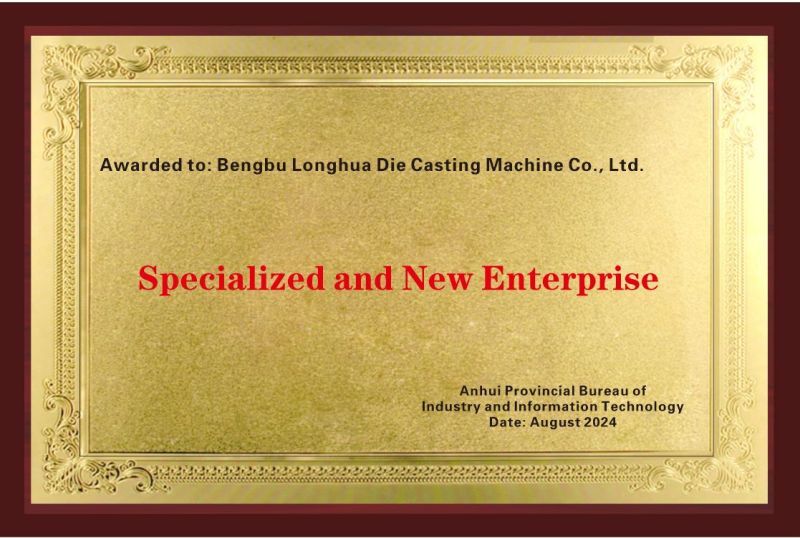
    Sıcak tebrikler: Bengbu Longhua Die Casting Machine Co., Ltd. eyalet düzeyinde iki ödül ve teknoloji sertifikası kazandı

    Anhui Eyaleti Yenilikçi/Küçük ve Orta Ölçekli İşletme Onur Sertifikası - 26 Haziran 2024 Anhui Eyaleti Uzmanlaşmış ve Yenilikçi/Küçük ve Orta Ölçekli İşletme Onur Sertifikası - 9 Ağustos 2024 Bengbu Longhua Basınçlı Döküm Machine Co., Ltd. 1982 yılında kuruldu ve 2017 yılında ulusal "Yüksek Teknoloji Kurumsal Teknoloji Sertifikası" ile ödüllendirildi! Şirketimiz, ülkenin "gayrimenkul üniversiteleri ve araştırma enstitüleri arasında işbirliğini" teşvik etme yönündeki büyük çağrısına aktif olarak yanıt vermektedir! Şirketimiz "Çin Bilimler Akademisi Hefei Malzeme Bilimi Enstitüsü" * "Bengbu Üniversitesi" ve diğer üniversiteler ve enstitülerle işbirliği yaparak iki büyük bilimsel araştırma projesi olan " yüksek hızlı ve yüksek hassasiyetli yapay zeka kalıpları " ortaklaşa geliştirme girişiminde bulunuyor. döküm makinesi " ve " kalıp döküm robotu ". Bu iki büyük bilimsel araştırma projesi Ekim 2022'de başarıyla başlatıldı ve şu anda tamamen bağımsız ürün fikri mülkiyet haklarına sahip. Yerelleştirme derecesi %99'a ulaştı ve ürün maliyet etkinliği dünyada birinci sırada! Bu iki büyük bilimsel araştırma projesi art arda 13 ulusal buluş patenti, 93 ulusal faydalı model patenti, 6 bilgisayar yazılımı telif hakkı sertifikası, 1 "Anhui Eyaletinin ilk büyük teknik ekipman sertifikası seti", 5 "Anhui Eyaleti yeni ürün sertifikası", 1 "kazandı. Ulusal Bilgi Ürünü Standardizasyon Sertifikası", 27 "Anhui Eyaleti Bilim ve Teknoloji Başarı Sertifikaları", 5 "Longhua Ticari Marka Sertifikaları", 2 "AB CE Sertifikaları/Kalıp Döküm Makineleri ve Robotlar", "Yapay Zeka Soğuk Odalı Basınçlı Döküm için Ulusal Standart Taslak Birimi" Makineler" ve araştırma ve üretimdeki diğer onursal sertifikalar ve buluş patentleri. İki büyük bilimsel araştırma projesinin, "Yüksek hızlı ve yüksek hassasiyetli yapay zeka basınçlı döküm makinesi" ve "kalıp döküm robotu"nun başarılı bir şekilde geliştirilmesi ve üretilmesi, dünyanın "Yüksek hızlı ve yüksek hassasiyetli yapay zeka basınçlı döküm" algısını temelden değiştirdi. makine" ve "kalıp döküm robotu". 2022 yılında küresel pazara girdikten sonra yabancı basınçlı döküm makinesi ve robot üreticilerini tamamen sarsacaklar. Bu iki ürünün başarılı bir şekilde geliştirilmesi ve üretilmesi, hem yurtiçinde hem de yurtdışında basınçlı döküm sektörünün üretim ve tedarik maliyetlerini azaltmak, ülkenin döviz rezervlerini artırmakla kalmayacak, aynı zamanda ulusal markaların rekabet gücünün artırılmasına da büyük katkı sağlayacaktır. uluslararası pazar. Şu anda Longhua basınçlı döküm makinesi 32 ülke ve bölgeye / Brezilya, Mısır, Güney Afrika, Vietnam, Pakistan, Bangladeş, Uruguay, Hindistan, Rusya, Kazakistan, Kırgızistan, Tacikistan, Ukrayna, İran, Irak, Kuzey Kore'ye satıldı. , Ekvador, Amerika Birleşik Devletleri, Güney Kore, Cezayir, Tayvan, Çin Çin Eyaleti ve diğer ülke ve bölgeler. Longhua'nın "yüksek hızlı ve yüksek hassasiyetli yapay zeka basınçlı döküm makinesi" ve "kalıp döküm robotu", teknolojik bir güç merkezi oluşturmaya ve dünyan...
    daha fazla oku
  • Basınçlı Döküm Kalıp Sıcaklık Kontrolü Nedir?
    2024-08-27

    Basınçlı Döküm Kalıp Sıcaklık Kontrolü Nedir?

    Basınçlı döküm kalıp sıcaklık kontrolü (sıcaklık kontrolü), üretim prosesi sırasında stabil kalitede dökümler elde edilebilmesini sağlamak için basınçlı döküm prosesinde kalıp sıcaklığının su soğutma, yağ ısıtma, püskürtme vb. yöntemlerle ayarlanması işlemini ifade eder. Kalıp sıcaklığının kontrolü basınçlı döküm prosesi için çok önemlidir çünkü dökümün kalitesini, kalıbın ömrünü ve üretim verimliliğini doğrudan etkiler.Basınçlı döküm kalıp sıcaklık kontrolünün temel amacı sıcaklık alanı dengesidir. 1. Döküm kalitesinin stabilitesi: Kalıp sıcaklığının kontrol edilmesiyle döküm yüzeyindeki soğuk çizgiler, gözenekler, çatlaklar vb. kusurlar önlenebilir. Sıcaklık çok düşükse döküm yüzeyinde soğuk çizgiler oluşabilir, sıcaklık çok yüksekse büzülme delikleri, kalıpların yapışması ve diğer sorunlara neden olabilir. 2. Kalıp ömrünü uzatın: Kalıbın sıcaklığı uygun şekilde kontrol edilmezse, kalıbın termal gerilimi artabilir, kalıbın aşınması ve yorulması hızlanabilir ve dolayısıyla kalıbın servis ömrü kısalabilir. 3. Üretim verimliliğini artırın: Makul kalıp sıcaklığı kontrolü, dökümün soğuma süresini azaltabilir, üretim döngüsünü kısaltabilir ve üretim verimliliğini artırabilir. Sıcaklık kontrol yöntemi: 1. Kalıp ısıtma: Basınçlı döküme başlamadan önce kalıbın genellikle uygun bir sıcaklığa ısıtılması gerekir. Yaygın ısıtma yöntemleri arasında elektrikli ısıtma, yağlı ısıtma, buharlı ısıtma vb. bulunur. 2. Kalıp soğutma: Üretim prosesi sırasında sürekli dökümden dolayı kalıp aşırı ısınabilir. Bu sırada kalıp sıcaklığının soğutma araçlarıyla uygun bir aralıkta kontrol edilmesi gerekmektedir. Yaygın soğutma yöntemleri arasında su soğutma, yağ soğutma, hava soğutma vb. bulunur. 3. Sabit sıcaklık kontrol ekipmanı: Modern basınçlı döküm makineleri genellikle kalıp sıcaklığını sensörler aracılığıyla gerçek zamanlı olarak izleyen ve ısıtma veya soğutma ekipmanını otomatik olarak ayarlayan otomatik sıcaklık kontrol sistemleriyle donatılmıştır. Kalıbın ayarlanan sıcaklık aralığında kalması için kalıp yüzeyinin sıcaklık farkı 50°C'den azdır ve aynı konumdaki döngü sıcaklığı farkı 10°C'den azdır. Etkili basınçlı döküm kalıp sıcaklığı kontrolü sayesinde ürünün kıvamı önemli ölçüde iyileştirilebilir, hurda oranı azaltılabilir ve kalıbın servis ömrü uzatılabilir.
    daha fazla oku
  • Döküm alüminyum alaşımının ergitme sürecinde cüruf giderme ve rafine gaz giderme analizi
    2024-08-13

    Döküm alüminyum alaşımının ergitme sürecinde cüruf giderme ve rafine gaz giderme analizi

    Döküm alüminyum alaşımıErgitme, döküm üretim sürecinde önemli bir işlemdir. Ergitme işlemi sıkı bir şekilde kontrol edilmezse, alüminyum (kısaltılmış haliyle: Al) sıvısının cüruf ve gaz içeriği artar ve kimyasal bileşimi değişir; bu da dökümde iğne deliği, oksidasyon cürufu, büzülme ve niteliksiz kimyasal bileşime yol açarak dökümün kalitesini etkiler. Döküm alüminyum alaşımıErgitme işlemi sırasında havayı kolayca emer ve oksitlenir. Sürekli ergitme işlemi sırasında, Al sıvısının yüzeyinde ve içinde oksidasyon cürufu oluşacaktır. Ergitme hammaddeleri Al külçeleri ve geri dönüştürülmüş malzemeler olarak ikiye ayrılır. Geri dönüştürülmüş malzemelerin cüruf içeriği Al külçelerine göre daha yüksektir. Ergitme işleminden sonra, Al sıvısındaki oksidasyon cürufu buna bağlı olarak artacaktır. Oksidasyon cürufu, Al sıvısındaki gaz tarafından kolayca emilir ve gazın Al sıvısından çökelmesini zorlaştırır. Al sıvısında gaz ve oksidasyon kalıntılarının bulunması nedeniyle, dökümde büzülme boşlukları, gözenekler, cüruf kalıntıları ve diğer kusurlar oluşur. Yüksek kaliteli alüminyum sıvısı, nitelikli kimyasal bileşim, düşük gaz ve oksidasyon inklüzyonları içeriği, iyi döküm performansı ve dökümlerin tatmin edici mekanik özelliklerine sahip olmalıdır. Ergitme işlemi sırasında alüminyum sıvısının kalitesini etkileyen ana bağlantılardan başlayarak, her bir ergitme bağlantısının optimum işlem parametrelerini belirlemek için her bir bağlantı işleminin etkileri test edilir, böylece alüminyum sıvısının kalitesi etkin bir şekilde iyileştirilir ve kalıp dökümünün üretim ihtiyaçları karşılanır. Alüminyum sıvısında birçok inklüzyon türü vardır. Fırın gövdesinin kendi malzeme dökülmesine ek olarak, bunların çoğu geri dönüştürülmüş malzemelerden gelir. Geri dönüştürülmüş malzemeler, yerleştirme ve ergitme işlemi sırasında alüminyum oksit ve magnezyum oksit gibi oksit inklüzyonları oluşturacaktır. Geri dönüştürülmüş malzemeler tamamen temiz olamayacağından ve kalıp yüzeyleri ile niteliksiz döküm parçaları yağlı maddelere yapışıp nispeten nemli olacağından, erime işlemi sırasında büyük miktarda duman ve su buharı oluşacak ve bu da hidrojenin ana kaynağıdır. Aynı fırında eritilmeden önce Al külçelerinin ve dökümden sonra geri dönüştürülmüş malzemelerin yoğunluk testi ve metalografik analizinden sonra, geri dönüştürülmüş malzemelerdeki hidrojen içeriğinin ve kalıntılarının önemli ölçüde arttığı tespit edilmiştir. Çözüm:(1) Alüminyum alaşım eritme işleminde, geri dönüştürülmüş malzemelerin açıkça sınıflandırılması gerekir; yoğun iç yapıya ve hava geçirmezlik gereksinimlerine sahip dökümler için geri dönüştürülmüş malzeme oranı %30 içinde kontrol edilir ve sıradan dökümlerin geri dönüştürülmüş malzeme oranı %40'a kadar gevşetilebilir.(2) Alüminyum sıvısının erime sıcaklığını 720-750℃'de tutmak, alüminyum sıvısının emilimini azaltabilir.(3) Sağlamak içinarıtma ve gaz gidermeBu etkiyi elde etmek için, alüminyum alaşımının arıtma ve gaz giderme süresi 8 dakikadan az olmamalıdır. (4)...
    daha fazla oku
  • Basınçlı döküm alüminyum alaşım endüstrisinin mevcut durumu ve gelişim eğilimi hakkında kısa bir tartışma
    2024-08-08

    Basınçlı döküm alüminyum alaşım endüstrisinin mevcut durumu ve gelişim eğilimi hakkında kısa bir tartışma

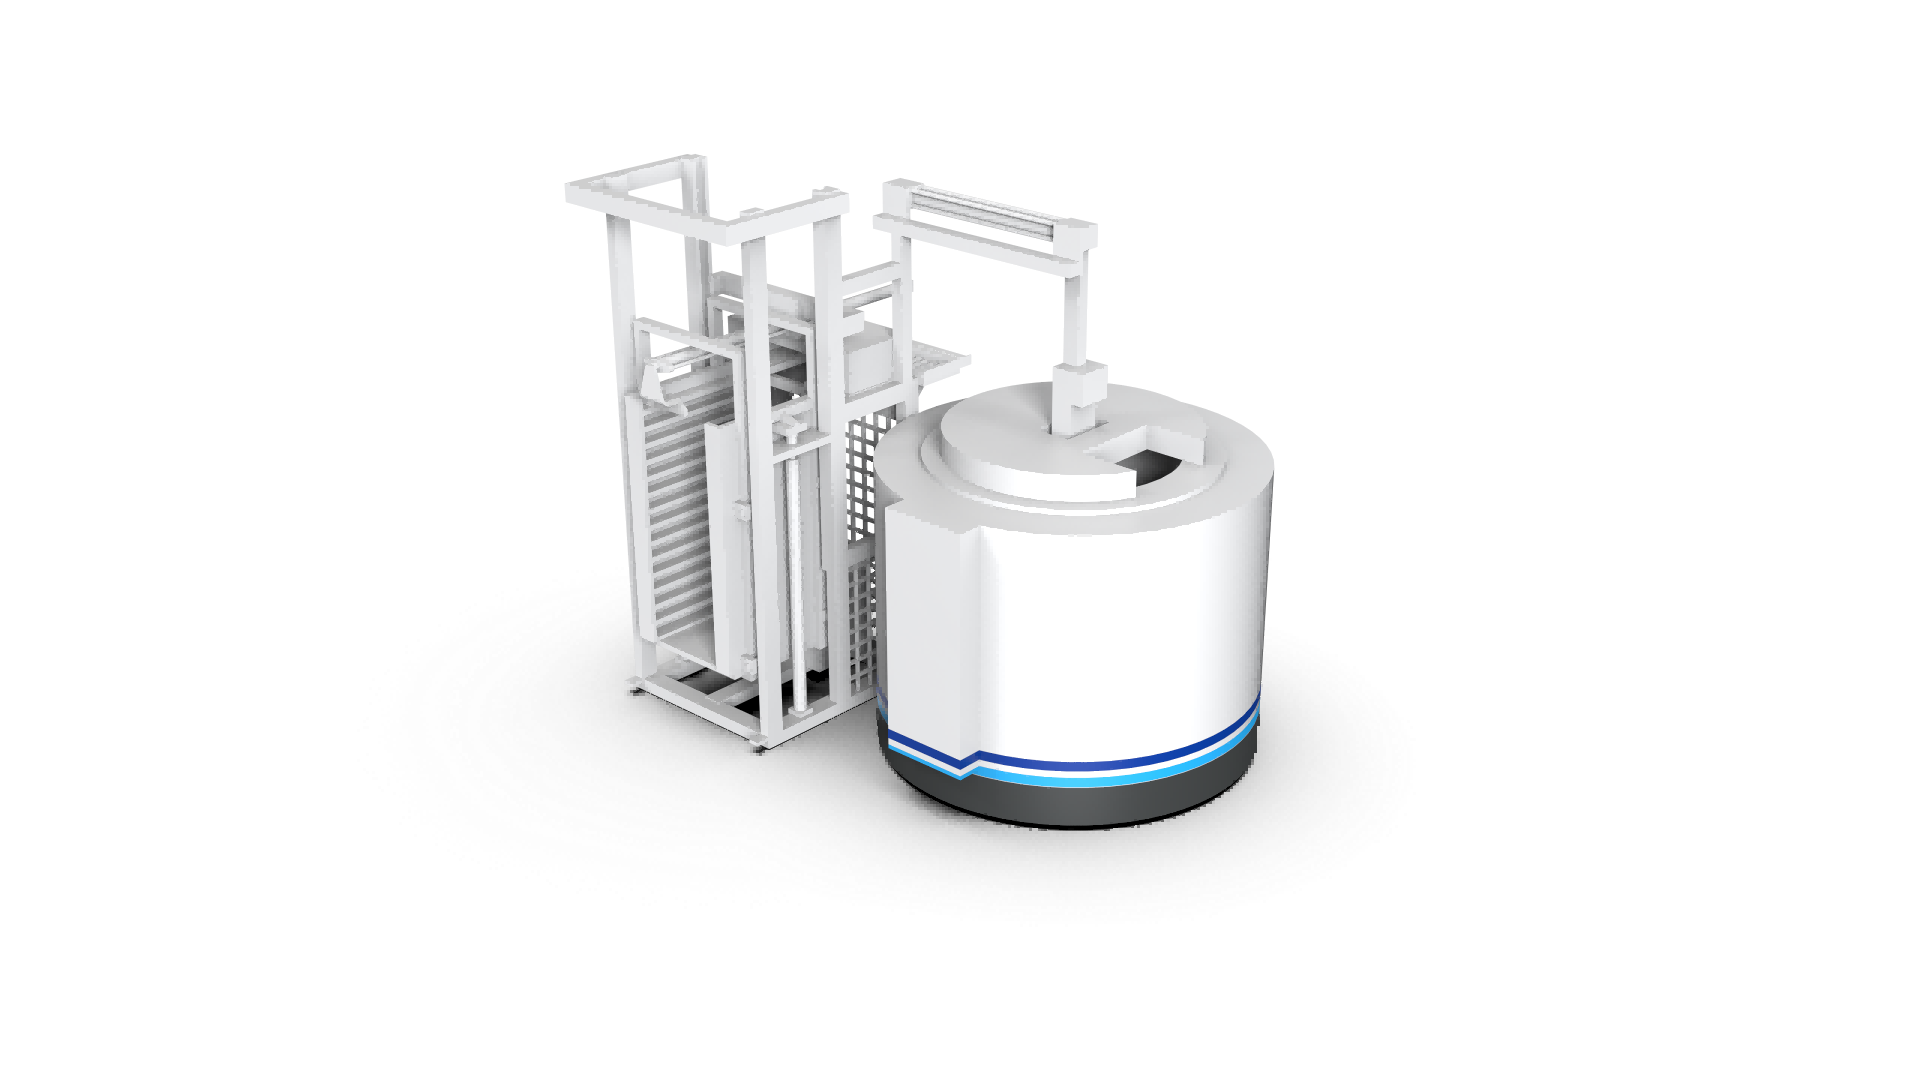
    Basınçlı döküm ( basınçlı döküm olarak da anılır ), basınçlı döküm boşluğunun (basınçlı döküm kalıbı), yüksek basınç altında yüksek hızda sıvı veya yarı katı metal ile doldurulması ve döküm elde etmek için basınç altında şekillendirilip katılaştırılmasıdır. Basınçlı dökümler yüksek boyutsal doğruluğa sahiptir; genellikle seviye 6~7'ye, hatta seviye 4'e eşdeğerdir; düşük yüzey pürüzlülüğü; yüksek mukavemet ve sertlik, kum dökümden %25~%30 daha yüksek, sabit boyutlar, iyi değiştirilebilirlik; ince duvarlı karmaşık dökümler, yüksek üretim verimliliği ve uzun basınçlı döküm kalıp ömrü ile basınçlı döküm yapılabilir. Alüminyum alaşımlarının kalıp dökümünde 80.000~200.000 kata ulaşabilir, bu nedenle kalıp döküm işlemi fotovoltaik, 5G iletişim ve otomotiv alanlarında yaygın olarak kullanılır. Alüminyum ve alüminyum alaşımları , demir veya bakırın yaklaşık 1/3'ü olan düşük yoğunluğa (2,7 g/cm³'ye yakın) sahiptir; iyi elektriksel ve termal iletkenlik, yalnızca gümüş, bakır ve altından sonra ikinci; İyi korozyon direnci: Alüminyum yüzeyinin doğal olarak yoğun ve sağlam bir Al2O3 koruyucu film üretmesi kolaydır, bu da alt tabakayı korozyondan iyi koruyabilir. Pasivasyon, toz püskürtme, kaplama vb. yoluyla iyi ürünler elde edilebilir, dolayısıyla basınçlı döküm üretimi için özellikle uygundur. Çeşitli standart alüminyum alaşımlı malzemelerin bileşimi benzerdir ve alaşımlı malzemeler kullanım gereksinimlerine göre seçilebilir. Geleneksel döküm alüminyum alaşımlarının uzama ve termal iletkenlik açısından özel gereksinimleri yoktur ve esas olarak motor kapakları, yağ karteri, silindir blokları, şanzıman muhafazaları vb. gibi otomobil ve motosiklet motor parçalarında kullanılır. 5G teknolojisinin gelişmesiyle birlikte, iletişim baz istasyonlarında, özellikle radyatör muhafazalarının üretiminde giderek daha fazla döküm alüminyum alaşımı kullanılıyor. Geleneksel ADC12 alüminyum alaşımının termal iletkenliği yalnızca 100W/(m·K) olduğundan, parçaların termal iletkenliğini geliştirmek için genellikle ENAC44300 basınçlı döküm malzemesi olarak seçilir; Ayrıca 200~350°C sıcaklıkta T5 ısıl işlemi de kullanılabilir. 5G iletişim alanına ek olarak, fotovoltaik endüstrisinin döküm alüminyum alaşımlarına olan talebi de giderek artıyor ve bunun temsili bileşeni de invertör muhafazası. "Fotovoltaik + enerji depolama" birçok ülkede fotovoltaik geliştirme için standart konfigürasyon haline geldi. Enerji depolamayı eşleştirdikten sonra fotovoltaiklere uzun vadeli ve sürdürülebilir bir kalkınma ivmesi getirecek. Küresel fotovoltaik kurulu kapasitenin 2025 yılında 370 GW artacağı ve o zamana kadar enerji depolama invertörlerine yönelik yeni talebin yaklaşık 74 GW olacağı tahmin ediliyor. Uzmanlar, 2025 yılına kadar dünya enerji arzının %2'sinin fotovoltaik enerji üretiminden geleceğini öngörüyor. 2055 yılına gelindiğinde, fotovoltaik enerji üretimi daha fazla enerji üreterek toplam enerji arzının yaklaşık %25'ini oluşturacak ve 2150 yılına kadar bu oran %50'yi aşacaktır. Isıl iletke...
    daha fazla oku
  • Döküm makinesi standart parametre tablosu
    2024-07-30

    Döküm makinesi standart parametre tablosu

    Bir basınçlı döküm makinesinin standart parametre tablosu genellikle, basınçlı döküm makinesinin tipine (soğuk odalı basınçlı döküm makinesi, sıcak odalı basınçlı döküm makinesi vb.) bağlı olarak değişebilen çeşitli teknik parametreler ve performans göstergelerini içerir. basınçlı döküm makinesinin özellikleri ve üreticinin gereksinimleri. Genel bir basınçlı döküm makinesinin içerebileceği standart parametreler şunlardır: 1. Makine tipi: Soğuk odacıklı basınçlı döküm makinesi, sıcak odalı basınçlı döküm makinesi vb. 2. Sıkıştırma kuvveti (kapatma kuvveti): Basınçlı döküm makinesi kenetlendiğinde uygulanan maksimum kuvveti belirtir. Genellikle ton (ton) cinsinden ölçülür. 3. Enjeksiyon kuvveti: Enjeksiyon sisteminin metal veya plastik malzemeyi kalıbı dolduracak şekilde itmek için uyguladığı kuvveti belirtir. Genellikle ton (ton) cinsinden ölçülür. 4. Enjeksiyon ağırlığı (maksimum): Tek atışta kullanılan maksimum metal veya plastik ağırlığını belirtir. 5. Enjeksiyon hızı: Metal veya plastik malzemenin kalıba giriş hızını gösterir. Genellikle saniyede milimetre (mm/s) veya saniyede milimetre (inç/s) cinsinden ölçülür. 6. Kalıp kalınlığı (maksimum/minimum): Yerleştirilebilecek maksimum ve minimum kalıp kalınlığını gösterir. 7. Kalıp açma ve kapama vuruşu: Açma ve kapama işlemi sırasında kalıbın maksimum strokunu gösterir. Genellikle milimetre (mm) veya inç (inç) cinsindendir. 8. Soğutma sistemi: Basınçlı döküm kalıbının sıcaklığını kontrol etmek için kullanılan soğutma suyu veya yağ sistemini içerir. 9. Isıtma gücü: Isıtma ünitesinin veya ısıtma sisteminin güç talebini ifade eder. Genellikle kilowatt (kW) cinsindendir. 10. Kontrol sistemi: PLC kontrol cihazı ve dokunmatik ekran vb. dahil olmak üzere basınçlı döküm makinesinin otomasyon ve kontrol fonksiyonlarını içerir. 11. Hidrolik sistem: Hidrolik sistemin maksimum çalışma basıncı ve hidrolik pompanın akış hızı. 12. Çalışma modu: Manuel, yarı otomatik veya tam otomatik çalışma modu. 13. Güvenlik cihazı: Güvenlik kapısı, acil durdurma düğmesi, koruyucu kapak ve diğer güvenlik olanakları gibi. 14. Boyutlar: Uzunluk, genişlik, yükseklik vb. dahil olmak üzere basınçlı döküm makinesinin genel boyutu. 15. Ağırlık: Basınçlı döküm makinesinin ağırlığı, genellikle kilogram (kg) veya pound (lb) cinsindendir. Bu parametre tabloları, belirli basınçlı döküm makinesi modeline ve üreticisine göre değişiklik gösterebilir ve kullanıcıların, üretim ihtiyaçlarına uygun basınçlı döküm ekipmanlarını anlamalarına ve seçmelerine yardımcı olmak için kullanılır.
    daha fazla oku
  • Döküm kusurları ve kontrol yöntemleri
    2024-07-23

    Döküm kusurları ve kontrol yöntemleri

    Dökümde birçok farklı türde kusur bulunur ve bu kusurların nedenleri de oldukça karmaşıktır. Bu nedenle, döküm kusurlarının nedenlerini analiz ederken, öncelikle belirli durumdan yola çıkarak, özellikler, konum, işlem ve kullanılan kum temelinde kapsamlı bir analiz yapmalı ve ardından kusurları önlemek ve ortadan kaldırmak için相应的 teknik önlemler almalıyız. 1. DökülmüyorÖnleme yöntemleri: Dökme sıcaklığını artırın, dökme hızını artırın ve kesintili dökmeyi önleyin; Dış ve iç destek kirişlerinin kesit alanını artırın; Fırınlama sonrası işlem aşamasını, karbon ve silikon içeriğini uygun şekilde artıracak şekilde ayarlayın; Döküm kalıbındaki egzozu güçlendirin, kuma eklenen kömür tozu ve organik madde miktarını azaltın; Üst kum havuzunun yüksekliğini artırın. 2. Tam dolu değilÖnleme yöntemleri: Potadaki erimiş demir miktarını doğru bir şekilde tahmin edin; Dar kanallı dökümler için, dökümün tamamen dolmasını sağlamak amacıyla döküm hızını uygun şekilde yavaşlatın. 3. HasarÖnleme yöntemleri: Döküm parçalarının temizlenmesi ve taşınması sırasında, çeşitli aşırı çarpışma ve titreşimlerden kaçınmaya ve gereksiz yere düşürmekten sakınmaya özen gösterin; Tamburu temizlerken, işlem kurallarına ve gerekliliklerine kesinlikle uyun; Yükseltici borunun ve yükseltici boru boynunun boyutunu değiştirin, yükseltici boru boynunun darbeli kısmını yapın ve dökme yükseltici borusunun yönünü doğru şekilde kavrayın. 4. Yapışkan kum ve pürüzlü yüzeyÖnleme yöntemleri: Hava geçirgenliği yeterli olduğunda, daha ince ham kum kullanın ve kalıplama kumunun sıkılığını uygun şekilde artırın; Kalıplama kumunda istikrarlı ve etkili bir kömür tozu içeriğinin sağlanması; Kumun nem içeriğini kesinlikle kontrol edin; Dökme sistemini iyileştirin, dökme işlemini geliştirin ve dökme sıcaklığını düşürün; Şablonun pişirme sıcaklığını kontrol edin; bu sıcaklık genellikle kalıplama kumunun sıcaklığına eşit veya biraz daha yüksek olmalıdır. 5. Kum çukurlarıÖnleme yöntemleri: Kalıplama kumundaki yapışkan kum içeriğini artırın, zamanında yeni kum ekleyin ve kalıplama kumunun yüzey dayanımını iyileştirin; Kalıp yüzeyinin pürüzsüz olması, döküm açısının ve döküm dolgusunun makul şekilde yapılması gerekmektedir. Hasarlı kalıplar montajdan önce onarılmalıdır; Dökümden önce kum kalıplarının yerleştirilme süresini kısaltın; Kalıpları monte ederken veya taşırken hasar görmemeleri veya kum parçacıklarının kum kalıbı boşluğuna düşmemesi için dikkatli olun; Montaja başlamadan önce kalıptaki yüzen kumları temizleyin ve giriş kısmını kapatın. 6. Derz dolgusu ve kum genleşmesiÖnleme yöntemleri: Kalıbın sıkılığını artırın ve yerel gevşemeyi önleyin; Kum karıştırma işlemini ayarlayın, su içeriğini kontrol edin ve kalıp kumunun dayanıklılığını artırın; Sıvı metalin basınç yüksekliğini azaltın ve dökme hızını düşürün. 7. Kutuyu kaldırmak Önleme yöntemleri: Demir ağırlığını artırın ve erimiş demir katılaştıktan sonra demir ağırlığını çıkarın; Kepçenin konumunu alçaltın ve dökme hızını düşürün; Şablonu düzeltin. ...
    daha fazla oku
ilk sayfa 11 12 13 14 15 16 17 18 19 20 son Sayfa

toplamda 37 sayfalar

mesaj bırakın mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla ayrıntı bilmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.

ev

ürünler

haber

temas