Bir teklif isteği
Language : Türkçe

Türkçe

  • Kalıp döküm robotik kolu nedir?
    2024-04-03

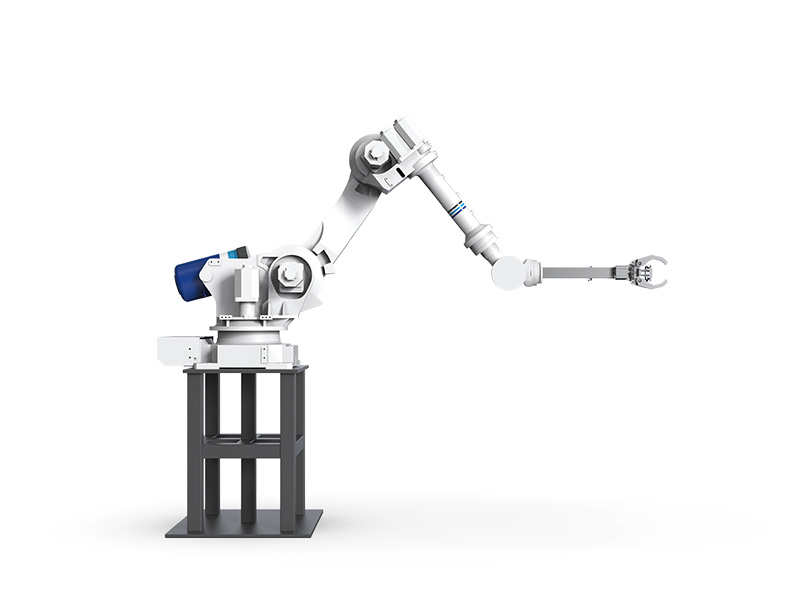
    Kalıp döküm robotik kolu nedir?

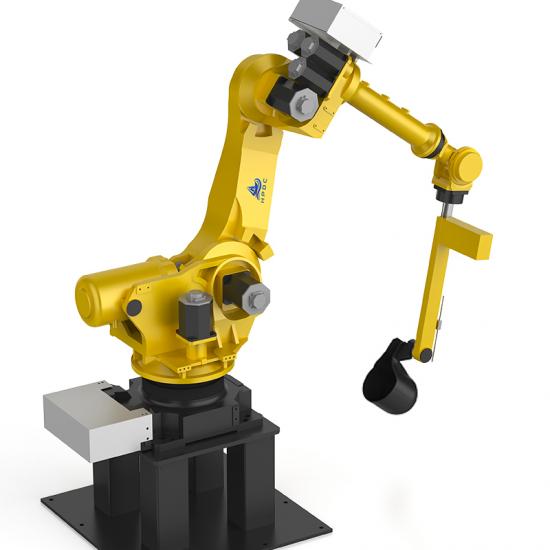
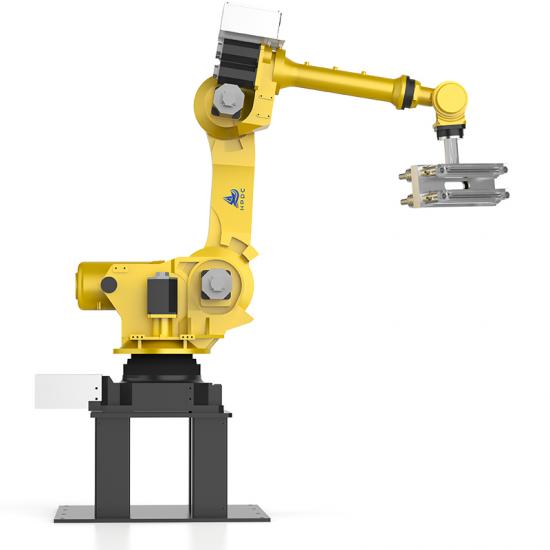
    Basınçlı döküm robotik kolu, basınçlı döküm üretim hattında kullanılan otomatik bir cihazdır. Genellikle basınçlı döküm işlemiyle ilgili çeşitli görevleri gerçekleştirmek için kullanılan çok eksenli programlanabilir bir robot koludur. Bu görevler arasında kalıp değişiklikleri, parça çıkarma, dökme kontrolü, cüruf temizleme, kalite kontrolü vb. yer alabilir. Döküm robotik kollar tipik olarak her biri bir elektrik motoru veya hidrolik tahrik ile kontrol edilebilen bir dizi mafsallı koldan oluşur. Bu, robotik kolun çeşitli karmaşık işlemleri gerçekleştirmek için üç boyutlu alanda hareket etmesini ve dönmesini sağlar. Basınçlı döküm robotik kolunun ana özellikleri ve işlevleri şunları içerir: Esneklik: Basınçlı döküm robotik kolu, çok eksenli serbestlik derecelerine sahiptir ve farklı çalışma ortamlarına ve görev gereksinimlerine uyum sağlamak için üç boyutlu alanda esnek bir şekilde hareket edebilir ve çalışabilir. Doğruluk: Gelişmiş kontrol sistemleri ve sensör teknolojisinin kullanılması nedeniyle, basınçlı döküm robotik kolu yüksek konumlandırma doğruluğuna ve hareket stabilitesine sahiptir ve hassas çalışma ve kontrol sağlar. Otomasyon: Basınçlı döküm robotik kolları, işlemleri otomatikleştirecek şekilde programlanabilir, böylece manuel müdahale ve insan hataları azaltılır ve üretim verimliliği ve tutarlılığı artırılır. Güvenlik: Tasarım ve işletmede güvenlik faktörleri dikkate alınır ve operatörlerin ve ekipmanların güvenliğini sağlamak için çarpışma önleyici cihazlar ve güvenlik kontrol sistemleri benimsenir. Çok yönlülük: Basınçlı döküm robotik kolu, çeşitli işlevlere ve uygulamalara ulaşmak için farklı üretim ihtiyaçlarına ve görev gereksinimlerine göre esnek bir şekilde yapılandırılabilir ve ayarlanabilir. Basınçlı döküm robotik kollarının tanıtılmasıyla, basınçlı döküm üretim hattı daha yüksek düzeyde otomasyon ve üretim verimliliği elde edebilir, işçilik maliyetlerini ve üretim döngülerini azaltabilir ve ürün kalitesini ve rekabet gücünü artırabilir.
    daha fazla oku
  • Dökümde maliyetler makul bir şekilde nasıl kontrol edilir?
    2024-03-29

    Dökümde maliyetler makul bir şekilde nasıl kontrol edilir?

    İçindedöküm sanayiMakul maliyet kontrolü, şirketin faaliyetleri ve rekabeti için çok önemlidir. İşte yardımcı olabilecek bazı yöntemler ve stratejiler:döküm şirketleriMaliyetleri etkin bir şekilde kontrol edin: 1. Malzeme maliyet kontrolü: Hammadde maliyetlerini düşürmek için, ürünün tasarım ve performans gereksinimlerine uygun alaşım malzemeleri seçin ve makul kombinasyonlar yapın. Tedarikçilerle uzun vadeli ve istikrarlı iş birliği ilişkileri kurun ve daha uygun fiyatlar ve ödeme koşulları için çaba gösterin. Ham madde piyasa fiyatlarındaki dalgalanmaları düzenli olarak değerlendirin ve izleyin, tedarik stratejilerinizi esnek bir şekilde ayarlayın. 2. Üretim süreci optimizasyonu: Optimize ederekkalıp döküm işlemiParametreler iyileştirilir, üretim verimliliği ve kapasite kullanım oranı artırılır ve üretim maliyetleri düşürülür. Ekipmanların istikrarlı çalışmasını sağlamak ve arıza sürelerini azaltmak için ekipman bakımını ve yönetimini güçlendirin. Gelişmiş özellikleri kullanın.otomasyon teknolojisiVezekiÜretim otomasyonunu iyileştirmek ve işçilik maliyetlerini düşürmek için yönetim sistemleri. 3. Kalıp tasarımı ve üretim maliyet kontrolü: Yüksek kaliteli ve dayanıklı kalıplar tasarlayın ve üretin; böylece kalıp değiştirme sıklığını ve bakım maliyetlerini azaltın. Gelişmiş özellikleri kullanın.kalıp imalatıKalıp işleme doğruluğunu ve ömrünü iyileştirmek ve üretim maliyetlerini düşürmek için kullanılan teknoloji ve malzemeler. 4. Kalite yönetimi ve üretim verimliliğinin iyileştirilmesi: Sağlam bir kalite yönetim sistemi kurun, hammadde ve üretim süreçlerinin kalite kontrolünü güçlendirin ve kusurlu ürün oranını ve yeniden işleme maliyetlerini azaltın. Ürünlerin ilk seferde doğru üretim oranını artırmak ve atık ile hurda kayıplarını azaltmak için üretim süreci optimizasyonu ve süreç iyileştirmesi gerçekleştirin. 5. Maliyet bilinci eğitimi ve ekip işbirliği: Tüm çalışanların maliyet bilincini geliştirin, çalışanları ekonomik üretime katılmaya teşvik edin ve maliyet tasarrufu önerileri ve planları sunun. Ekip çalışmasını ve iletişimi güçlendirin, çeşitli departmanlar arasında koordinasyonu teşvik edin ve şirket maliyetlerini birlikte azaltın. 6. Enerji ve çevre koruma maliyet kontrolü: Enerji tüketimini ve kirlilik emisyonlarını azaltmak, enerji ve çevre koruma maliyetlerini düşürmek için enerji tasarruflu ve çevre dostu üretim ekipmanları ve süreçleri kullanın. Atık geri dönüşümünü ve kaynak kullanımını güçlendirmek, atık işleme maliyetlerini düşürmek ve döngüsel ekonomi ile sürdürülebilir kalkınmayı sağlamak. Yukarıdaki önlemlerin kapsamlı bir şekilde uygulanması, dökümhanelerin maliyetleri etkin bir şekilde kontrol etmelerine, işletme verimliliğini ve rekabet gücünü artırmalarına yardımcı olabilir....
    daha fazla oku
  • Basınçlı döküm kalıpları için yaygın sorunlar ve çözümler
    2024-03-22

    Basınçlı döküm kalıpları için yaygın sorunlar ve çözümler

    Basınçlı döküm kalıpları kullanım sırasında bazı genel sorunlarla karşılaşabilir. Aşağıda bazı yaygın sorunlar ve olası çözümler yer almaktadır: Kalıp aşınması: Sorun tanımı: Uzun süreli kullanım veya yanlış kullanım, kalıp yüzeyinin aşınmasına neden olarak parça kalitesini ve kalıp ömrünü etkileyebilir. çözüm: Kalıpları düzenli olarak inceleyin ve bakımını yapın ve ciddi şekilde aşınmış parçaları derhal onarın ve değiştirin. Kalıbın dayanıklılığını artırmak için aşınmaya dayanıklı ve korozyona dayanıklı kalıp malzemelerini seçin. Kalıp tasarımını optimize edin, sürtünmeyi ve aşınmayı azaltın ve kalıp ömrünü artırın. Kalıp çatlakları: Sorun tanımı: Uzun süreli kullanım veya metal yorulması kalıpta çatlaklara neden olarak parça kalitesini ve kalıp ömrünü etkileyebilir. çözüm: Metalin çok hızlı soğumasını veya aşırı gerilime maruz kalmasını önlemek için uygun metal sıcaklığını ve basıncını kontrol edin. Kalıbın mukavemetini ve dayanıklılığını artırmak için kalıbın yüzeyinin ve iç kısmının ön işlemini ve ısıl işlemini güçlendirin. Gerilim konsantrasyonunu ve yorulma çatlaklarını azaltmak için kalıp yapısı tasarımını optimize edin. Kalıp sıkışmış: Sorun açıklaması: Kullanım sırasında toz birikmesi, yetersiz yağlama veya hasarlı parçalar nedeniyle kalıp sıkışabilir ve üretim verimliliğini etkileyebilir. çözüm: Kalıbı temiz ve yağlanmış tutmak için kalıbı düzenli olarak temizleyin ve bakımını yapın. Parçalar arasındaki sürtünmeyi ve yapışmayı azaltmak için yüksek kaliteli kalıp yağlayıcıları kullanın. Kalıbın normal çalışmasını sağlamak için hasarlı parçaları zamanında değiştirin. Kalıp hava delikleri oluşturur: Sorun tanımı: Kalıp döküm işlemi sırasında parçanın yüzey kalitesini ve sızdırmazlık performansını etkileyen gözeneklilik oluşabilir. çözüm: Gaz sıkışmasını ve kabarcık oluşumunu azaltmak için geçit sisteminin tasarımını optimize edin. Düzensiz metal soğumasını ve gaz kalıntılarını önlemek için metal sıcaklığını ve basıncını kontrol edin. Gözenek oluşumunu azaltmak için uygun gaz gidericiler kullanın veya metalin gazdan arındırılmasını iyileştirin. Kalıp yapısı uyumsuzluğu: Sorun Tanımı: Kalıp parçaları arasında parçaların doğruluğunu ve kalitesini etkileyen yapısal uyumsuzluklar olabilir. çözüm: Parçaların eşleşen doğruluğunu ve boyutsal doğruluğunu sağlamak için kalıp montajını ve hata ayıklamayı güçlendirin. Kalıp tasarımını optimize edin, parçalar arasındaki boşlukları ve hataları azaltın ve kalıp eşleşmesini iyileştirin. Yukarıda bazı yaygın basınçlı döküm kalıp sorunları ve bunların olası çözümleri verilmiştir. Belirli durumların kapsamlı bir şekilde analiz edilmesi ve fiili duruma göre işlenmesi gerekir....
    daha fazla oku
  • Alüminyum alaşımlı döküm için yaygın sorunlar ve çözümler
    2024-03-15

    Alüminyum alaşımlı döküm için yaygın sorunlar ve çözümler

    Alüminyum alaşımlı dökümÜretim sürecinde çeşitli yaygın sorunlarla karşılaşılabilir. İşte bazı yaygın sorunlar ve çözümleri: Stomalar (kabarcıklar): Sorun açıklaması: Yüzeyde veya iç kısımda gözeneklilik oluşuyor.alüminyum alaşım dökümBu durum, görünümü ve performansı etkiler. çözüm: Kalıp tasarımını ve işlem parametrelerini optimize ederek gaz sıkışmasını ve birikimini önleyin. Metal dolum hızını artırmak ve gaz kalıntılarını azaltmak için uygun bir döküm sistemi kullanın. Uygun miktarda gaz giderici ekleyin veya metalin gaz giderme işlemini iyileştirin. Isı çatlakları: Sorun Tanımı: Alüminyum alaşımlı dökümlerde soğutma işlemi sırasında çatlaklar oluşmakta ve bu durum mekanik özelliklerini etkilemektedir. çözüm: Hızlı soğutmanın neden olduğu termal stresi önlemek için döküm sıcaklığını ve soğutma hızını kontrol edin. Isıl gerilimi azaltmak için önceden ısıtılmış kalıplar veya önceden ısıtılmış metal malzemeler kullanın. Metallerin çatlama eğilimini azaltmak için metal bileşimini ve alaşım oranını optimize edin. Soğuk çatlama (cold cracking): Sorun Tanımı: Alüminyum alaşımlı dökümlerde soğuma sonrasında, genellikle ince duvarlı kısımlarda veya köşelerde çatlaklar oluşur. çözüm: Gerilim yoğunlaşmasını azaltmak için uygun gevşeme açıları ve kenar pahları tasarlayın. Doku stresini azaltmak için uygun tavlama veya yaşlandırma işlemlerini kullanın. Düzensiz kalıp büzülmesinin neden olduğu gerilimi azaltmak için kalıp tasarımını optimize edin. Boyut sapması: Sorun açıklaması: Alüminyum alaşımlı dökümlerin boyutları tasarım gereksinimlerine uymuyor. çözüm: Metalin büzülmesini azaltmak için metal dökme sıcaklığını ve soğutma hızını kontrol edin. Kalıp deformasyonunun boyutlar üzerindeki etkisini azaltmak için uygun kalıp malzemeleri ve soğutma sistemleri kullanın. Kalıpların doğruluğunu ve stabilitesini korumak için düzenli olarak kontrol edin ve bakımını yapın. Yüzey kusurları: Sorun açıklaması: Alüminyum alaşımlı dökümlerin yüzeyinde oksidasyon, gözenek veya kalıntı gibi kusurlar ortaya çıkar. çözüm: Yüzey kalitesini ve oksidasyon direncini iyileştirmek için kalıp yüzey işlemini ve püskürtme kaplamasını optimize edin. Metal oksidasyonunu ve gaz kalıntılarını azaltmak için dökme hızını ve sıcaklığını kontrol edin. Kalıp yüzeyindeki sıcaklık farkını azaltmak ve yüzey kusurlarının oluşmasını önlemek için kalıp havalandırma ve soğutma sistemini güçlendirin. Yukarıda alüminyum alaşımlı dökümde sık karşılaşılan bazı sorunlar ve çözümleri yer almaktadır. Gerçek üretimde, özel durumlara bağlı olarak kapsamlı analiz ve işlem gereklidir.
    daha fazla oku
  • Basınçlı döküm makinesi paslanmaz çelik döküm yapabilir mi?
    2024-03-07

    Basınçlı döküm makinesi paslanmaz çelik döküm yapabilir mi?

    Tipik olarak basınçlı döküm makineleri , paslanmaz çeliğin doğrudan basınçlı dökümü için uygun değildir. Bunun nedeni, paslanmaz çeliğin genellikle daha yüksek bir erime noktasına ve sıvı viskozitesine sahip olmasının yanı sıra daha yüksek bir katılaşma büzülmesine sahip olmasıdır. Bu özellikler paslanmaz çeliğin basınçlı döküm işlemini nispeten zorlaştırır. Paslanmaz çeliğin genellikle daha yüksek bir erime noktasına sahip olmasına rağmen, paslanmaz çelik parçaları dökmek için kullanılabilecek özel yüksek basınçlı döküm ekipmanı ve işlemleri vardır. Bu ekipman ve işlemler genellikle paslanmaz çeliği eritmek ve kalıba enjekte etmek için yeterli basınç ve sıcaklığı sağlayabilir. Ancak bu ekipman ve prosesler maliyetlidir ve sıkı proses kontrolü ve ekipman bakımı gerektirir. Bu nedenle, genel olarak basınçlı döküm makineleri, alüminyum alaşımları , magnezyum alaşımları , çinko alaşımları vb. gibi düşük erime noktalı metallerin dökümü için daha uygundur. Paslanmaz çelik gibi yüksek erime noktalı metaller için genellikle aşağıdaki gibi diğer işleme yöntemleri kullanılır: kum dökümü, yatırım dökümü vb.
    daha fazla oku
  • Basınçlı döküm kalıplarının sınıflandırılması nelerdir?
    2023-02-23

    Basınçlı döküm kalıplarının sınıflandırılması nelerdir?

    Basınçlı döküm kalıpları yapılarına ve kullanımlarına göre çeşitli kategorilere ayrılabilir. Aşağıdakiler basınçlı döküm kalıplarının genel sınıflandırmalarıdır : Yapıya göre sınıflandırma: Soğuk Oda Kalıbı: Alüminyum alaşımları , bakır alaşımları vb. gibi yüksek erime noktasına sahip metallerin dökümü için uygundur. Soğuk oda basınçlı döküm makinesinde, erimiş metal, dökülecek kalıp boşluğuna bir ağızlık yoluyla beslenir. Sıcak Oda Kalıbı: Çinko alaşımı , magnezyum alaşımı vb. gibi düşük erime noktalı metallerin dökümü için uygundur. Sıcak odacıklı basınçlı döküm makinesinde kalıp, bir piston tarafından kalıp boşluğuna itilen erimiş metale kısmen daldırılır. Kullanıma göre sınıflandırılmıştır: Damgalama kalıbı (Trim Die): Basınçlı dökümün şeklini son boyuta kesmek için kullanılan kalıp. Hidrolik Kalıp: Basınçlı döküm oluşturmak için basınçlı döküm işlemi sırasında hidrolik basınç uygulamak için kullanılan kalıp . Enjeksiyon Kalıbı: Basınçlı döküm işlemi sırasında erimiş metali enjekte etmek için kullanılan kalıp. Şekil ve işleve göre sınıflandırılır: Tek Gözlü Kalıp: Aynı anda yalnızca bir parça üretebilen kalıp. Çoklu Boşluklu Kalıp: Aynı anda birden fazla aynı veya farklı parça üretebilen kalıp. Runner Die: Kalıba akan metal sıvının yolunu ve hızını kontrol etmek için kullanılan kalıp. Çekirdek Çekme Kalıbı: Basınçlı döküm işlemi sırasında karmaşık iç yapıya sahip parçaları çıkarmak için kullanılan bir kalıp . Bu sınıflandırmalar yalnızca genel sınıflandırmalardır. Gerçek uygulamalarda basınçlı döküm kalıpları farklı üretim gereksinimlerine göre özelleştirilebilir ve birleştirilebilir.
    daha fazla oku
  • Damgalama ve döküm mekanik olarak ne anlama gelir?
    2024-02-16

    Damgalama ve döküm mekanik olarak ne anlama gelir?

    Damgalama: Damgalama, bir metal levhanın bir kalıba yerleştirildiği ve daha sonra darbe veya basınç yoluyla istenen şekle dönüştürüldüğü bir işlemdir. Damgalama işleminde genellikle bir damgalama makinesi ve bir kalıp kullanılır ve kalıp, metal levhayı düz, kavisli, dışbükey veya içbükey vb. gibi istenen şekle presler. Damgalama, büyük miktarlarda metal levha parçaları üretmek için uygundur. Otomobil gövde parçaları, ev aletleri mahfazaları vb. Döküm : Döküm, erimiş metalin bir kalıba dökülerek istenilen şekli elde etmek üzere katılaştırılması işlemidir . Döküm işleminde genellikle metal kalıp veya kum kalıp kullanılır ve kalıba erimiş metal enjekte edilir. Metal soğuyup katılaştıktan sonra döküm elde etmek için kalıp açılır. Döküm, motor blokları, mekanik parçalar vb. gibi büyük, karmaşık şekilli parçaların üretimi için uygundur. Genel olarak damgalama ince sac parçaların üretimi ve yüksek adetli üretim için uygunken, döküm ise büyük, karmaşık şekilli parçaların üretimi ve tek parça üretim için uygundur.
    daha fazla oku
  • Döküm parçalardaki yaygın sorunlar: soğuk birleşme
    2024-02-18

    Döküm parçalardaki yaygın sorunlar: soğuk birleşme

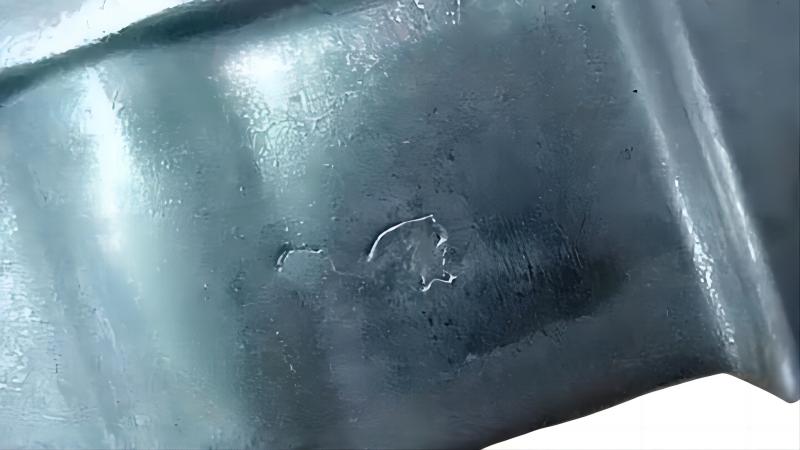
    Soğuk kapatmaiçindedökümKalıp dökümünde soğuk kapanma sorunlarının bazı yaygın nedenleri ve bunlara karşılık gelen çözümler şunlardır:   1.Kalıp tasarımısorunlar: Sorunun nedeni: Kalıp yapısının tasarımı mantıksız olup, dolum işlemi sırasında metal sıvısının soğuma hızının düzensiz olmasına yol açmaktadır. Çözüm: Kalıp tasarımını optimize edin, soğutma sistemi ekleyin, kalıp yapısını ayarlayarak kalıptaki metal sıvının akışkanlığını iyileştirin, metal sıvının homojen dolumunu sağlayın ve aşırı soğutma hızından kaçının.   2. Metal sıvısının sıcaklığının uygunsuz kontrolü: Sorunun nedeni: Metal sıvısının sıcaklığı çok yüksek veya çok düşük olduğundan, soğutma hızı düzensiz olabilir ve soğuk yalıtım oluşabilir. Çözüm: Aşırı sıcaklık değişimlerini önlemek için metal sıvısının dökme sıcaklığını sıkı bir şekilde kontrol ederek uygun bir sıcaklık aralığında dökme işlemini gerçekleştirin.   3. Kapı sistemi tasarımında karşılaşılan sorunlar: Sorunun nedeni: Dökme sisteminin tasarımı mantıksız. Dökme ağzı yanlış tasarlanmış veya uygunsuz konumlandırılmışsa, doldurma işlemi sırasında metal sıvının soğuk bir sızdırmazlık oluşturmasına neden olabilir. Çözüm: Dökme sisteminin tasarımını optimize edin, dökme açıklığının konumunu ve şeklini ayarlayın, dökme açıklığını artırın veya dökme yönünü değiştirerek metalin akışını ve dolumunu iyileştirin.   4. Metal alaşımlarının bileşimi ve katılaşması: Sorunun nedeni: Metal alaşımının bileşiminin düzensiz olması veya katılaşmanın yetersiz olması, dolum işlemi sırasında metal sıvısının düzensiz bir şekilde katılaşmasına ve soğuk sızdırmazlık oluşmasına neden olabilir. Çözüm: Metal alaşımının formülünü optimize edin, metal sıvısının karıştırılmasını ve homojenleştirilmesini güçlendirin ve metal sıvısının katılaşmasını ve akışkanlığını sağlayın.   5. Yanlış kullanım: Sorunun nedeni: Döküm işlemi sırasında operatörün uygunsuz kontrolü, örneğin aşırı basınç, sıcaklık veya hız, metal sıvısının doldurma işlemi sırasında soğuk bir sızdırmazlık oluşturmasına da neden olabilir. Çözüm: Operatörlerin işletme prosedürlerini anlamalarını ve doğru bir şekilde uygulamalarını sağlamak, kalıp döküm parametrelerini sıkı bir şekilde kontrol etmek ve işletme hatalarını önlemek için operatörleri eğitin. Yukarıdaki önlemler sayesinde, döküm kalıplarında meydana gelen soğuk kapanma sorunları etkili bir şekilde önlenebilir ve azaltılabilir, böylece döküm kalıplarının kalitesi ve güvenilirliği artırılabilir.
    daha fazla oku
ilk sayfa 11 12 13 14 15 16 17 18 19 20 son Sayfa

toplamda 37 sayfalar

mesaj bırakın mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla ayrıntı bilmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.

ev

ürünler

haber

temas