Bir teklif isteği
Language : Türkçe

Türkçe

  • Alçak basınçlı döküm
    2020-05-18

    Alçak basınçlı döküm

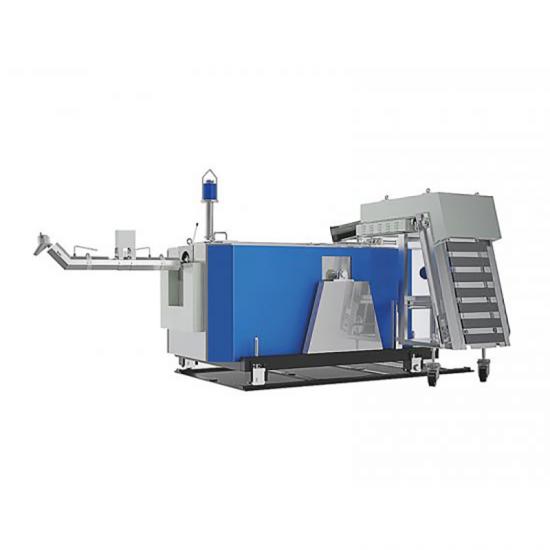
    Düşük basınçlı dökümBu, olgun ve verimli bir metal şekillendirme işlemidir. Döküm kalıbını, erimiş alaşımla dolu, sızdırmaz bir fırının üzerine yerleştirir. Sıkıştırılmış hava verilerek, erimiş metal yüzeyinde 500-2500 mbar arasında sabit bir düşük basınç oluşturulur. Sıvı metal, yükseltici borudan sürekli olarak yükselerek kalıp boşluğunu doldurur ve kontrollü basınç altında katılaşır. Geleneksel yüksek basınçlı kalıp dökümü ve yerçekimi dökümü ile karşılaştırıldığında, bu teknoloji istikrarlı dolum, yoğun döküm yapısı ve ultra yüksek malzeme kullanım oranı özelliklerine sahiptir ve yüksek hassasiyetli ve yüksek güvenilirlik gerektiren demir dışı alaşım parçalarının üretimi için tercih edilen bir işlem haline gelmiştir. Öne çıkan teknik avantajlarıyla Longhua'nın düşük basınçlı döküm çözümü, ürün saflığı, kalıplama performansı ve üretim verimliliğinde kapsamlı iyileştirmeler sunmaktadır. İşlem, dolum için saf alt katman erimiş metal kullanır, böylece cüruf kalıntısı kusurları etkili bir şekilde önlenir ve döküm saflığı artırılır. Ayarlanabilir basınç eğrisi, türbülansı, darbeyi ve sıçramayı ortadan kaldırarak ve oksidatif cüruf oluşumunu büyük ölçüde azaltarak, istikrarlı sıvı metal dolumu sağlar. Basınç destekli dolum ve katılaşma altında, erimiş metal daha iyi akışkanlık kazanır ve ince duvarlı, karmaşık ve büyük boyutlu dökümlerin pürüzsüz yüzey ve net hatlarla hassas bir şekilde kalıplanmasını sağlar. Üretim maliyeti ve otomasyon açısından, düşük basınçlı döküm çoğu senaryoda yükseltici boru gerektirmez ve %70'in üzerinde metal geri kazanım oranına sahiptir. Yükseltici borudaki yoğunlaşmamış alaşım sıvısı geri dönüştürülebilir ve yeniden kullanılabilir, bu da hammadde maliyetlerinde büyük tasarruf sağlar. Basit işletim ve mükemmel çalışma koşullarıyla, süreç mekanizasyon ve akıllı dönüşümle son derece uyumludur ve modern fabrikaların yüksek verimlilik ve düşük tüketim üretim ihtiyaçlarını karşılamak için tek kişiyle çok makineli veya insansız otomatik üretim hatlarını destekler. Geniş bir uygulama alanına sahip olan düşük basınçlı döküm işlemi, başlıca demir dışı alaşımlar da dahil olmak üzere birçok malzeme için uygundur.alüminyum alaşımı, magnezyum alaşımı ve bakır alaşımıKum kalıpları, metal kalıpları, grafit kalıpları ve alçı kalıpları gibi çeşitli kalıp tiplerini destekler. Otomotiv ve motosiklet tekerlek göbekleri, motor blokları, silindir kapakları, şanzıman gövdeleri, şasi direksiyon parçaları, turboşarj gövdeleri, havacılık magnezyum-alüminyum alaşımlı bileşenler, yüksek hızlı demiryolu yapısal parçaları, elektrikli güç ekipmanı aksesuarları, banyo donanımı ve özel şekilli endüstriyel dökümler dahil olmak üzere çok çeşitli üst düzey üretim senaryolarını kapsar. 40 yılı aşkın profesyonel üretim deneyimi, 14 ulusal buluş patenti ve eksiksiz bağımsız fikri mülkiyet haklarıyla Longhua, eksiksiz akıllı döküm ekipmanları ve özelleştirilmiş üretim çözümleri sunmaktadır. Şirketin düşük basınçlı döküm ekipmanları, düşük yatırım maliyeti, ist...
    daha fazla oku
  • tipik dijital endüstriyel vaka analizi, gerçek kalıp döküm malzemeleri
    May 12,2020.

    tipik dijital endüstriyel vaka analizi, gerçek kalıp döküm malzemeleri

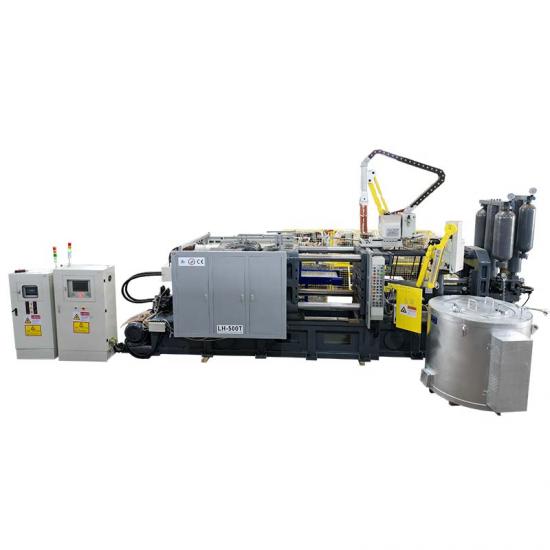
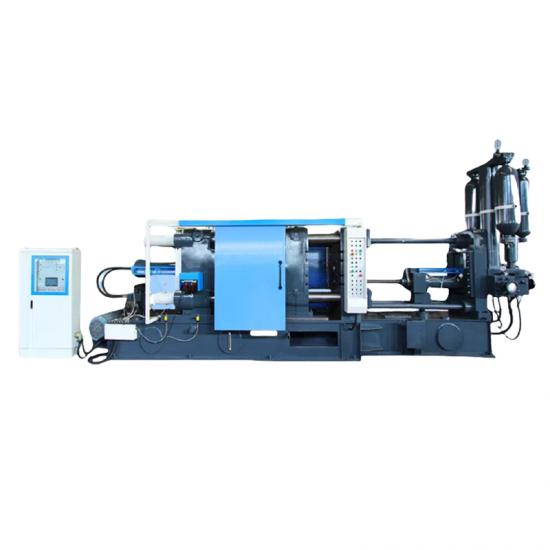
    döküm , yüksek basınçlı döküm olarak da bilinir, yaygın olarak kullanılan ağa yakın bir şekillendirme teknolojisidir. Oto güdü , AEROSPA ce , ve elektronik son yıllarda sanayi. kalıp döküm işlemi sırasında, erimiş metal (genellikle hafif alaşım), boşluğu zımbanın etkisi altında yüksek basınç ve yüksek hız ile doldurur ve son dökümü oluşturmak için hızla soğur. kalıp döküm genellikle ayrılır soğuk oda kalıp döküm ve sıcak hazneli kalıp döküm. soğuk oda kalıp döküm esas olarak otomotiv parçaları ve iletişim baz istasyonu soğutma parçaları gibi büyük parçaların üretimi için kullanılır. sıcak oda kalıp döküm küçük elektronik veya 3c ürünlerinin üretiminde yaygın olarak kullanılmaktadır. süreç, gibi usb konektörü, dizüstü kabuk, vb. 1. döküm iyi bir otomasyon temeli vardır sıradan döküm işlemi ile karşılaştırıldığında, döküm yüksek hız ve yüksek basınç ile karakterizedir. üretilen ürünler genellikle hafif alaşımlı ince duvarlı parçalar olmakla birlikte, saf bakır rotorların üretiminde kalıp döküm teknolojisi de kullanılmaktadır. aksine alüminyum ve magnezyum alaşımları , saf bakır erime noktası çok yüksektir, bu yüzden saf bakır döküm sırasında kısa kalıp ömrü büyük bir sorundur. tüm döküm teknolojileri arasında döküm en yüksek otomasyon derecesine sahiptir. modern kalıp döküm şirketleri, tam otomatik bir üretim süreci oluşturmak için kalıp döküm makinelerini (genellikle düzinelerce hatta yüzlerce) yüksek oranda entegre eden otomatik kalıp döküm ada teknolojisini kullanır. aynı zamanda, akıllı fabrika teknolojisi kullanarak, döküm makinesi üretim süreci izlenir, her döküm makinesi performansı ve durumu gerçek zamanlı olarak kavranır, ve döküm makinesi üretim süreci zaman içinde ayarlanır nihai ürün kalitesini sağlamak için büyük veri ölçümü ve gerçek zamanlı geribildirim. döküm kalıp sıcaklığının gerçek zamanlı kontrolü basit bir örnektir: soğuk oda kalıp dökümünü örnek olarak alarak, üretim sürecinde kalıp boşluğunun yüksek sıcaklıktaki sıvı metal ile sürekli doldurulması nedeniyle kalıp sıcaklığı artmaya devam eder. bu sırada, kalıbın sıcaklığının aşırı ısınmamasını sağlamak için, genellikle kalıbı soğutmak için soğutma suyu kullanılır. soğutma suyu borularının tasarımı makul ise, genel olarak, soğutma suyunun sıcaklığını ve akış hızını kontrol ederek kalıbın sıcaklığının termal dengeye ulaşmasını sağlayabiliriz. bu açıdan soğutma suyu geri besleme sistemini tasarlayabiliriz. kalıp sıcaklığının gerçek değerini bildikten sonra, hesaplama ve anında geri bildirim sistemi ile soğutma suyunun sıcaklığını ve akış hızını kontrol edebiliriz ve son olarak kalıbın sıcaklığını kontrol edebiliriz. bu, bu aşamada kalıp döküm için akıllı bir fabrikanın tipik bir uygulamasıdır. aslında, yukarıdaki akıllı kontrol durumu "akıllı fabrika" sadece çok küçük bir uygulama senaryosudur. gerçek bir "akıllı fabrika" elde etmek için, ürün kalitesi ile ilgili verilerin yoğunluk, gözeneklilik ve oksidasyon kapanımları gibi belirleyici olduğu çok miktarda ge...
    daha fazla oku
  • Basınçlı döküm kalitesini artırma stratejileri
    2020-04-24

    Basınçlı döküm kalitesini artırma stratejileri

    Düşük hızlı enjeksiyonun hassas kontrolü, döküm kusurlarını ortadan kaldırmanın ve ürün kalitesini istikrara kavuşturmanın temel anahtarıdır.dökümÜretim için mantıksız hız ayarları. döküm makinesiDüşük hızlı kademe, hava sıkışmasına, türbülansa, soğuk kapanmalara ve kötü şekillendirmeye kolayca neden olarak, geleneksel alüminyum alaşımlı dökümlerin verimliliğini ve hassasiyetini ciddi şekilde kısıtlar.döküm ekipmanı. Gerçek üretimde, aşırı düşük hızlı enjeksiyon hızı, kalıp boşluğuna büyük miktarda hava girmesine ve basınç odasında alüminyum sıvısının dalgalanmasına neden olarak sıvı-hava içeriğini artırır ve gözenekler ile kum deliklerini tetikler. Tersine, aşırı düşük hız, soğuk yalıtım kusurlarına ve eksik doluma yol açar. Optimum düşük hız aralığı, erimiş metali nazikçe itmek için düzgün veya eşit olarak hızlandırılmış enjeksiyon kullanılarak 0,1-0,5 m/s'de sıkı bir şekilde kontrol edilir. Bu kararlı akış, türbülansı ve gaz çözünmesini önler, boşluktan düzgün bir şekilde tahliyeyi kolaylaştırır ve döküm kusurlarını temel olarak azaltır. Geleneksel düşük hızlı hesaplama formülleri, gerçek dolum etkilerinden belirgin sapmalar göstermektedir. Üreticiler, parametreleri ayarlamak için çoğunlukla manuel deneyime ve tekrarlanan hata ayıklamaya güvenmekte, bu da istikrarsız sonuçlara yol açmaktadır.döküm makineleriÜretim sürecinde yaşanan büyük miktarda deneme üretimi israfı ve uzun Ar-Ge döngüleri, sektördeki bu sıkıntıları çözüyor. 38 yıllık üretim tecrübesine sahip Bengbu Longhua Döküm Makinesi Şirketi, bu sorunu gidermek için Çin Bilimler Akademisi Hefei Fizik Bilimleri Enstitüsü ile iş birliği yaparak geliştirilmiş bir üretim teknolojisi sunuyor. Longhua'nın optimize edilmiş akıllı prosesi, gözenekler ve kum delikleri gibi yaygın kusurları mükemmel bir şekilde çözüyor. Düşük hızlı enjeksiyon parametrelerini standartlaştırıyor ve sürekli üretim kalitesini istikrara kavuşturuyor.döküm makinesiBu, döküm hassasiyetini ve verimliliğini önemli ölçüde artırır ve küresel alüminyum döküm üreticileri için güvenilir, yüksek verimli kalıplama çözümleri sunar.
    daha fazla oku
  • doğal gaz kompresörünün temel yapısı ve çalışma prensibi
    March 27,2020.

    doğal gaz kompresörünün temel yapısı ve çalışma prensibi

    bugün, longhua teknolojisi doğal gaz kompresörlerinin temel yapısını ve çalışma prensibini sizlerle paylaşacaktır. 1. temel yapı doğal gaz kompresörleri esas olarak üç bölümden oluşan pistonlu pistonlu kompresörlerdir: hareket mekanizması (krank mili, rulman, biyel kolu, çaprazkafa, kasnak veya kaplin, vb.), çalışma mekanizması (silindir, piston, valf vb.) ve gövde. yağlama sistemi, soğutma sistemi ve düzenleme sistemi olmak üzere üç yardımcı sistem de bulunmaktadır. hareket mekanizması : krank mili, biyel kolu, çaprazkafa, piston çubuğu, vb. dahil olmak üzere hareket mekanizması, krank milinin dönme hareketini çaprazkafanın karşılıklı hareketine değiştiren bir krank bağlantı mekanizmasıdır. genellikle, tahrik makinesi bir krank milinden veya bir volandan (kayış kasnağı) dönmesi için krank milini hareket ettirir. krank mili biyel kolunun büyük ucuna bağlanır ve biyel kolunun küçük ucu çaprazkafaya bağlanır. çaprazkafa, vücut kızağı ile sınırlıdır ve sadece ileri geri hareket yapabilir. çalışma mekanizması : silindir, piston, hava valfi, vb dahil olmak üzere çalışma mekanizması, çalışma prensibini gerçekleştirmek için ana bileşendir kompresör . silindir genellikle bir kovan şeklindedir ve her iki uçta da birkaç giriş ve egzoz valfi vardır. gövde, tüm hareket mekanizmasını ve çalışma mekanizmasını desteklemek ve kurmak için kullanılır ve aynı zamanda yağlama yağı deposu olarak da kullanılır. krank mili gövde üzerinde bir yatak ile desteklenir. gövde üzerindeki sürgü çaprazkafayı destekler. silindirler gövdenin iki koluna sabitlenmiştir. . 2. çalışma prensibi pistonlu kompresör, sürücünün dönme hareketini pistonun pistonlu hareketine değiştirmek için bir krank ve bağlantı mekanizması kullanır. silindir ve piston birlikte gaz sıkıştırması sağlamak için bir çalışma odası oluşturur. piston, gazın silindirdeki hava girişini tamamlamasına izin vermek için silindirde karşılık verir. , sıkıştırma, egzoz vb. giriş ve egzoz valfleri silindire giren ve çıkan gazı kontrol etmek için kullanılır ve sıkıştırma işlemi sırasında gazın basıncı arttırılır, böylece gazın basınçlandırılması amacına ulaşılır.
    daha fazla oku
  • Kalıp ayırıcı hakkında genel bilgiler
    March 25,2020.

    Kalıp ayırıcı hakkında genel bilgiler

    Kalıp ayırıcı madde, döküm üretiminde yaygın olarak kullanılmaktadır. Kalıp soğutmasının önemli bir parçasıdır. Metal döküm ve vakumlu köpük levha alanlarında önemli uygulamaları vardır ve kalıbın kullanım ömrünü etkili bir şekilde uzatabilir. Sonraki adım,Longhua Döküm MakinesiBu sunumda, ayırıcı maddenin kavramı, uygulama özellikleri ve kullanımı tanıtılacaktır. Ayırıcı maddelere genel bakış 1. Ayırıcı maddenin tanımı ve rolü Tanım: Ayırma maddesi, birbirine kolayca yapışabilen iki nesnenin yüzeylerinde kullanılan bir ara yüzey kaplamasıdır. Görevi: Kalıp ile kalıp parçası arasında inert bir kaplama tabakası oluşturarak, kalıp parçasının kolayca çıkarılmasını sağlamak, nihai ürünün aşınma ve çizilme direncini artırmak, nesnenin yüzeyinin kolayca ayrılmasını, pürüzsüz ve temiz olmasını sağlamaktır. 2. Ayırıcı maddenin prensibi Yağlayıcı madde (ayırıcı madde) metal yüzeye (kalıp yüzeyine) kolayca yapıştığı için, adsorpsiyon sonucu statik bir yağlayıcı film tabakası oluşur; bu da polimer (kalıp) ile işleme ekipmanı (kalıp) arasındaki sürtünmeyi azaltır, önemli bir film ayırma etkisi sağlar ve plastik parçaların yüzey kalitesini iyileştirir. Ayırıcı maddelerin sınıflandırılması 1. Ekleme yöntemi/kullanımına göre sınıflandırılır: içten ayırıcı madde ve dıştan ayırıcı madde. İlki doğrudan kalıp plastiğine eklenir; ikincisi ise kalıp boşluğunun yüzeyine kaplanır. 2. Kimyasal bileşimlerine göre sınıflandırılırlar: inorganik, organik ve polimer. (1) İnorganik ayırıcı madde (2) Organik ayırıcı madde (3) Polimer ayırıcı madde 3. Fonksiyon/uygulama alanına göre sınıflandırılmıştır: Metal kalıptan çıkarma: dökme alüminyum (magnezyum, çinko), döküm, dövme vb.; ve kauçuk, fiberglas, plastik, poliüretan, beton. 4. Şekillerine göre sınıflandırılır: toz, sıvı ve emülsiyon (atomize edilebilir). 5. Kullanım ömrüne göre sınıflandırma: geleneksel kalıp ayırıcı madde, yarı kalıcı kalıp ayırıcı madde. 6. Forma göre sınıflandırma: solvent bazlı kalıp ayırıcı madde, su bazlı kalıp ayırıcı madde, solventsiz kalıp ayırıcı madde, toz kalıp ayırıcı madde, macun kalıp ayırıcı madde Ayırıcı maddenin uygulanması Kalıp ayırıcı maddeler, beton prekast parçalar, ürünler, cam elyaf takviyeli plastikler, metal döküm, poliüretan köpük ve elastomerler, enjeksiyon kalıplı termoplastikler, vakum köpük levhalar ve ekstrüde profiller gibi çeşitli kalıplama işlemlerinde kullanılır. Kalıp ayırıcı maddenin avantajları: 1. Kalıptan kolayca çıkarılabilme (kayganlık). Düzgün ince bir film ve karmaşık bir şekil oluşturulurken boyutlar doğru olur. 2. İyi kalıp ayırma sürekliliği. 3. Oluşturulan nesnenin görünümü pürüzsüz ve güzeldir ve yapışkan ayırıcı madde kullanımı sayesinde toz yapışmasına neden olmaz. 4. Üstün ikincil işlenebilirlik. Kalıp ayırıcı madde kalıplanmış ürüne aktarıldığında, elektrokaplama, sıcak damgalama, baskı, kaplama ve yapıştırma gibi işlenmiş ürünler üzerinde olumsuz bir etkisi olmaz. 5. Kolay kaplama. 6. Isıya dayanıklılık. 7. Kirliliğe karşı direnç. 8. İyi şekillendirme...
    daha fazla oku
  • Alüminyum alaşımlı basınçlı döküm makinesinin çalışma gereksinimleri
    2020-03-23

    Alüminyum alaşımlı basınçlı döküm makinesinin çalışma gereksinimleri

    Bengbu Longhua Döküm Makinesi Şirketi, standartlaştırılmış işletme özelliklerini yayınladı.alüminyum alaşımlı döküm makinesiİşletmelerin istikrara kavuşması için profesyonel ve uygulanabilir rehberlik sağlamak.dökümYüksek hassasiyetli üretimde kaliteyi artırmak, döküm hatalarını azaltmak ve standartlaştırılmış seri üretime ulaşmak için bilimsel operasyon yönetimi temel unsurdur.kalıp döküm ekipmanıve alüminyum alaşımlı dökümlerin verimliliğini artırır. Sürecin tamamının sıkı bir şekilde izlenmesidökümProses, istikrarlı ürün kalitesinin birincil garantisidir. Sabit karıştırma sıcaklığını korumak için, tutma fırınındaki erimiş alüminyum sıcaklığı ±3℃ içinde doğru bir şekilde kontrol edilmelidir. Operatörler, her fırının kimyasal bileşimine göre sıcaklığı gerçek zamanlı olarak ayarlamalı ve katı faz oranını ±2% içinde istikrarlı bir şekilde kontrol etmelidir. Makul kalıp sıcaklığı kontrolü, düzgün alaşım dolumu ve düzenli katılaşmayı sağlar. Zamanında ayarlamadöküm makinesiProses parametreleri ve düzenli ürün denetimi, kusurlu dökümlerin etkili bir şekilde önlenmesini ve genel üretim kalitesinin istikrara kavuşturulmasını sağlar. Standartlaştırılmış ayırıcı madde püskürtme işlemi, döküm kusurlarını büyük ölçüde azaltır. Teknisyenler, zor kalıptan çıkarma bölgelerine daha fazla, kolay kalıptan çıkarma bölgelerine ise daha az ayırıcı madde uygulayarak farklılaştırılmış püskürtme stratejileri uygularlar. Yukarıdan aşağıya katmanlı püskürtme modu, boşluktaki artık suyu tahliye eder. Kalıba yapışmaya eğilimli bölgelerde, kısa mesafeli soğutma püskürtmesi ve ardından uzun mesafeli film oluşturma, su birikmesini etkili bir şekilde önler. Püskürtme sonrası hava üfleme, derin boşluklardaki ve ölü köşelerdeki artık kaplamayı temizleyerek, su buharlaşmasından kaynaklanan gözenekleri, soğuk kapanmaları ve kabarcıkları ortadan kaldırır. Profesyonel kalıp ön ısıtma işlemi korurdöküm kalıplarıve üretimi optimize eder. Kalıp sıcaklığı makineyle ısıtıldıktan sonra, yarı katı hale geçmeden önce ön ısıtma için 5 ila 10 düşük hızlı sıvı alaşım döküm döngüsü uygulanır.dökümBu standartlaştırılmış işlem, kalıp ömrünü uzatarak ve parametreleri belirleyerek, malzeme sıçramasını ve çapak oluşumunu etkili bir şekilde önler ve istikrarlı, yüksek verimli çalışma sağlar.döküm makineleri.
    daha fazla oku
  • döküm işlemi parametreleri
    March 19,2020.

    döküm işlemi parametreleri

    1. Shot-to-shot spesifik basınç nedir ve nasıl ayarlanır? cevap: atış basıncı, basınç odasındaki metal sıvının birim alanı başına basınçtır. ürün kalitesini sağlama öncülünde, mümkün olduğunca daha düşük bir özgül basınç kullanın. özel aydınlatma basıncı döküm genellikle 50mpa'dan azdır. ürün duvar kalınlığı ne kadar büyük olursa, özel basınç gereksinimi o kadar yüksek olur. ürün yapısı ne kadar karmaşıksa, spesifik basınç gereksinimleri o kadar yüksek olur. 2. çekim hızı nedir ve çekim hızı nasıl ayarlanır? cevap: enjeksiyon hızı, döküm sırasında enjeksiyon kafasının hızını ifade eder. yavaş enjeksiyon hızı ve hızlı enjeksiyon hızına ayrılmıştır. genel olarak konuşursak, enjeksiyon hızı hızlı enjeksiyon hızını ifade eder. Yavaş atış hızının boyutu, atış kafası ladin içinden geçtiğinde, genellikle 0.1 ~ 0.5m / s'lik metal sıvıyı sıçratmamak ve daha hızlı atış hızı alüminyum alaşımının genellikle 0.1 ~ 1.1m / s. Dökümün duvar kalınlığı ne kadar ince olursa, enjeksiyon hızı ne kadar hızlı olursa, dökümün şekli o kadar karmaşık olur, enjeksiyon hızı o kadar hızlı olur, dökümün projeksiyon yüzeyi ne kadar büyük olursa, enjeksiyon hızı o kadar hızlı ve döküm o kadar uzun olur top yolu, daha hızlı enjeksiyon hızı. 3. dökme sıcaklığı nedir ve dökme sıcaklığını nasıl seçerim? cevap: dökme sıcaklığı genellikle enjeksiyon odasına dökülen ve boşluğu dolduran erimiş metalin ortalama sıcaklığına karşılık gelir. genellikle kalıplama ve gerekli yüzey kalitesi sağlanırken mümkün olan en düşük sıcaklık kullanılır. alüminyum alaşımlı döküm sıcaklığı 650 ~ ~ 720 ℃, döküm alaşımı iyi akışkanlığa sahiptir ve döküm sıcaklığı daha düşük olabilir; ince duvarlı ve karmaşık dökümlerin döküm sıcaklığı daha yüksek olabilir; kalıp büyük, ısı dağılımı hızlı ve döküm sıcaklığı biraz yüksek olabilir. 4. kalıp sıcaklığı nedir ve alüminyum alaşımlı kalıp döküm kalıplarının normal üretimi sırasında kalıp sıcaklığı nedir? cevap: kalıp sıcaklığı üretim süreci sırasında kalıp sıcaklığıdır. alüminyum alaşım sıcaklığı kalıp döküm normal üretim sırasında: 200 ° C ila 280 ° C. genellikle döküm ne kadar ince olursa yapı o kadar karmaşık olur ve kalıp sıcaklığı gereksinimleri o kadar yüksek olur. 5. dolum süresi nedir? dolum süresi nasıl seçilir? cevap: metal sıvının boşluğu doldurmaya başlaması için gereken süreye doldurma süresi denir. alüminyum alaşımlı kalıp döküm doldurma süresi: 0.01s ~ 0.1s. dolum süresini seçme prensibi: (1) alaşım dökme sıcaklığı yüksek, dolum süresi daha uzun olmalıdır; (2) kalıp sıcaklığı yüksek, dolum süresi daha uzundur; (3) kalın duvar kısmı iç kapıdan uzaksa, dolgu süresi daha uzun olmalıdır; (4) yüksek erime ısısı olan alaşımlar için dolum süresi daha uzun olmalıdır; (5) egzoz etkisi zayıf olduğunda, doldurma süresi daha uzun olmalıdır. 6. tutma süresi nedir? baskı tutmanın rolü nedir? tutma süresi nasıl seçilir? cevap: tutma basıncı süresine, metal sıvı boşluğu doldurduktan sonra basınçlı spesifik basıncın etkisi altında katılaşma için gereken süre...
    daha fazla oku
  • montaj ve döküm makine ekipman kabulü
    March 17,2020.

    montaj ve döküm makine ekipman kabulü

    son bölümde, döküm atölyesinin ekipman yönetimi hakkında konuştuk. bugün, longhua döküm makinesi sizinle kuru mal bilgi başka bir parça paylaşacak: döküm makinesi ekipman kurulum ve kabul. (1) kalıp döküm makinesinin kalıp döküm makinesi üreticilerinin çizim gereksinimlerine göre montajı, geleneksel ekipman kurulum yöntemi önce ekipman temeli oluşturmak ve ayaklar için gömülü delikler ayırmaktır (bkz. Şekil 2). daha sonra ankraj cıvatalarını harç içine yerleştirin ve ardından beton katılaştıktan sonra ekipmanı ince ayarlayın. ince ayar tamamlandıktan sonra, çevredeki yağ ve su depoları tamamlandıktan sonra ekipmanın normal şekilde kullanılması biraz zaman alacaktır. temel olarak yaklaşık bir ay sürer. gerçek kurulum sürecinde, yukarıdaki kurulum yönteminin çok uzun sürdüğü göz önüne alındığında, ekipmanı kurmak için gömülü çelik yapıyı tamamen kullanabiliriz. (2) kurulumdan sonra kabul kalıp döküm makinesi öncelikle sözleşmeye ve kabul maddelerine göre tek tek gerçekleştirilen ekipman test ve kabul kayıt sayfasına dayanmalıdır. üretici ekipmanda hata ayıkladığında, testi ve kabulü izlemek ve test verilerini kaydetmek için birini gönderdiğinizden emin olun. bunlar arasında, basınç odasının koaksiyalitesinin doğruluğu son derece kritiktir, bu da daha sonraki aşamada zımbanın ve basınç odasının servis ömrünü doğrudan etkiler. yeni satın alınan basınçlı döküm makinesi için zorunlu bir denetim kalemidir. plc kontrollü kalıp döküm makineleri için, ölçek büyütme panosunun denetimi kolayca gözden kaçırılır. oransal amplifikasyon kartının işlevi, çıkış akımını giriş voltajının büyüklüğü ile orantılı olarak kontrol etmek, böylece hidrolik sistemi kontrol etmek için oransal valfin basıncını ve akışını değiştirmektir (tek bir oransal valf ise, sadece basınç denetlenir). spesifik olarak, kontrol kabinindeki dijital ayar sisteminin toplam basıncı 0 ila 14 mpa ise ve toplam akış hızı% 0 ila 100 ise, iki ampermetrenin göstergeleri genellikle 0 ila 0,8 a arasında karşılık gelen doğrusal değişiklikler yapmalıdır. doğrusal hataya izin verilir. yaklaşık 2%. doğrusallık hatası çok büyükse, oransal plakanın doğrusallığı yetersiz olacaktır, bu da döküm yöntemi parametrelerinin ayarlanması üzerinde büyük etkisi olacaktır. süperşarj ve bina basıncı süresi özel olarak üretim sahasında ölçülemez ve sadece dolaylı olarak enjeksiyon silindirinin basınç göstergesi göstergesinin reaksiyonu yoluyla tahmin edilebilir. genel yaklaşım, takviye gecikmesini, akış hızını ve hava yastığı basıncını orta hızlı bir enjeksiyon hızında (yaklaşık 3 m / s gibi) ayarlamak, enjeksiyon silindiri basınç göstergesi değişiminin işaretçisini izlemek ve daha sonra hızlı kapatıp kapatmaktır. enjeksiyon hızı. tamamen açık iki aşırı durumda takviye basıncını ayarlayın. el değişimini izle. Eğer ayarlarsanız, elin ortasında bir duraklama olacaktır, yani ayarlanan basınç konumuna bir kerede ulaşılamaz, bu da takviye sistemiyle ilgili bir sorun olduğunu gösterir. Aynı zamanda, enjeksiyon enerjisi akümülatö...
    daha fazla oku
ilk sayfa 31 32 33 34 35 36 37 son Sayfa

toplamda 37 sayfalar

mesaj bırakın mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla ayrıntı bilmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.

ev

ürünler

haber

temas