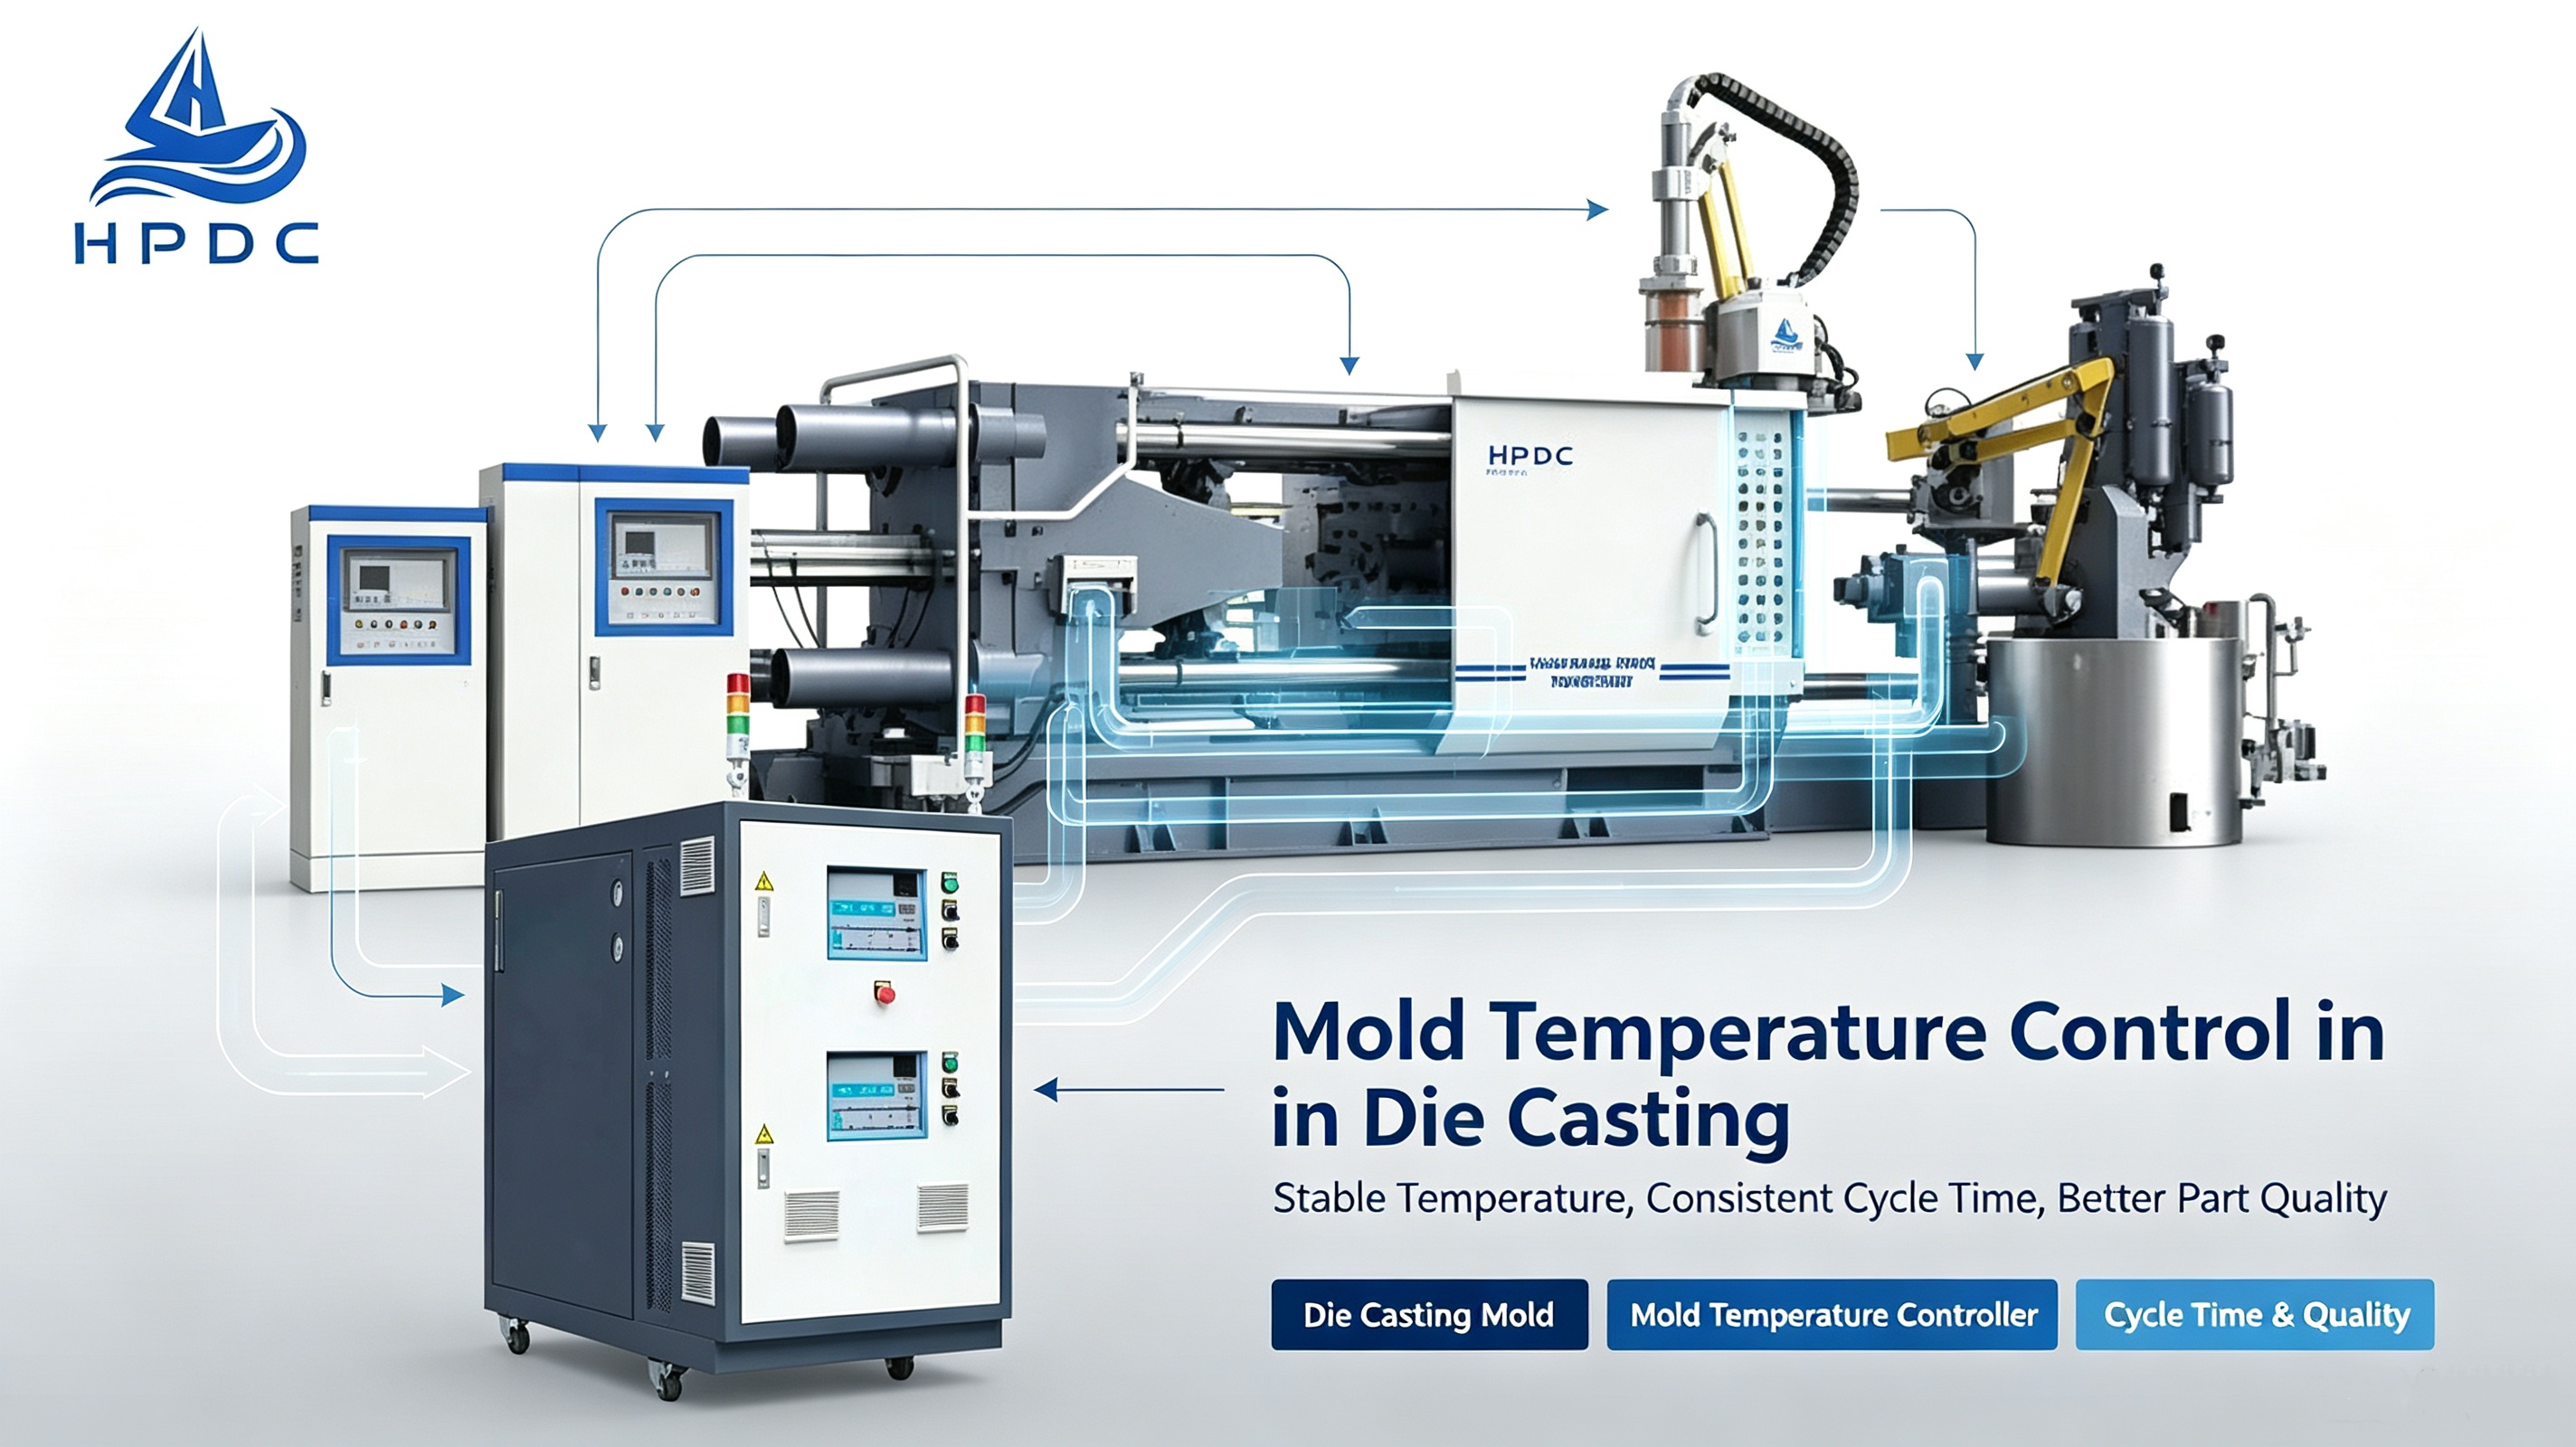
Yüksek basınçlı dökümde kalıp sıcaklığı en kritik proses parametrelerinden biridir. Kalıbı çok sıcak çalıştırmak katılaşmayı yavaşlatır ve çevrim süresini uzatır; çok soğuk çalıştırmak ise soğuk kapanmalara ve eksik doluma neden olur. Tipik olarak 20°C ile 20°C arasında sabit bir kalıp sıcaklığı gereklidir.150°CVe250°CAlüminyum döküm için—doldurma kalitesi, katılaşma hızı, kusur oranı ve kalıp kullanım ömrü arasında en iyi dengeyi sağlar.
Önemli Noktalar
- Kalıp sıcaklığı doğrudan kontrol edilir.katılaşma hızı, dolum davranışı ve çevrim süresi.
- İkisi birdenaşırı ısınma ve yetersiz ısınmaÜretim verimliliğini düşürür ve hurda miktarını artırır.
- Kararlı bir sıcaklık aralığı150–250°CAlüminyum döküm için genellikle en uygunudur.
- Uygun termal kontrol, süreyi uzatır.ölmek hayatIsı çatlamasını ve termal şoku azaltarak.
- Birini kullanarakkalıp sıcaklık kontrolüYüksek basınçlı döküm makinesi ile birlikte kullanılan yöntem, kalıp sıcaklığını tutarlı bir şekilde korumanın en güvenilir yoludur.
1. Kalıp Dökümünde Kalıp Sıcaklığı Neden Önemlidir?
Yüksek basınçlı dökümde, erimiş alüminyum yüksek basınç ve hız altında çelik bir kalıba enjekte edilir. Kalıp, metalin katılaşmadan önce tamamen boşluğa akmasına izin verecek kadar sıcak, ancak parçanın hızlı bir şekilde katılaşması ve döngünün tekrarlanabilmesi için yeterince soğuk olmalıdır.
Kalıp sıcaklığı kararsız olduğunda, atış hızı, tutma basıncı, soğutma süresi gibi diğer tüm parametreleri kontrol etmek zorlaşır. Sonuç genellikle daha uzun çevrimler, daha yüksek hurda oranı ve daha kısa kalıp ömrü olur.
2. Kalıp çok ısındığında ne olur?
Aşırı ısınan kalıp katılaşmayı yavaşlatır. Alüminyum daha uzun süre sıvı halde kalır, bu da şu anlama gelir:
- Daha uzun soğuma süresifırlatmadan önce
- İç büzülme gözenekliliği riski daha yüksek.
- Yüzey kusurlarılehimleme veya yapıştırma gibi
- Daha kısa ölüm ömrühızlandırılmış termal yorgunluk ve ısı çatlaması nedeniyle
Üretimde, aşırı ısınmış bir yonga ilk başta "sorunsuz" çalışıyor gibi görünse de, çevrim süreleri uzar ve arıza oranları giderek artar.
3. Kalıp çok soğuk olduğunda ne olur?
Soğuk kalıp, erimiş alüminyumun yüzey tabakasının dolum tamamlanmadan önce çok hızlı bir şekilde katılaşmasına neden olur. Sık karşılaşılan sorunlar şunlardır:
- Soğuk kapatırİki metal cephenin kaynaşmadan birleştiği yer
- Eksik doldurma(ince kesitlerde hatalı akışlar)
- Daha uzun bekleme süresiOperatörler parametreleri ayarlayarak telafi ederler.
- Termal şok hasarıani sıcaklık değişimlerinden kalıp yüzeyine
Soğuk kalıp, parçaları daha hızlı soğutuyor gibi görünse de, parametrelerin tekrar tekrar ayarlanması ve reddedilen parçaların yeniden dökülmesi gerektiğinden, genel döngü genellikle daha uzundur.
4. Alüminyum Döküm İçin En Uygun Sıcaklık Aralığı: 150–250°C
Alüminyum döküm uygulamalarının çoğunda, kalıp yüzey sıcaklığını belirli sınırlar içinde tutmak önemlidir.150°C ila 250°CEn iyi dengeyi sağlar. Bu aralıkta:
- Erimiş alüminyum boşluğu doldurur.homojen ve tamamen
- Katılaşmaeşit ve kontrol edilebilir
- Soğuma süresiParça kalitesinden ödün vermeden en aza indirildi
- Hata oranları aynı kalır.düşük ve tutarlı
- Zar deneyimleridaha az termal streshizmet ömrünü uzatır
Hedeflenen kesin sıcaklık, alaşıma, parça geometrisine, duvar kalınlığına ve çevrim süresi gereksinimlerine bağlıdır.
5. Karşılaştırma: Kalıp Sıcaklık Koşulları ve Etkileri
Parametre
Azaltılmış (termal şok)
Mükemmelson derece yüksek kalıpSıcaklık
Aşırı Düşük Kalıp Sıcaklığı
Kararlı Optimum Sıcaklık
Katılaşma Hızı
Yavaş
Çok hızlı (yüzey)
Tekdüze ve tahmin edilebilir
Soğuma Süresi
Uzun süreli
Kalma süresinin artırılması
Mümkün olan en kısa yol
Doldurma Davranışı
Kabul edilebilir ama riskli
Eksik dolum, soğuk kapanmalar
Düzgün dolum
Hata Oranı
İçten büzülme, yüzey kusurları
Soğuk kapatma, eksik dolum
Düşük hata oranı
Döngü Süresi
Uzun
Uzun (ayarlamalar nedeniyle)
Kısa ve istikrarlı
Ölmek Hayat
Azaldı (ısı çarpması, yorgunluk)
Uzatılmış
Genel Verimlilik
Düşük
Düşük
Yüksek (geliştirilmiş OEE)
6. Kalıp Sıcaklığının Sabit Tutulması Nasıl Sağlanır?
En güvenilir yöntem, şunu kullanmaktır:kalıp sıcaklık kontrolörü(Kalıp sıcaklık kontrol ünitesi olarak da adlandırılır) döküm makinesine bağlıdır. Kontrol ünitesi, kalıptaki soğutma kanallarından ısıtılmış yağ veya suyu dolaştırarak üretim süreci boyunca sabit bir sıcaklık sağlar.
En iyi uygulamalar şunlardır:
- Kalıbı hedef sıcaklığa kadar önceden ısıtmak.üretim başlamadan önce
- Kullanarakayrı sıcaklık bölgelerikalın ve ince kesitlere sahip karmaşık kalıplar için
- Kalıp yüzey sıcaklığının izlenmesi iletemas veya kızılötesi sensörler
- Soğutma kanallarını açık tutmaktemiz ve kireçsizısı transfer verimliliğini korumak için
- Sıcaklık kontrol cihazını bir cihazla eşleştirmekyüksek performanslı döküm makinesikararlı atış parametreleri için
SSS
1. Alüminyum döküm için ideal kalıp sıcaklığı nedir?
Alüminyum döküm uygulamalarının çoğunda, kalıp yüzey sıcaklığı 150°C ile 250°C arasında en uygunudur. Tam değer alaşıma, parça geometrisine ve duvar kalınlığına bağlıdır.
2. Kalıp dökümünde kalıp çok sıcak olabilir mi?
Evet. Aşırı ısınan kalıp, katılaşmayı yavaşlatır, çevrim süresini uzatır, iç büzülmeyi ve yüzey kusurlarını artırır ve termal yorgunluk yoluyla kalıp aşınmasını hızlandırır.
3. Kalıp sıcaklığı, kalıp ömrünü nasıl etkiler?
Hem aşırı ısınma hem de yetersiz ısınma yonga ömrünü kısaltır. Aşırı ısınma termal yorgunluğa ve ısı çatlamasına neden olur; yetersiz ısınma ise hızlı sıcaklık değişimlerinden kaynaklanan termal şoka yol açar. Kararlı ve orta düzeyde bir sıcaklık aralığı, her iki hasar türünü de en aza indirir.
4. Döküm işlemi için kalıp sıcaklık kontrol cihazına ihtiyacım var mı?
Üretimde tutarlılık sağlamak için evet. Kalıp sıcaklık kontrol cihazı, üretim süreci boyunca kalıbı sabit bir sıcaklıkta tutarak kusurları azaltır, çevrim süresini kısaltır ve kalıp ömrünü uzatır. Özellikle yüksek hacimli veya hassas döküm işlemleri için önemlidir.
Kalıp sıcaklığının istikrarlı olması, verimli ve yüksek kaliteli döküm üretiminin temelidir. Bizimyüksek basınçlı döküm makineleriBu makineler, kalıp sıcaklık kontrol sistemleriyle sorunsuz bir şekilde çalışacak şekilde tasarlanmıştır ve alüminyum, çinko ve magnezyum alaşımlı döküm için tutarlı döküm performansı ve güvenilir termal kontrol sağlar. Döküm projenizi görüşmek veya doğru makine konfigürasyonunu bulmak isterseniz, profesyonel teknik destek ve özelleştirilmiş çözümler için ekibimizle iletişime geçin.